
ความเรียบผิว (ความหยาบผิว) ของการตัดลวด EDM ประกอบด้วยสององค์ประกอบ ประการแรก ขนาดของหลุมที่เกิดจากการปล่อยประจุแต่ละครั้ง: Rz โดยทั่วไป 0.05–1.5 µm ซึ่งเป็นปัจจัยรอง ประการที่สอง แถบสันที่เกิดจากการสลับทิศทางของลวด: Rz โดยทั่วไป 1–50 µm และมากกว่า 0.1 มม. ในกรณีเลวร้าย มักมาพร้อมกับแถบดำขาวและผลกระทบทางสายตาที่ชัดเจน แถบจากการสลับทิศทางครอบงำความเรียบผิว ดังนั้นการควบคุมแถบเหล่านี้คือกุญแจสู่ผิวที่ดีขึ้น
1. แถบดำขาวมาจากไหน
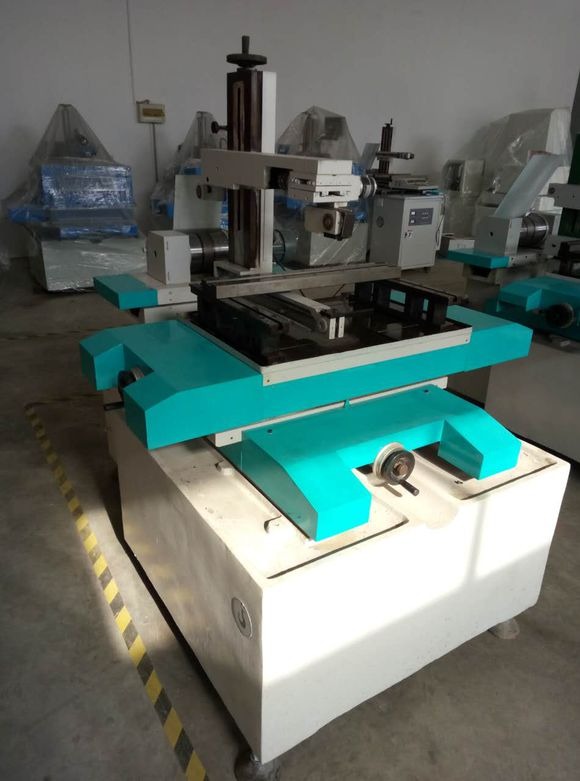
ผิวเหล็กที่ถูกตัดมักแสดงแถบดำและขาวสลับกันซึ่งไล่ตามทิศทางของลวด: ด้านที่ลวดเข้าไปจะดำ และด้านที่ลวดออกจะเป็นสีขาว เนื่องจากสภาพการชะล้างเศษและการหล่อเย็นต่างกัน เมื่อลวดเคลื่อนลงด้านล่าง โซนบนมีน้ำยามากและหล่อเย็นดีแต่การกำจัดเศษไม่ดี คาร์บอนดำจากการปล่อยประจุจึงควบแน่นและเกาะติด ปรากฏเป็นสีดำ โซนล่างมีน้ำยาน้อยและมีแก๊สมาก การปล่อยประจุเกิดขึ้นในแก๊สบางส่วน เกิดคาร์บอนน้อย และปรากฏเป็นสีขาว
แถบดำขาวไม่สามารถหลีกเลี่ยงได้ แต่จำกัดความลึกได้ ในกรณีเลวร้าย ความต่างของระดับสูง-ต่ำคือหลายสิบไมครอน เมื่อควบคุมได้ดี เหลือเพียงไม่กี่ไมครอน
2. เก้าขั้นตอนการปรับปรุง
- ลดความกว้างพัลส์และกระแสสูงสุด สิ่งนี้หดขนาดหลุมการปล่อยประจุครั้งเดียว แต่พลังงานพัลส์น้อยเกินไปไม่สามารถตัดชิ้นงานหนาได้ จึงต้องหาสมดุล
- รักษาความแม่นยำของแบริ่งล้อนำลวด ล้อนำลวดและแบริ่งที่แม่นยำและหมุนเรียบลดการสั่นสะเทือนและการกระโดดของลวด ทำให้เส้นทางลวดเปลี่ยนแปลงน้อยที่สุด
- รักษาความตึงที่เหมาะสม ลวดไม่ควรแน่นหรือหลวมเกินไป ตั้งล้อนำลวดและบล็อกนำไฟฟ้าเพื่อให้ความตึงในโซนทำงานคงเส้นคงวาทั้งขาขึ้นและขาลง
- หนีบชิ้นงานบางระหว่างแผ่น เพิ่มแผ่นหนีบแต่ละด้านของชิ้นงานที่บางมาก เพื่อให้แถบจากการสลับทิศทางถูกดูดซับภายในโซนหนีบ
- รักษาเสถียรภาพการเคลื่อนที่ของแกน XY แกนควรเคลื่อนที่แม่นยำด้วยการติดตามเซอร์โวที่เที่ยงตรงและไม่มีอาการติดขัด
- รักษาเสถียรภาพการติดตามแบบปรับความถี่ได้และให้หลวมเล็กน้อย หลีกเลี่ยงการติดตามเกิน ซึ่งทำให้ลวดสั่นสะเทือน
- ใช้การตัดหลายรอบ เหลือค่าเผื่อเล็กน้อยและกวาดผิวตัดอีกครั้งด้วยการตัดที่เบามาก การกวาดสองหรือสามครั้งขจัดแถบจากการสลับทิศทางได้เป็นส่วนใหญ่ ด้วยความซ้ำได้ที่ดีของเครื่องจักร ความเรียบผิวดีขึ้นหนึ่งถึงสองอันดับความเข้มข้น เข้าใกล้ผลลัพธ์ของการตัดลวดความเร็วต่ำโดยใช้เวลาเพิ่มเพียงเล็กน้อย นี่คือจุดแข็งของเครื่องตัดลวดความเร็วสูงและความเร็วปานกลาง
- ใช้ลวดสั้นสำหรับชิ้นงานหนา การป้อนกลับน้อยกว่าครึ่งหนึ่งของเส้นผ่านศูนย์กลางลวดจะปกปิดแถบจากการสลับทิศทาง (ซ่อนแทนที่จะกำจัด)
- สังเกตน้ำยาตัด น้ำยาสดช่วยประสิทธิภาพ แต่น้ำจืดไม่ดีที่สุดสำหรับความเรียบผิว น้ำกระด้าง (น้ำบาดาล) ต้องไม่ใช้ เพราะทำให้แถบแย่ลง
3. การตรวจสอบความเรียบผิวไม่ดีด้านเดียวบนแกน Y
เครื่องตัดลวดความเร็วสูงมักแสดงความเรียบผิวไม่ดีด้านเดียวของแกน Y ตรวจสอบตามลำดับนี้:
- ล้อนำลวด สถิติแสดงว่ากรณีส่วนใหญ่มาจากจุดนี้: เปลี่ยนล้อนำลวดด้านหน้าก่อนและทดลองตัด
- บล็อกนำไฟฟ้า ตรวจสอบร่องสึก ลวดติด หรือการสัมผัสไม่ดี
- ลวดโมลิบดีนัม ตรวจสอบว่าหลวมหรือแน่นเกินไป ปรับความตึงหรือเปลี่ยนใหม่
- หัวฉีดชะล้างเศษ ตรวจสอบการอุดตันหรือหัวฉีดที่ทิศทางผิด ซึ่งทำให้เกิดปัญหาความเรียบผิวด้านเดียว
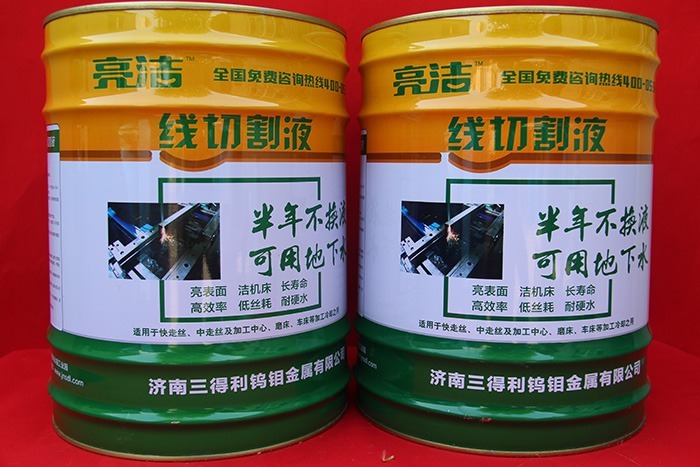
- น้ำยาตัด ลองปรับความเข้มข้นหรือเปลี่ยนน้ำยา (แบรนด์และวัสดุต่างกันให้ผลต่างกัน)
4. การจำกัดแถบดำขาว
- เก็บ ม้วนลวด ให้หมุนอย่างสมดุล
- ตรวจสอบว่าล้อนำลวดไม่มีระยะหลุดตามแนวแกนหรือการเยื้องศูนย์ในแนวรัศมี
- ใช้การควบคุมการติดตามเกินเพื่อหน่วงการสั่นสะเทือนของลวด
- ใช้หัวฉีดแบบเกลียวเพื่อให้น้ำยาพ่นอย่างสม่ำเสมอตามแนวแกนลวด
- เลือกน้ำยาตัดฐานน้ำที่มีแรงชะล้างสูง
สรุป การปรับปรุงความเรียบผิวเป็นงานระดับระบบ: พารามิเตอร์ทางไฟฟ้า ความแม่นยำเชิงกล ความตึง และน้ำยาตัดล้วนสำคัญ การปรับขั้นตอนข้างต้นรวมกับการตัดหลายรอบ ยกระดับคุณภาพผิวของการตัดลวด EDM อย่างเห็นได้ชัด
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย