
Chất lượng bề mặt cắt dây EDM (độ nhám bề mặt) được tạo thành từ hai yếu tố. Thứ nhất, kích thước hố phóng điện do mỗi lần phóng tạo ra: Rz điển hình 0,05–1,5 µm, một yếu tố phụ. Thứ hai, các vệt gân tạo ra khi đảo chiều dây: Rz điển hình 1–50 µm và trên 0,1 mm trong trường hợp xấu, thường đi kèm với các vệt trắng đen và tác động thị giác mạnh. Các vệt đảo chiều chiếm ưu thế trong chất lượng bề mặt, vì vậy khống chế chúng là chìa khóa để có bề mặt tốt hơn.
1. Nguồn gốc của các vệt trắng đen
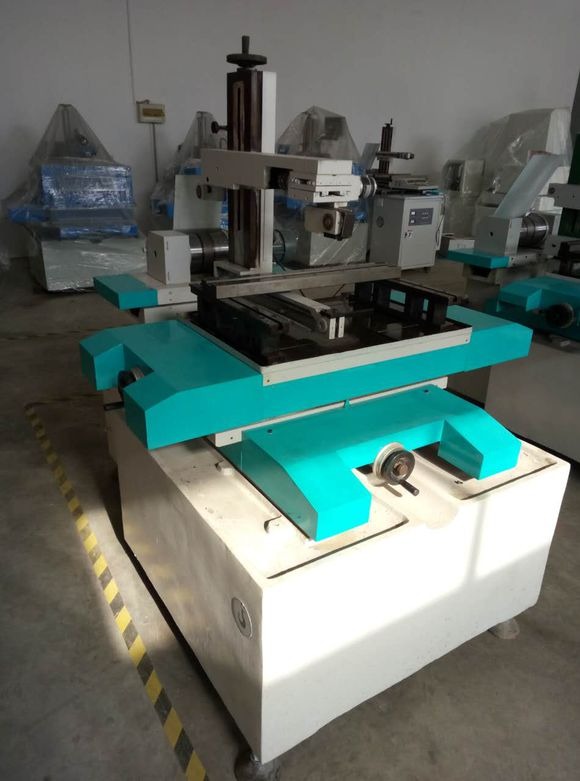
Bề mặt cắt thép thường xuất hiện các vệt trắng đen xen kẽ theo hướng dây: phía dây đi vào có màu đen và phía dây đi ra có màu trắng, do điều kiện làm sạch mạt cắt và làm nguội khác nhau. Khi dây di chuyển xuống dưới, vùng trên có nhiều dung dịch và làm nguội tốt nhưng khả năng loại bỏ mạt cắt kém, nên cacbon đen từ phóng điện ngưng tụ và bám lại, hiển thị màu đen. Vùng dưới có ít dung dịch và nhiều khí hơn; phóng điện xảy ra một phần trong khí, tạo ra ít cacbon hơn và hiển thị màu trắng.
Không thể tránh được các vệt trắng đen, nhưng có thể hạn chế độ sâu của chúng. Trong trường hợp xấu, chênh lệch cao thấp là hàng chục micron; khi được khống chế tốt, chỉ còn vài micron.
2. Chín bước cải thiện
- Giảm độ rộng xung và dòng đỉnh. Điều này làm nhỏ hố phóng điện đơn lẻ. Nhưng năng lượng xung quá nhỏ không thể cắt được phôi dày, nên cần cân bằng.
- Giữ độ chính xác của vòng bi bánh xe dẫn hướng. Bánh xe dẫn hướng và vòng bi chính xác, chạy êm giúp giảm rung và nhảy của dây, giữ cho quỹ đạo dây biến thiên ở mức tối thiểu.
- Duy trì lực căng hợp lý. Dây không nên quá căng cũng không quá lỏng; cài đặt bánh xe dẫn hướng và khối tiếp điện sao cho lực căng trong vùng gia công ổn định ở cả hành trình lên và xuống.
- Kẹp phôi mỏng giữa các tấm đệm. Thêm một tấm kẹp ở mỗi bên của phôi rất mỏng để các vệt đảo chiều được giảm chấn trong vùng kẹp.
- Giữ chuyển động XY ổn định. Các trục phải di chuyển chính xác với sự theo dõi servo trung thực và không bị trượt giật cục.
- Giữ theo dõi biến tần ổn định và hơi lỏng. Tránh theo dõi quá mức, điều này làm dây rung.
- Sử dụng cắt nhiều lần cắt. Chừa một lượng dư nhỏ và quét lại bề mặt cắt bằng một lần cắt rất nhẹ. Hai hoặc ba lần quét loại bỏ phần lớn các vệt đảo chiều; với độ lặp lại tốt của máy, chất lượng bề mặt cải thiện một đến hai cấp, tiến gần đến kết quả của máy cắt dây tốc độ thấp trong khoảng thời gian tăng thêm không đáng kể. Đây là điểm mạnh của máy tốc độ cao và tốc độ trung bình.
- Sử dụng bước chạy ngắn cho phôi dày. Bước chạy đảo chiều nhỏ hơn một nửa đường kính dây che đi các vệt đảo chiều (che chứ không loại bỏ chúng).
- Theo dõi dung dịch điện môi. Dung dịch mới giúp tăng hiệu quả, nhưng nước sạch không tốt nhất cho chất lượng bề mặt. Không được dùng nước cứng (nước giếng); nó làm các vệt trở nên tồi tệ hơn.
3. Kiểm tra chất lượng bề mặt kém một bên trên trục Y
Máy cắt dây tốc độ cao thường có chất lượng bề mặt kém ở một bên của trục Y. Kiểm tra theo thứ tự sau:
- Bánh xe dẫn hướng. Thống kê cho thấy hầu hết các trường hợp bắt nguồn từ đây: thay bánh xe dẫn hướng phía trước trước và cắt thử nghiệm.
- Khối tiếp điện. Kiểm tra rãnh mòn, kẹt dây hoặc tiếp xúc kém.
- Dây molypden. Kiểm tra xem dây quá lỏng hay quá căng; kéo căng lại hoặc thay thế.
- Vòi phun làm sạch mạt cắt. Kiểm tra tắc nghẽn hoặc tia phun lệch hướng, gây ra vấn đề chất lượng bề mặt một bên.
- Dung dịch điện môi. Thử điều chỉnh nồng độ hoặc thay dung dịch (các nhãn hiệu và vật liệu khác nhau cho kết quả khác nhau).
4. Hạn chế các vệt trắng đen
- Giữ cuộn dây quay cân bằng.
- Đảm bảo bánh xe dẫn hướng không có khe hở dọc trục hoặc độ đảo hướng tâm.
- Áp dụng kiểm soát theo dõi quá mức để giảm chấn rung của dây.
- Sử dụng vòi phun xoắn ốc để dung dịch phun đều dọc theo trục dây.
- Chọn dung dịch điện môi gốc nước có tác dụng rửa mạnh.
Tổng kết. Cải thiện chất lượng bề mặt là công việc ở cấp độ hệ thống: thông số điện, độ chính xác cơ khí, lực căng và dung dịch điện môi đều quan trọng. Điều chỉnh các bước trên, kết hợp với cắt nhiều lần cắt, nâng cao rõ rệt chất lượng bề mặt cắt dây EDM.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh