
와이어 EDM 표면 품질(표면 거칠기)은 두 가지 요소로 구성됩니다. 첫째, 각 방전이 남기는 크레이터의 크기입니다. Rz는 일반적으로 0.05–1.5 µm로, 영향이 작은 요인입니다. 둘째, 와이어 역전 시 발생하는 능선형 줄무늬입니다. Rz는 일반적으로 1–50 µm이며 심한 경우 0.1 mm를 넘기도 하고, 보통 흑백 줄무늬와 함께 나타나 시각적 영향이 큽니다. 역전 줄무늬가 표면 품질을 좌우하므로, 이를 제어하는 것이 표면 품질 개선의 핵심입니다.
1. 흑백 줄무늬는 어디서 생기는가
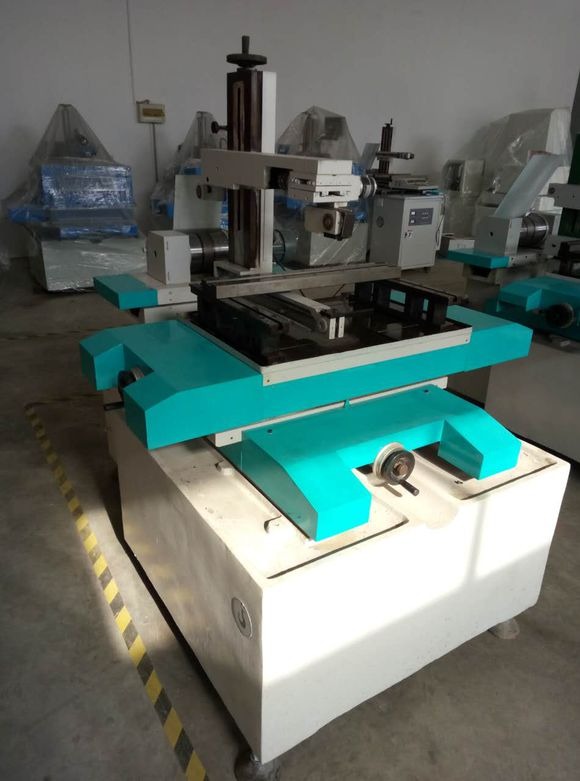
강재 절단면에는 와이어 진행 방향을 따라 검은색과 흰색 줄무늬가 번갈아 나타나는 경우가 많습니다. 와이어 진입 쪽은 검고 배출 쪽은 흰데, 이는 플러싱과 냉각 조건이 다르기 때문입니다. 와이어가 아래로 이동할 때 상부 구역은 가공액이 충분하고 냉각이 잘 되지만 칩 제거가 어려워, 방전에서 발생한 카본 블랙이 응축되어 달라붙어 검게 보입니다. 하부 구역은 가공액이 적고 가스가 많아 방전이 일부 가스 중에서 일어나며 카본 생성이 적어 흰색으로 보입니다.
흑백 줄무늬는 피할 수 없지만, 그 깊이는 제한할 수 있습니다. 심한 경우 고저 차이가 수십 µm에 이르지만, 잘 제어하면 수 µm에 그칩니다.
2. 9가지 개선 단계
- 펄스 폭과 피크 전류를 줄인다. 단일 방전 크레이터가 작아집니다. 하지만 펄스 에너지가 너무 작으면 두꺼운 가공물을 절단할 수 없으므로 균형이 필요합니다.
- 가이드 휠 베어링의 정밀도를 유지한다. 정밀하고 매끄럽게 회전하는 가이드 휠과 베어링은 와이어 진동과 튐을 줄여 와이어 경로 변동을 최소화합니다.
- 적절한 장력을 유지한다. 와이어는 너무 팽팽해도 느슨해도 안 됩니다. 가이드 휠과 전도 블록을 설정해 상승·하강 구간에서 가공 구역의 장력이 일정하게 유지되도록 합니다.
- 얇은 가공물은 판 사이에 고정한다. 매우 얇은 가공물의 양쪽에 고정판을 추가해 역전 줄무늬가 고정 구역 안에서 흡수되도록 합니다.
- XY 이송을 안정적으로 유지한다. 축은 정확하게 이동해야 하며 서보 추종이 정확하고 스틱-슬립(마찰 미끄럼)이 없어야 합니다.
- 가변주파수 추적을 안정적이고 다소 느슨하게 유지한다. 과도한 추적은 와이어를 진동시키므로 피합니다.
- 다중 패스 절단을 사용한다. 약간의 여유를 남기고 매우 가벼운 절입으로 절단면을 한 번 더 쓸어냅니다. 2~3회 쓸어내면 역전 줄무늬가 대부분 사라지며, 기계 반복 정밀도가 좋으면 표면 품질이 한 단계에서 두 단계 정도 향상되어 저속 와이어 EDM에 근접한 결과를 추가 시간 거의 없이 얻을 수 있습니다. 이는 고속·중속 기계의 강점입니다.
- 두꺼운 가공물에는 짧은 와이어를 사용한다. 와이어 지름의 절반 미만으로 역전 이송하면 역전 줄무늬를 감춥니다(제거가 아니라 가림).
- 절연액을 주의한다. 새 가공액은 효율에 도움이 되지만, 새 물이 표면 품질에 가장 좋은 것은 아닙니다. 경수(지하수)는 절대 사용하면 안 됩니다. 줄무늬를 악화시킵니다.
3. Y축 한쪽만 표면이 나쁜 경우 점검
고속 와이어 EDM 기계에서는 Y축 한쪽만 표면 품질이 나쁜 경우가 자주 나타납니다. 다음 순서로 점검하십시오:
- 가이드 휠. 통계상 대부분의 원인이 여기에 있습니다. 앞쪽 가이드 휠을 먼저 교체하고 시험 절단해 보십시오.
- 전도 블록. 마모 홈, 와이어 결속, 접촉 불량이 있는지 확인하십시오.
- 몰리브덴 와이어. 너무 느슨하거나 너무 팽팽한지 확인하고 장력을 다시 조정하거나 교체하십시오.
- 플러싱 노즐. 막힘 또는 분사 방향 오류가 없는지 확인하십시오. 한쪽만 표면이 나빠지는 원인이 됩니다.
- 절연액. 농도를 조정하거나 가공액을 교체해 보십시오(브랜드와 재질에 따라 결과가 다릅니다).
4. 흑백 줄무늬 제한하기
- 스풀이 균형 있게 회전하도록 유지합니다.
- 가이드 휠에 축 방향 유격이나 반경 방향 흔들림이 없도록 합니다.
- 과추적 제어를 적용해 와이어 진동을 감쇠시킵니다.
- 나선형 노즐을 사용해 가공액이 와이어 축을 따라 균일하게 분사되도록 합니다.
- 세척 작용이 강한 수계 절연액을 선택합니다.
요약. 표면 품질 개선은 시스템 수준의 작업입니다. 전기 파라미터, 기계 정밀도, 장력, 절연액이 모두 중요합니다. 위 단계를 조정하고 다중 패스 절단을 함께 사용하면 와이어 EDM 표면 품질이 눈에 띄게 향상됩니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의