
Memotong baja setebal lebih dari 200 mm sulit bagi mesin EDM kawat, dan bukan sekadar soal seberapa tinggi lengan pemandu kawat dapat naik. Ketebalan maksimum diatur oleh kondisi erosi pembuangan: di luar kedalaman tertentu proses menjadi tidak stabil, berakhir dengan korsleting dengan arus tetapi tanpa pembuangan, dan segera memutuskan kawat sambil menggores permukaan potongan.
1. Lima Kontradiksi Pemotongan Tebal
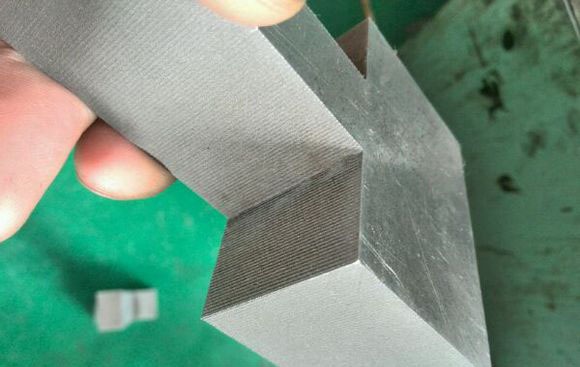
- Cairan tidak dapat masuk. Tanpa cukup air yang masuk, serpihan tidak terbuang, celah tidak pernah memulihkan isolasi, dan tidak terbentuk pembuangan.
- Kotoran mengalihkan energi. Material yang memenuhi celah bertindak sebagai resistor yang mengalihkan sumber pulsa, sehingga celah kehilangan tegangan tembus dan energi pulsa tunggal, dan pemotongan melambat.
- Kapasitas hantar arus kawat membatasi daya. Dengan terlalu banyak kawat di dalam benda kerja, peringkat arus kawat itu sendiri mencegah energi pulsa yang lebih besar dikirim.
- Jalur pembilasan terlalu panjang. Serpihan di tengah celah potong harus menempuh jarak jauh untuk keluar; percikan yang melemah tidak memiliki daya ledak untuk membersihkannya.
- Faktor material. Stok tebal lebih mungkin mengandung kotoran dan tegangan internal, meningkatkan kemungkinan cacat celah potong, deformasi, dan korsleting.
Catatan. Material dengan konduktivitas, konduktivitas termal, atau titik leleh yang lebih tinggi, seperti tembaga, karbida, tungsten murni, dan molibdenum murni, tidak dapat mencapai 200 mm; bahkan 70 mm saja sudah sangat sulit.
2. Prinsip Parameter Inti
Lebar pulsa adalah waktu pembuangan (pemotongan), interval pulsa adalah waktu celah (pembilasan), dan daya adalah energi pembuangan (arus). Logika pemotongan tebal:
- Perbesar lebar pulsa. Semakin tebal benda kerja, semakin banyak energi dan waktu yang harus diberikan oleh suplai frekuensi tinggi; tanpa waktu pembuangan yang cukup, logam tidak akan meleleh. Gunakan lebar pulsa 32 atau lebih.
- Perbesar interval pulsa. Semakin tebal benda kerja, semakin sulit membilas serpihan; waktu interval yang cukup memungkinkan serpihan terbawa aliran keluar dan menghindari korsleting. Gunakan interval pulsa 8 atau lebih.
- Naikkan arus secara moderat. Sekitar 2,5 A, di bawah 3 A, pada kabinet standar. Arus yang terlalu tinggi menyebabkan korsleting dan putusnya kawat; kawat putus berarti memulai ulang yang mahal.
- Tingkatkan keluaran penguat daya. Naikkan pengaturan penguat, misalnya pilih lima tabung.
- Perlambat umpan. Laju langkah yang terlalu cepat menyebabkan penarikan mundur terus-menerus.
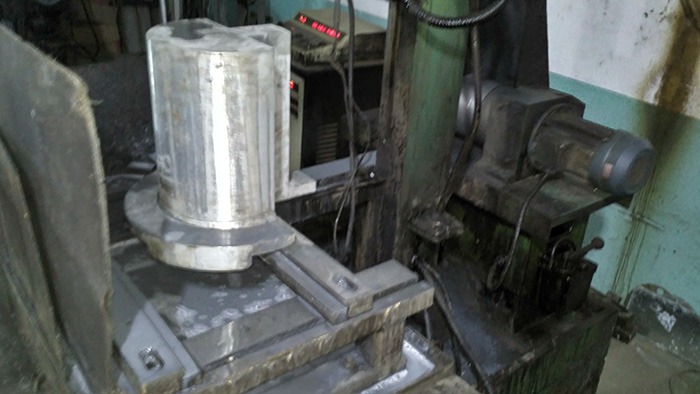
3. Langkah Praktis untuk Benda Kerja 200–300 mm
- Pasang kawat molibdenum baru. Kawat yang telah memotong selama berhari-hari kemungkinan besar putus di tengah pekerjaan pada benda kerja tebal; pasang gulungan baru terlebih dahulu.
- Ganti cairan kerja. Gunakan dielektrik berbasis air dengan aksi pembilasan yang lebih kuat; untuk benda kerja yang tinggi, ini memberikan pembuangan serpihan, pendinginan, dan kecepatan yang lebih baik.
- Periksa sirkuit cairan. Pastikan saluran keluar atas dan bawah sama-sama mengalirkan air dan jalurnya bersih.
- Periksa ketegangan kawat. Kawat yang kendur membentang lebih jauh, bergetar lebih banyak, bergesekan dengan permukaan potongan dan akhirnya putus di tengah pekerjaan.
- Paket parameter. Naikkan tegangan, interval pulsa, dan lebar pulsa secara signifikan, perlambat umpan, tingkatkan keluaran penguat, dan pertahankan arus pada 2,5–3 A.
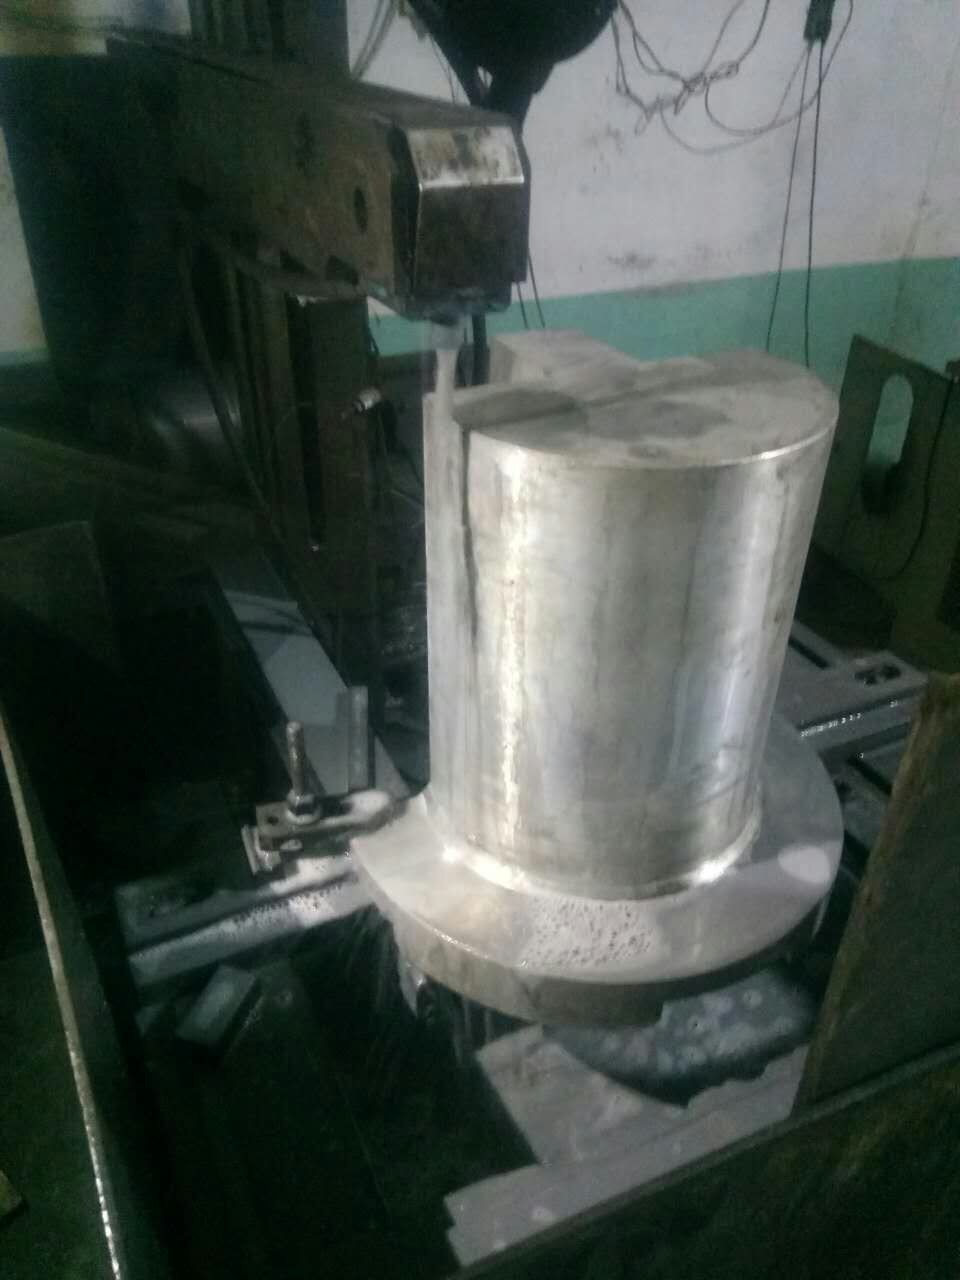
4. Langkah Lanjutan untuk Pemotongan Tebal
- Tingkatkan energi pulsa tunggal (tegangan × arus × lebar pulsa) sambil memperlebar interval pulsa, untuk pembuangan yang lebih kuat tanpa menaikkan arus rata-rata kawat.
- Pilih dielektrik dengan konstanta dielektrik lebih tinggi, pemulihan isolasi lebih cepat, serta kemampuan aliran dan semburan yang lebih kuat.
- Naikkan tegangan pulsa secara signifikan untuk memperlebar celah pembuangan sehingga cairan lebih mudah masuk dan keluar.
- Pra-perlakukan material: tempa berulang kali untuk struktur yang seragam, anil dan perlakuan usia untuk menghilangkan tegangan internal, dan buang kelonggaran yang besar untuk melepaskan tegangan.
- Tingkatkan kecepatan kawat dengan pengumpanan yang lebih halus untuk memperkuat daya bawa air dan ketahanan korsleting.
- Gunakan umpan langkah yang sengaja dibiaskan atau umpan otomatis “maju dua, mundur satu” untuk memperlebar celah secara efektif.
Ringkasan. Pemotongan tebal pada dasarnya adalah memecahkan tiga masalah: cairan tidak dapat masuk, serpihan tidak dapat keluar, dan energi tidak mencukupi. Mengikuti logika parameter lebar pulsa besar, interval pulsa besar, arus moderat, keluaran penguat tinggi, dan umpan lambat, bersama dengan kawat dan cairan baru serta pengaturan yang bersih dan berketegangan baik, menjaga benda kerja tebal tetap terpotong secara stabil.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan