
线切割机床加工大厚度工件(通常指 200mm 以上的钢件)比较困难,并非丝架能升多高就能切多厚。切割厚度受放电加工蚀除条件的制约,厚到一定程度加工就不稳定,直至发生有电流无放电的短路,伴随拉弧烧伤很快断丝,切割面也会形成沟槽、表面质量严重破坏。
一、大厚度切割的五大矛盾
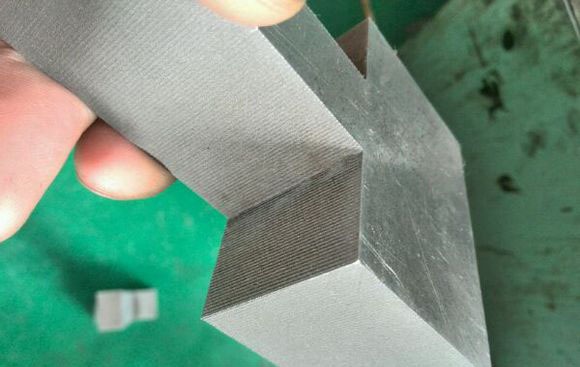
- 工作液进不去:没有足够的水进入和交换,间隙内不能清除蚀物、恢复绝缘,无法形成放电;
- 杂质分流能量:间隙内充塞物以电阻形式分流脉冲源能量,使丝与工件间失去足够的击穿电压和单脉冲能量,切割缓慢;
- 钼丝载流量限制:进入工件的钼丝太长,自身载流量有限,无法传递更大脉冲能量;
- 排屑路程太长:切缝中间排出蚀除物路程长,衰减的火花放电形不成足够爆炸力与排污力;
- 材料因素:大厚度材料存在杂质和内应力的可能性大增,切缝局部异常和形变几率增大,易短路。
注意:电导率、导热系数更高或耐高温的材料(如紫铜、硬质合金、纯钨、纯钼)到不了 200mm,70mm 厚就已非常困难。
二、参数调整核心原则
理解三个基本概念:脉宽是持续放电时间(切削时间),脉间是间隔放电时间(排屑时间),功率是放电能量(电流大小)。切厚件的基本思路:
- 加大脉宽:厚度越厚,高频释放能量要大、时间要足够——放电时间不够,无法熔化金属。脉冲宽度一般 32 以上;
- 加大脉间:厚度越厚,铁渣越难排出,需要足够时间让铁渣随水流排出,形成导通的电离体、避免短路。脉冲间隔 8 以上;
- 适当加大电流:需要足够能量,但不能太高——普通柜 2.5A 不到 3A 即可,电流过高易短路断丝,一旦断丝重新切割费工费料;
- 加大功放:功放管调大(如选 5 根);
- 速度调慢:步速太快会频繁回退。
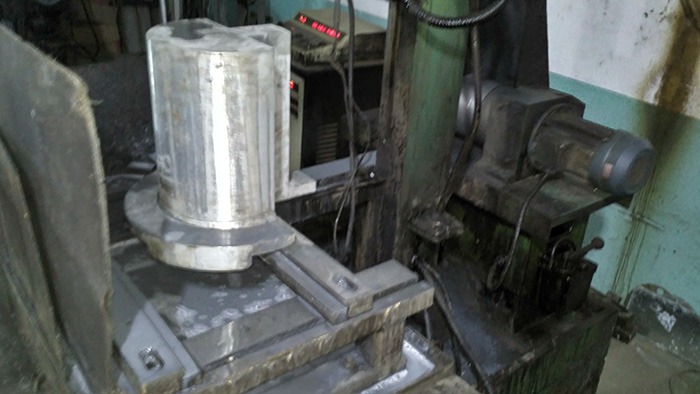
三、实操建议(割 200–300mm 高工件)
- 换新钼丝:钼丝已割几天后再割厚件极易中途断丝,建议先换一桶新丝;
- 换新工作液:加大排屑,使用排屑效果更好的水基工作液(高工件排屑优势明显、冷却好、速度快);
- 检查水路:确认上下出水孔有水、水路畅通无堵;
- 检查钼丝松紧:丝不紧则上下距离拉大、抖丝幅度大,钼丝接触切割面放电磨损,最终中途断丝;
- 参数组合:加大电压、脉间、脉宽到较大程度,速度调慢,功放调大,电流 2.5–3A。
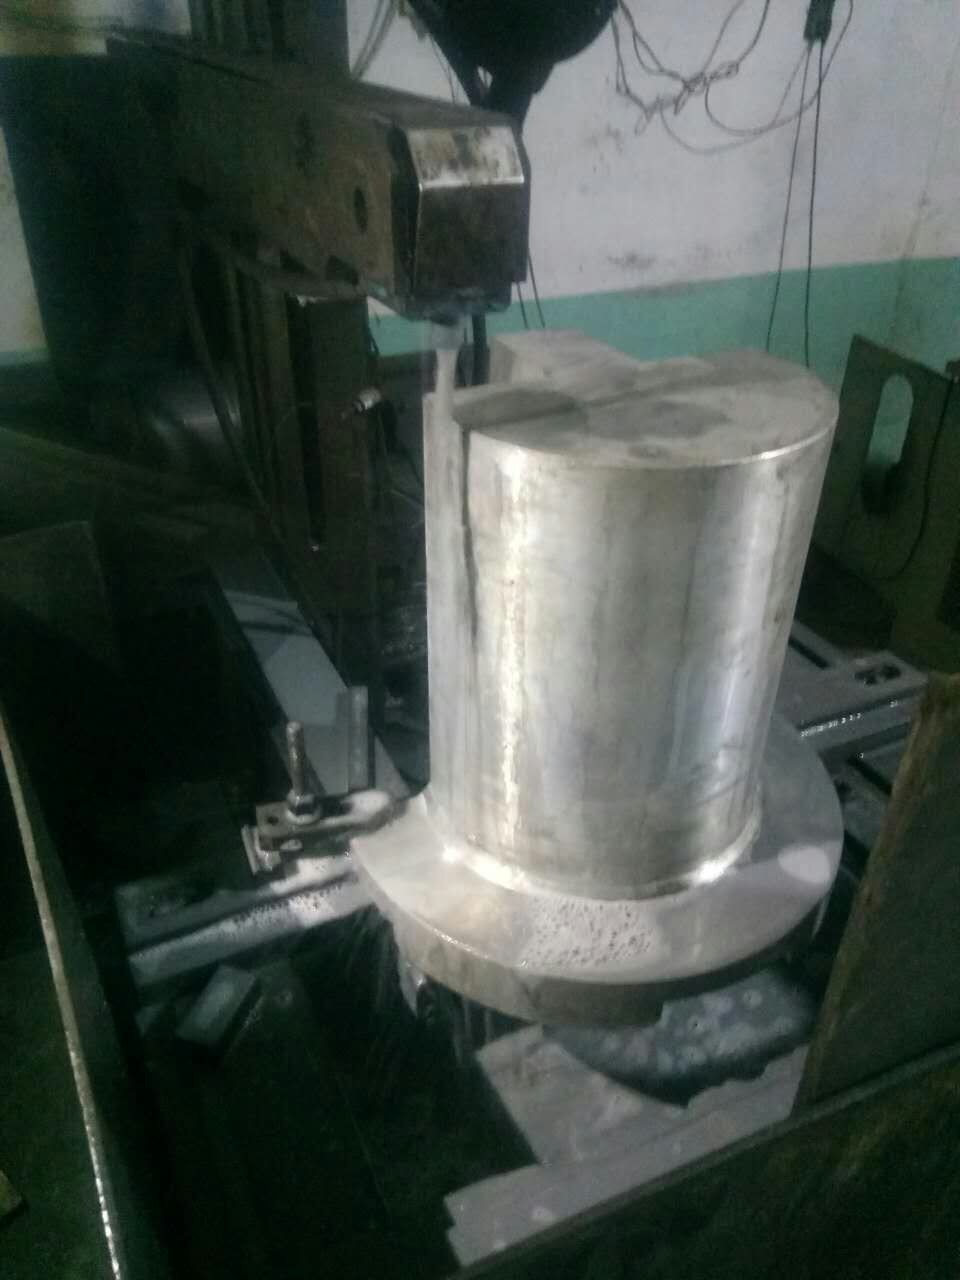
四、进阶措施(大厚度专项)
- 加大单个脉冲能量(电压、电流、脉宽三者的乘积),同时加大脉冲间隔——在钼丝载流量平均值不增大的前提下增强火花放电能力与爆炸力;
- 选用介电系数更高、恢复绝缘能力更强、流动性和排污力更强的冷却液;
- 大幅度提高脉冲电压,使放电间隙加大,水进出更容易;
- 提前对材料作预处理:反复锻造均匀组织、清除杂质,退火时效清除内应力,去除大余量使应力充分释放;
- 提高丝速、更平稳运丝,增强携水和抗短路能力;
- 采用人为偏置折线进给或自动“进二退一”的进给方式,使间隙被有效扩大。
小结:切厚件的本质是解决“水进不去、渣排不出、能量不够”三大问题。把握“大脉宽、大脉间、适当电流、大功放、慢速度”的参数思路,配合新丝新液与良好的水路、张紧状态,即可稳定加工厚工件。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队