
Cắt thép dày hơn 200 mm là khó đối với máy cắt dây EDM, và không chỉ là vấn đề cánh tay dẫn hướng dây có thể nâng cao đến đâu. Độ dày tối đa bị chi phối bởi điều kiện xói mòn phóng điện: vượt quá một độ sâu nhất định quá trình trở nên không ổn định, kết thúc bằng ngắn mạch có dòng điện nhưng không phóng điện, và sớm làm đứt dây đồng thời tạo rãnh trên bề mặt cắt.
1. Năm mâu thuẫn của cắt dày
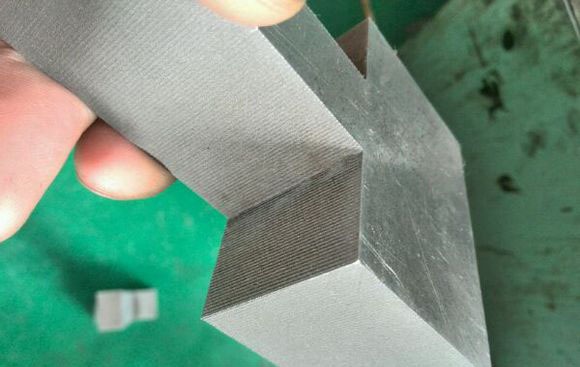
- Dung dịch không vào được. Không đủ nước đi vào, mạt cắt không được loại bỏ, khe hở không bao giờ phục hồi cách điện, và không hình thành phóng điện.
- Tạp chất chuyển hướng năng lượng. Vật liệu tích tụ trong khe hở hoạt động như một điện trở chuyển hướng nguồn xung, nên khe hở mất điện áp đánh thủng và năng lượng xung đơn, và cắt chậm lại.
- Khả năng chịu dòng của dây giới hạn công suất. Với quá nhiều dây bên trong phôi, định mức dòng điện của bản thân dây ngăn không cho năng lượng xung lớn hơn được truyền tải.
- Đường làm sạch mạt cắt quá dài. Mạt cắt ở giữa rãnh cắt phải di chuyển xa để thoát ra; tia lửa đã suy yếu thiếu lực nổ để đẩy chúng đi.
- Các yếu tố vật liệu. Phôi dày có nhiều khả năng chứa tạp chất và ứng suất bên trong, làm tăng khả năng khuyết tật rãnh cắt, biến dạng và ngắn mạch.
Lưu ý. Các vật liệu có độ dẫn điện, độ dẫn nhiệt hoặc nhiệt độ nóng chảy cao hơn, chẳng hạn như đồng, cacbua, vonfram nguyên chất và molypden nguyên chất, không thể cắt tới 200 mm; thậm chí 70 mm đã rất khó khăn.
2. Nguyên tắc thông số cốt lõi
Độ rộng xung là thời gian phóng điện (cắt), khoảng cách xung là thời gian khe hở (làm sạch mạt cắt), và công suất là năng lượng phóng điện (dòng điện). Logic cắt dày:
- Tăng độ rộng xung. Chi tiết càng dày, nguồn cao tần phải cung cấp càng nhiều năng lượng và thời gian; nếu không đủ thời gian phóng điện, kim loại sẽ không nóng chảy. Sử dụng độ rộng xung từ 32 trở lên.
- Tăng khoảng cách xung. Chi tiết càng dày, việc làm sạch mạt cắt càng khó; đủ thời gian khoảng cách xung giúp mạt cắt theo dòng chảy thoát ra ngoài và tránh ngắn mạch. Sử dụng khoảng cách xung từ 8 trở lên.
- Tăng dòng điện ở mức vừa phải. Khoảng 2,5 A, dưới 3 A, trên tủ điều khiển tiêu chuẩn. Dòng điện quá cao gây ngắn mạch và đứt dây; đứt dây đồng nghĩa với việc phải khởi động lại tốn kém.
- Tăng công suất bộ khuếch đại. Nâng cài đặt bộ khuếch đại, ví dụ chọn năm ống.
- Giảm tốc độ chạy dao. Tốc độ bước quá nhanh gây lùi liên tục.
3. Các bước thực tế cho phôi 200–300 mm
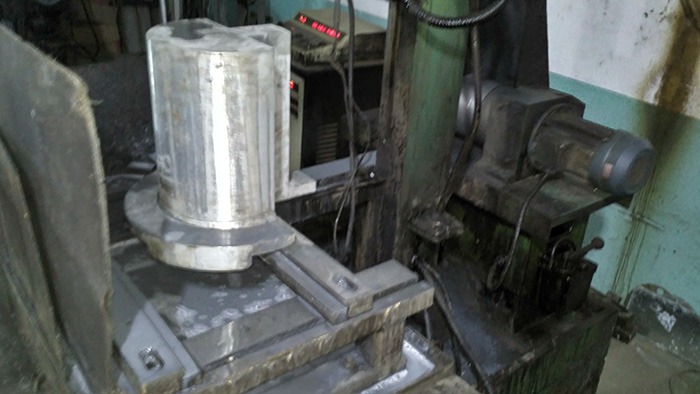
- Lắp dây molypden mới. Dây đã cắt nhiều ngày có khả năng đứt giữa công việc trên chi tiết dày; hãy lắp cuộn dây mới trước tiên.
- Thay dung dịch gia công. Sử dụng dung dịch điện môi gốc nước có tác dụng làm sạch mạt cắt mạnh hơn; đối với phôi cao, nó cho khả năng loại bỏ mạt cắt, làm nguội và tốc độ tốt hơn.
- Kiểm tra mạch dung dịch. Xác nhận cả hai cửa ra trên và dưới đều cấp nước và đường ống thông thoáng.
- Kiểm tra lực căng dây. Dây lỏng trải qua khoảng cách dài hơn, rung nhiều hơn, mài mòn bề mặt cắt và cuối cùng đứt giữa công việc.
- Gói thông số. Tăng điện áp, khoảng cách xung và độ rộng xung đáng kể, giảm tốc độ chạy dao, tăng công suất bộ khuếch đại và giữ dòng điện ở 2,5–3 A.
4. Các biện pháp nâng cao cho cắt dày
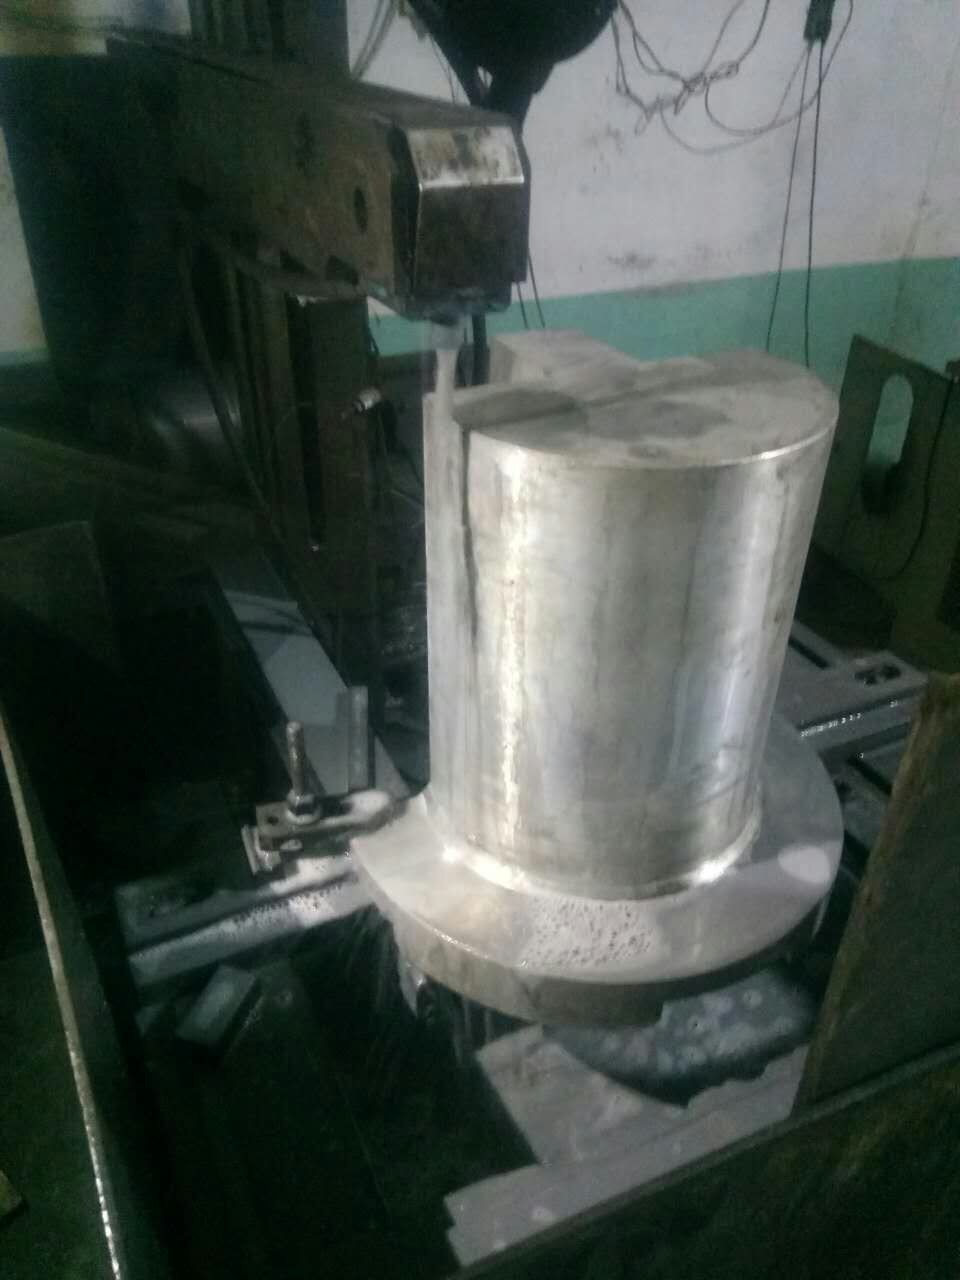
- Tăng năng lượng xung đơn (điện áp × dòng điện × độ rộng xung) đồng thời mở rộng khoảng cách xung, để phóng điện mạnh hơn mà không tăng dòng trung bình của dây.
- Chọn dung dịch điện môi có hằng số điện môi cao hơn, khả năng phục hồi cách điện nhanh hơn và khả năng chảy và phun mạnh hơn.
- Tăng điện áp xung đáng kể để mở rộng khe phóng điện, giúp dung dịch vào và ra dễ dàng hơn.
- Xử lý trước vật liệu: rèn lặp đi lặp lại để có cấu trúc đồng nhất, ủ và hóa già để loại bỏ ứng suất bên trong, và cắt bỏ lượng dư lớn để giải phóng ứng suất.
- Tăng tốc độ dây với việc cấp dây mượt mà hơn để tăng cường khả năng mang nước và chống ngắn mạch.
- Sử dụng bước chạy dao chủ động lệch có chủ đích hoặc chế độ chạy dao tự động “tiến hai, lùi một” để mở rộng khe hở hiệu quả.
Tổng kết. Cắt dày về cơ bản là giải quyết ba vấn đề: dung dịch không vào được, mạt cắt không thoát ra được và năng lượng không đủ. Tuân theo logic thông số độ rộng xung lớn, khoảng cách xung lớn, dòng điện vừa phải, công suất bộ khuếch đại cao và chạy dao chậm, cùng với dây và dung dịch mới, và thiết lập sạch sẽ, lực căng hợp lý, giúp phôi dày cắt ổn định.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh