
การตัดเหล็กหนากว่า 200 มม. เป็นเรื่องยากสำหรับเครื่องตัดลวด EDM และไม่ใช่แค่เรื่องว่าแขนนำลวดยกได้สูงแค่ไหน ความหนาสูงสุดถูกกำหนดโดยสภาพการกัดกร่อนจากการปล่อยประจุ: เลยความลึกหนึ่งไป กระบวนการจะไม่เสถียร ลงท้ายด้วยการลัดวงจรโดยมีกระแสแต่ไม่มีการปล่อยประจุ และในไม่ช้าลวดจะขาดขณะที่กัดเป็นร่องบนผิวตัด
1. ความขัดแย้งห้าประการของการตัดชิ้นงานหนา
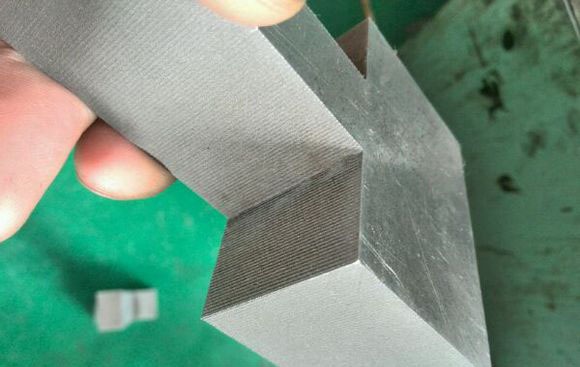
- น้ำยาไม่สามารถเข้าไปได้ หากไม่มีน้ำเข้าเพียงพอ เศษจะไม่ถูกกำจัด ช่องว่างไม่เคยฟื้นคืนสภาพฉนวน และไม่มีการปล่อยประจุเกิดขึ้น
- สิ่งเจือปนเปลี่ยนทางพลังงาน วัสดุที่อัดแน่นในช่องว่างทำหน้าที่เป็นตัวต้านทานที่ลัดวงจรแหล่งพัลส์ ช่องว่างจึงสูญเสียแรงดันทะลุและพลังงานต่อพัลส์เดียว และการตัดช้าลง
- ความสามารถในการรับกระแสของลวดจำกัดกำลัง เมื่อมีลวดอยู่ภายในชิ้นงานมากเกินไป พิกัดกระแสของลวดเองป้องกันไม่ให้ส่งพลังงานพัลส์ที่ใหญ่ขึ้น
- เส้นทางชะล้างเศษยาวเกินไป เศษตรงกลางร่องตัดต้องเดินทางไกลเพื่อออกมา ประกายไฟที่อ่อนลงขาดแรงระเบิดที่จะผลักเศษออก
- ปัจจัยด้านวัสดุ วัตถุดิบหนามีแนวโน้มมีสิ่งเจือปนและความเครียดภายในสูงขึ้น เพิ่มโอกาสเกิดข้อบกพร่องของร่องตัด การเสียรูป และการลัดวงจร
หมายเหตุ วัสดุที่มีสภาพนำไฟฟ้า สภาพนำความร้อน หรือจุดหลอมเหลวสูง เช่น ทองแดง คาร์ไบด์ ทังสเตนบริสุทธิ์ และโมลิบดีนัมบริสุทธิ์ ไม่สามารถถึง 200 มม. ได้ แม้แต่ 70 มม. ก็ยากมากแล้ว
2. หลักการพารามิเตอร์หลัก
ความกว้างพัลส์คือเวลาการปล่อยประจุ (การตัด) ช่วงพัลส์คือเวลาช่องว่าง (การชะล้างเศษ) และกำลังคือพลังงานการปล่อยประจุ (กระแส) ตรรกะการตัดชิ้นงานหนา:
- เพิ่มความกว้างพัลส์ ยิ่งชิ้นงานหนา แหล่งจ่ายความถี่สูงต้องส่งพลังงานและเวลามากขึ้น หากเวลาการปล่อยประจุไม่เพียงพอ โลหะจะไม่หลอมเหลว ใช้ความกว้างพัลส์ 32 ขึ้นไป
- เพิ่มช่วงพัลส์ ยิ่งชิ้นงานหนา ยิ่งยากที่จะชะล้างเศษที่ตัดออก ช่วงเวลาที่เพียงพอช่วยให้เศษไหลออกไปตามการไหลและหลีกเลี่ยงการลัดวงจร ใช้ช่วงพัลส์ 8 ขึ้นไป
- เพิ่มกระแสอย่างพอเหมาะ ประมาณ 2.5 A ไม่เกิน 3 A บนตู้ควบคุมมาตรฐาน กระแสสูงเกินไปทำให้เกิดการลัดวงจรและลวดขาด การขาดหมายถึงการเริ่มใหม่ที่เสียค่าใช้จ่าย
- เพิ่มกำลังเอาต์พุตของแอมพลิฟายเออร์ เพิ่มการตั้งค่าแอมพลิฟายเออร์ เช่น เลือกหลอดห้าหลอด
- ลดความเร็วป้อน อัตราก้าวที่เร็วเกินไปทำให้เกิดการถอยหลังอย่างต่อเนื่อง
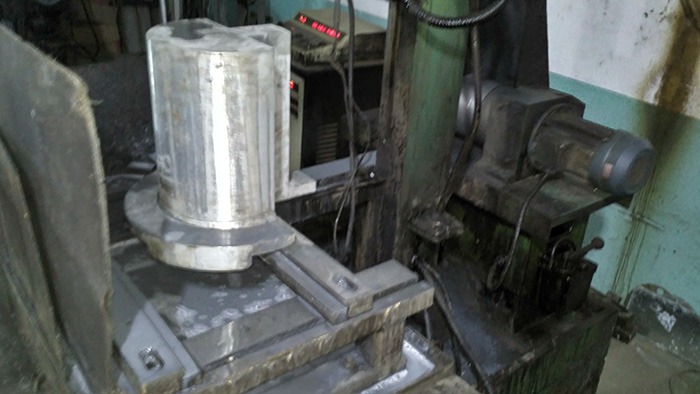
3. ขั้นตอนปฏิบัติสำหรับชิ้นงาน 200–300 มม.
- ติดตั้งลวดโมลิบดีนัมใหม่ ลวดที่ตัดมานานหลายวันมีแนวโน้มขาดกลางงานบนชิ้นงานหนา ใส่ม้วนใหม่ก่อน
- เปลี่ยนน้ำยาตัด ใช้สารทำงานฐานน้ำที่มีแรงชะล้างเศษมากกว่า สำหรับชิ้นงานสูง ช่วยกำจัดเศษ หล่อเย็น และเพิ่มความเร็วได้ดีกว่า
- ตรวจสอบวงจรน้ำยา ยืนยันว่าหัวจ่ายบนและล่างทั้งสองส่งน้ำและท่อไม่ตัน
- ตรวจสอบความตึงลวด ลวดที่หลวมย่อมขึงข้ามระยะไกล สั่นสะเทือนมากขึ้น เสียดสีกับผิวตัด และสุดท้ายขาดกลางงาน
- ชุดพารามิเตอร์ เพิ่มแรงดัน ช่วงพัลส์ และความกว้างพัลส์อย่างมีนัยสำคัญ ลดความเร็วป้อน เพิ่มกำลังแอมพลิฟายเออร์ และคงกระแสที่ 2.5–3 A
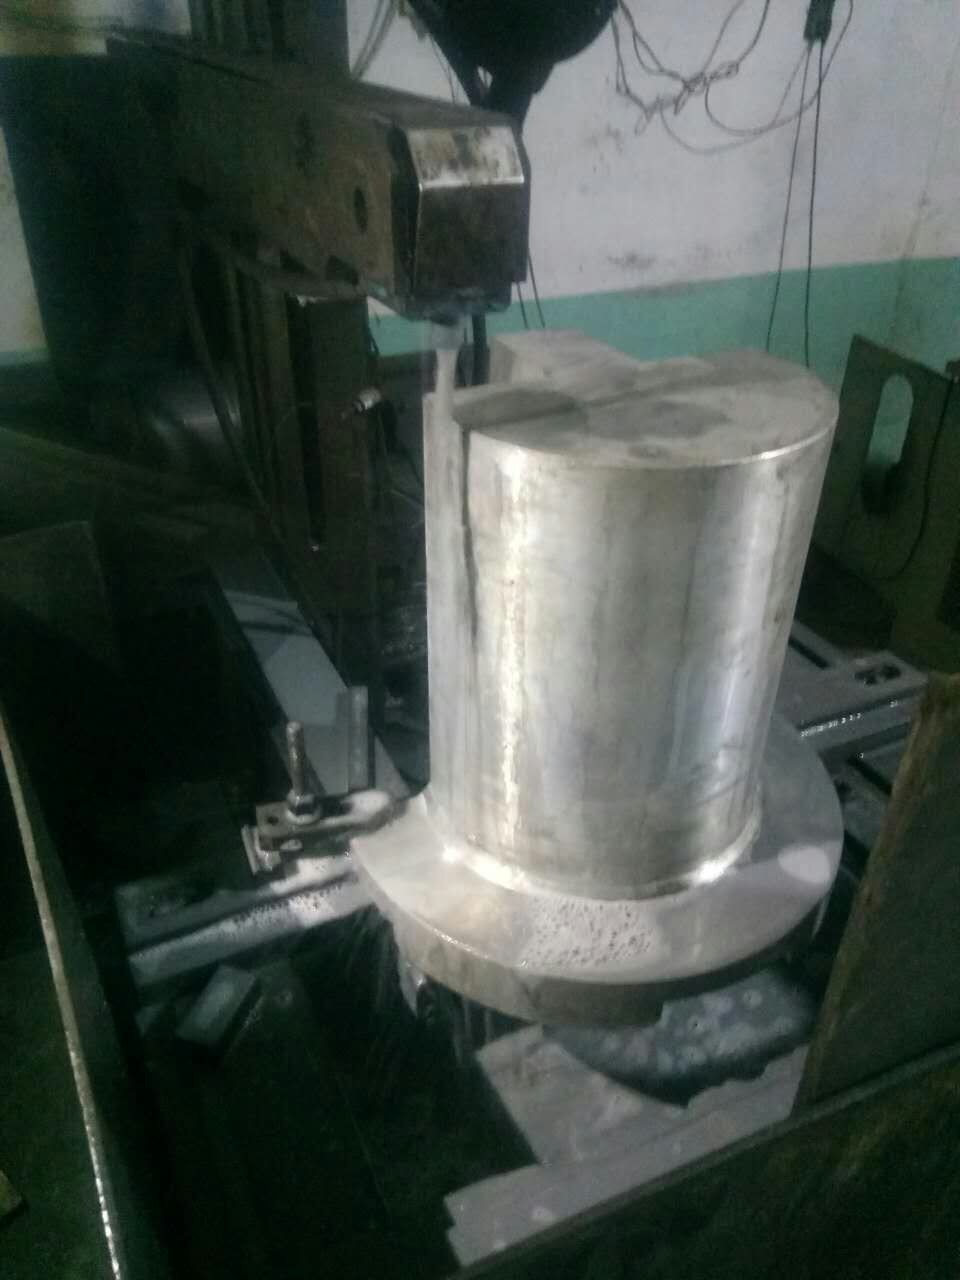
4. มาตรการขั้นสูงสำหรับการตัดชิ้นงานหนา
- เพิ่มพลังงานต่อพัลส์เดียว (แรงดัน × กระแส × ความกว้างพัลส์) ขณะขยายช่วงพัลส์ เพื่อการปล่อยประจุที่แรงขึ้นโดยไม่เพิ่มกระแสเฉลี่ยของลวด
- เลือกน้ำยาตัดที่มีค่าคงที่ไดอิเล็กตริกสูงกว่า ฟื้นคืนฉนวนเร็วขึ้น และความสามารถในการไหลและดีดตัวแรงขึ้น
- เพิ่มแรงดันพัลส์อย่างมากเพื่อขยายช่องว่างการปล่อยประจุ เพื่อให้น้ำยาเข้าออกได้ง่ายขึ้น
- เตรียมวัสดุล่วงหน้า: ตีขึ้นรูปซ้ำๆ เพื่อโครงสร้างสม่ำเสมอ อบอ่อนและอบบ่มเพื่อขจัดความเครียดภายใน และขจัดค่าเผื่อจำนวนมากเพื่อปลดปล่อยความเครียด
- เพิ่มความเร็วลวดด้วยการป้อนที่เรียบเนียนขึ้นเพื่อเสริมความสามารถในการพาน้ำและต้านการลัดวงจร
- ใช้การป้อนแบบก้าวที่มีอคติโดยเจตนาหรือการป้อนอัตโนมัติ “เดินหน้าสอง ถอยหลังหนึ่ง” เพื่อขยายช่องว่างอย่างมีประสิทธิภาพ
สรุป การตัดชิ้นงานหนาโดยพื้นฐานคือการแก้ปัญหาสามอย่าง: น้ำยาเข้าไม่ได้ เศษไม่ออก และพลังงานไม่พอ การปฏิบัติตามตรรกะพารามิเตอร์ของความกว้างพัลส์ใหญ่ ช่วงพัลส์ใหญ่ กระแสพอเหมาะ เอาต์พุตแอมพลิฟายเออร์สูงและป้อนช้า ร่วมกับลวดและน้ำยาใหม่ และการตั้งค่าที่สะอาดและความตึงที่เหมาะสม ทำให้ชิ้นงานหนาถูกตัดอย่างเสถียร
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย