
두께 200mm가 넘는 강재 절단은 와이어 EDM 기계에 어려운 작업이며, 단지 와이어 가이드 암을 얼마나 높이 올릴 수 있느냐의 문제가 아닙니다. 최대 두께는 방전 침식 조건에 의해 결정됩니다. 일정 깊이를 넘어서면 공정이 불안정해지고, 전류는 흐르지만 방전은 일어나지 않는 단락 상태로 끝나며, 곧 와이어가 끊어지면서 절단면에 홈을 남깁니다.
1. 두꺼운 절단의 다섯 가지 모순
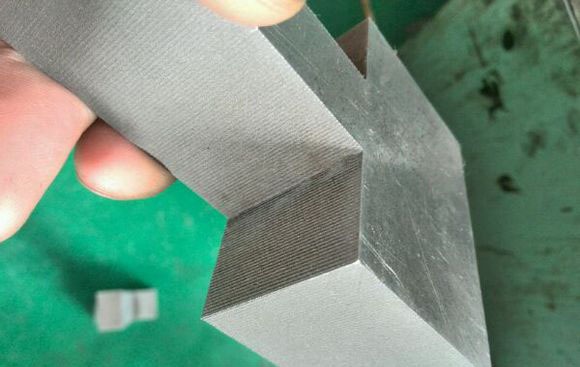
- 가공액이 들어가지 못한다. 충분한 물이 유입되지 않으면 칩이 제거되지 않고, 갭이 절연을 회복하지 못하며, 방전이 형성되지 않습니다.
- 불순물이 에너지를 분기시킨다. 갭에 쌓인 재료가 펄스 전원을 분기시키는 저항 역할을 하여 갭의 항복 전압과 단일 펄스 에너지가 낮아지고 절단 속도가 느려집니다.
- 와이어의 전류 허용 용량이 전력을 제한한다. 가공물 내부의 와이어가 너무 길면 와이어 자체의 정격 전류 때문에 더 큰 펄스 에너지를 전달할 수 없습니다.
- 플러싱 경로가 너무 길다. 커프 중앙의 칩이 배출되기까지 먼 거리를 이동해야 하는데, 감쇠된 스파크는 이를 밀어낼 폭발력을 갖지 못합니다.
- 재료 요인. 두꺼운 소재는 불순물과 내부 응력을 포함할 가능성이 높아 커프 결함, 변형, 단락 가능성이 커집니다.
참고. 구리, 초경, 순수 텅스텐, 순수 몰리브덴처럼 전도성·열전도성·융점이 높은 재료는 200mm까지 절단할 수 없으며, 70mm조차 이미 매우 어렵습니다.
2. 핵심 파라미터 원칙
펄스 폭은 방전(절단) 시간, 펄스 간격은 갭(플러싱) 시간, 전력은 방전 에너지(전류)입니다. 두꺼운 절단의 논리는 다음과 같습니다:
- 펄스 폭을 늘린다. 부품이 두꺼울수록 고주파 전원이 더 많은 에너지와 시간을 공급해야 합니다. 방전 시간이 부족하면 금속이 녹지 않습니다. 펄스 폭을 32 이상으로 설정하십시오.
- 펄스 간격을 늘린다. 부품이 두꺼울수록 칩을 플러싱하기 어렵습니다. 충분한 간격 시간이 있으면 칩이 유동을 타고 빠져나가 단락을 피할 수 있습니다. 펄스 간격을 8 이상으로 설정하십시오.
- 전류를 적당히 늘린다. 표준 캐비닛에서 약 2.5A, 3A 미만으로 유지합니다. 과도하게 높은 전류는 단락과 와이어 단선을 일으키며, 단선은 비용이 큰 재시작을 의미합니다.
- 파워 앰프 출력을 높인다. 앰프 설정을 올려 예를 들어 5개 튜브를 선택합니다.
- 이송을 늦춘다. 스텝 속도가 너무 빠르면 계속 후퇴가 발생합니다.
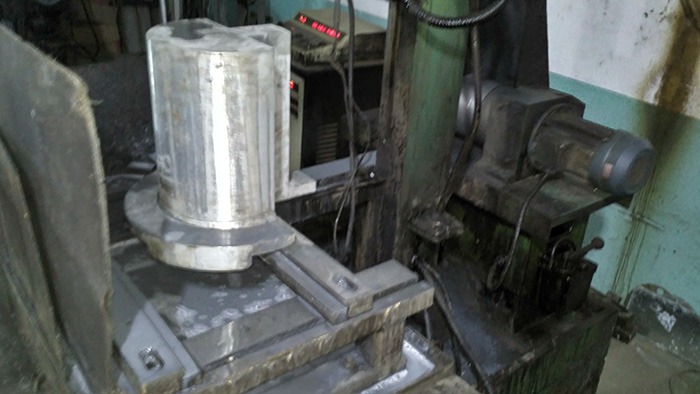
3. 200–300mm 가공물을 위한 실전 절차
- 새 몰리브덴 와이어를 장착한다. 며칠 동안 절단에 사용한 와이어는 두꺼운 부품 가공 중에 끊어질 가능성이 높습니다. 먼저 새 스풀을 설치하십시오.
- 가공액을 교체한다. 플러싱 작용이 더 강한 수계 절연액을 사용하십시오. 높은 가공물에서 칩 제거, 냉각, 속도가 더 좋습니다.
- 가공액 회로를 점검한다. 상부와 하부 배출구가 모두 물을 공급하고 배관이 막히지 않았는지 확인하십시오.
- 와이어 장력을 점검한다. 느슨한 와이어는 스팬이 길어져 진동이 커지고 절단면에 마모되며 결국 가공 중에 끊어집니다.
- 파라미터 패키지. 전압, 펄스 간격, 펄스 폭을 크게 높이고, 이송을 늦추며, 앰프 출력을 높이고, 전류를 2.5–3A로 유지합니다.
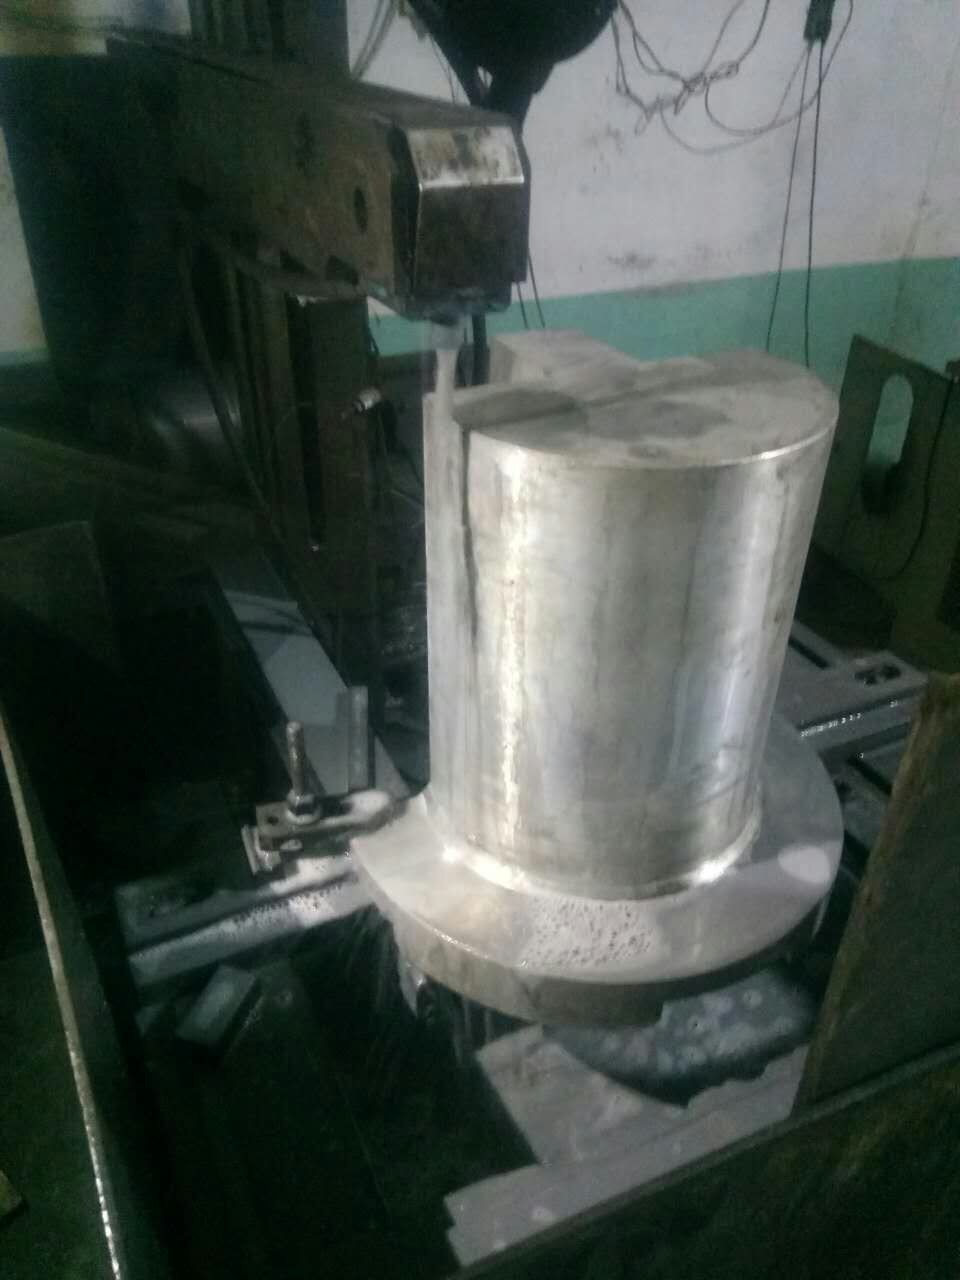
4. 두꺼운 절단을 위한 고급 조치
- 펄스 간격을 넓히면서 단일 펄스 에너지(전압 × 전류 × 펄스 폭)를 늘려 평균 와이어 전류를 높이지 않고도 방전을 강화합니다.
- 유전율이 더 높고 절연 회복이 빠르며 유동 및 배출 능력이 더 강한 절연액을 선택합니다.
- 펄스 전압을 크게 올려 방전 갭을 넓히면 가공액이 쉽게 출입할 수 있습니다.
- 재료를 전처리합니다. 조직을 균일하게 만들기 위해 반복 단조하고, 내부 응력 제거를 위해 풀림 및 시효 처리하며, 응력을 해소할 충분한 여유를 제거합니다.
- 이송을 더 매끄럽게 하면서 와이어 속도를 높여 물 동반 능력과 단락 내성을 강화합니다.
- 의도적으로 편향된 스텝 이송 또는 자동 “전진 2, 후퇴 1” 이송을 사용해 갭을 효과적으로 넓힙니다.
요약. 두꺼운 절단의 핵심은 세 가지 문제를 해결하는 것입니다. 가공액이 들어가지 못함, 칩이 빠져나가지 못함, 에너지가 부족함. 큰 펄스 폭, 큰 펄스 간격, 적당한 전류, 높은 앰프 출력, 느린 이송이라는 파라미터 논리를 따르고, 새 와이어와 새 가공액, 깨끗하고 장력이 잘 유지된 셋업을 함께 갖추면 두꺼운 가공물도 안정적으로 절단할 수 있습니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의