
Резка стали толщиной более 200 мм — сложная задача для станка проволочной ЭЭО, и дело не только в том, насколько высоко может подняться рука с направляющей проволоки. Максимальная толщина определяется условиями электроэрозионного разряда: за определённой глубиной процесс становится нестабильным, заканчивается коротким замыканием с током, но без разряда, и вскоре рвёт проволоку, при этом образуя канавку на поверхности реза.
1. Пять противоречий толстой резки
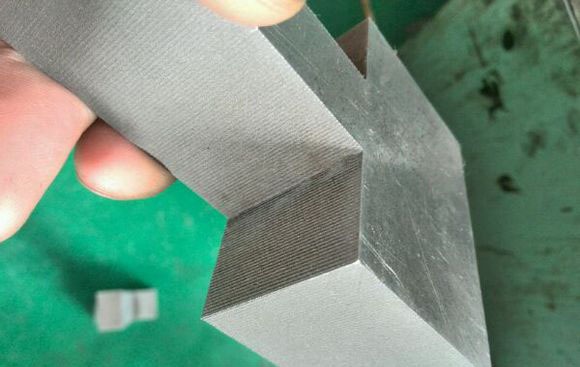
- Жидкость не может попасть внутрь. Без достаточного поступления воды продукты эрозии не удаляются, зазор никогда не восстанавливает изоляцию, и разряд не формируется.
- Примеси шунтируют энергию. Материал, скопившийся в зазоре, действует как резистор, шунтирующий импульсный источник, поэтому зазор теряет пробивное напряжение и энергию одиночного импульса, а резание замедляется.
- Токовая нагрузка проволоки ограничивает мощность. При слишком большом участке проволоки внутри заготовки собственная токовая нагрузка проволоки не позволяет передавать большую энергию импульсов.
- Путь промывки слишком длинный. Продукты эрозии в середине пропила проходят большое расстояние до выхода; ослабленная искра не обладает достаточной силой взрыва, чтобы их удалить.
- Материальные факторы. Толстый материал чаще содержит примеси и внутренние напряжения, что повышает вероятность дефектов пропила, деформации и коротких замыканий.
Примечание. Материалы с более высокой электропроводностью, теплопроводностью или температурой плавления, такие как медь, твёрдый сплав, чистый вольфрам и чистый молибден, не могут достигать 200 мм; даже 70 мм — уже очень сложно.
2. Основные принципы параметров
Длительность импульса — это время разряда (резания), интервал импульсов — время паузы (промывки), а мощность — энергия разряда (ток). Логика толстой резки:
- Увеличьте длительность импульса. Чем толще деталь, тем больше энергии и времени должен отдавать высокочастотный источник питания; без достаточного времени разряда металл не расплавится. Используйте длительность импульса 32 или выше.
- Увеличьте интервал импульсов. Чем толще деталь, тем труднее вымывать стружку; достаточное время интервала позволяет стружке выноситься потоком и избегает коротких замыканий. Используйте интервал импульсов 8 или выше.
- Умеренно увеличьте ток. Около 2,5 А, ниже 3 А, на стандартном шкафу. Чрезмерно высокий ток вызывает короткие замыкания и обрыв проволоки; обрыв означает дорогостоящий повторный запуск.
- Увеличьте выход усилителя мощности. Повысьте настройку усилителя, например выберите пять ламп (трубок).
- Замедлите подачу. Слишком быстрый шаг вызывает постоянные возвраты.
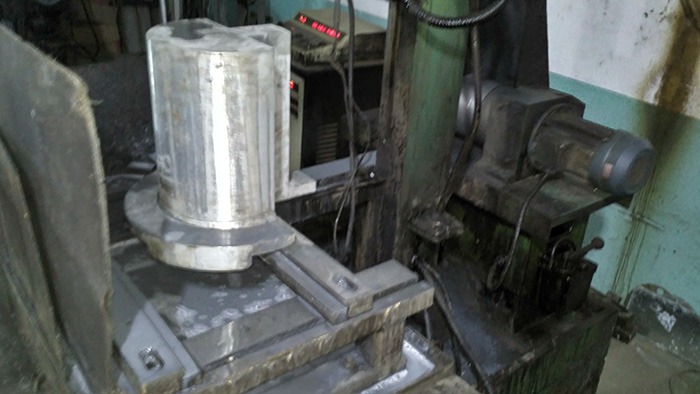
3. Практические шаги для заготовок 200–300 мм
- Установите свежую молибденовую проволоку. Проволока, которая резала несколько дней, с высокой вероятностью оборвётся в середине работы на толстой детали; сначала поставьте новую катушку.
- Замените рабочую жидкость. Используйте водный диэлектрик с более сильным моющим действием; для высоких заготовок он обеспечивает лучший вынос продуктов эрозии, охлаждение и скорость.
- Проверьте контур жидкости. Убедитесь, что верхнее и нижнее сопла подают воду и линии не забиты.
- Проверьте натяжение проволоки. Слабо натянутая проволока имеет большую длину пролёта, сильнее вибрирует, трётся о поверхность реза и в итоге рвётся в середине работы.
- Пакет параметров. Значительно повысьте напряжение, интервал импульсов и длительность импульса, замедлите подачу, увеличьте выход усилителя и поддерживайте ток на уровне 2,5–3 А.
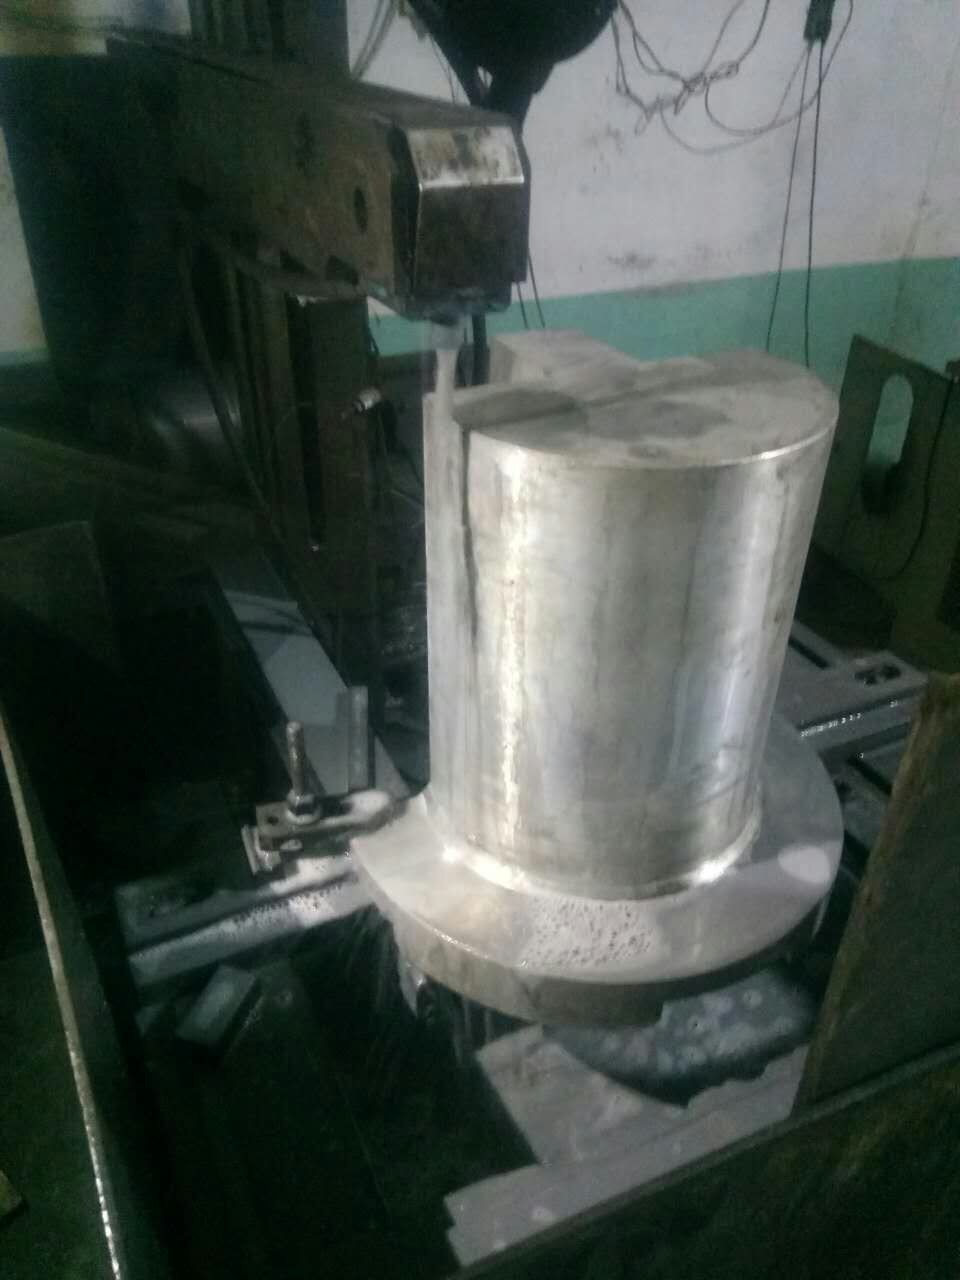
4. Продвинутые меры для толстой резки
- Увеличьте энергию одиночного импульса (напряжение × ток × длительность импульса), одновременно расширяя интервал импульсов, для более мощного разряда без повышения среднего тока проволоки.
- Выберите диэлектрик с более высокой диэлектрической проницаемостью, более быстрым восстановлением изоляции и более сильной способностью к потоку и выбросу.
- Значительно повысьте импульсное напряжение, чтобы расширить разрядный зазор, и жидкость легче входила и выходила.
- Предварительно обработайте материал: неоднократная ковка для однородной структуры, отжиг и старение для снятия внутренних напряжений, а также снятие щедрого припуска для снятия напряжения.
- Увеличьте скорость проволоки при более плавной подаче, чтобы усилить унос воды и стойкость к коротким замыканиям.
- Используйте преднамеренно смещённую шаговую подачу или автоматическую подачу «вперёд на два, назад на один», чтобы эффективно расширить зазор.
Резюме. Толстая резка по сути сводится к решению трёх проблем: жидкость не может войти, стружка не может выйти и энергии недостаточно. Соблюдение логики параметров — большая длительность импульса, большой интервал импульсов, умеренный ток, высокий выход усилителя и медленная подача — вместе со свежей проволокой и жидкостью, а также чистой и правильно натянутой установкой, обеспечивает стабильное резание толстых заготовок.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж