
Mengkalibrasi vertikalitas kawat molibdenum sebelum pemotongan EDM kawat memastikan bahwa permukaan referensi benda kerja dan permukaan potongan bertemu pada 90 derajat. Tanpa kalibrasi, permukaan potongan miring dan benda kerja dibuang.
1. Prinsip Kalibrasi dan Alat
“Kawat vertikal” mengacu pada tegak lurusnya kawat terhadap bidang X/Y, yang secara langsung memengaruhi akurasi pemesinan. Alat umum meliputi pengukur berbentuk dumbbell, silindris, L, dan heksahedron persegi, plus pengukur kontak konduktif dengan pembacaan meter; semuanya bekerja baik jika akurat dan digunakan dengan benar. Heksahedron persegi paling mudah diperiksa sendiri: letakkan rata di atas meja dan ukur tiga sisi yang berdekatan dengan koordinat X dan Y.
2. Penyelarasan Berbasis Percikan (Paling Intuitif)
Sebagian besar penyelarasan mengandalkan percikan pembuangan — metode yang paling langsung dan dapat dipercaya.
- Pastikan permukaan atas pengukur sejajar dengan bidang X/Y sebelum digunakan.
- Sejajarkan tanpa cairan dan dengan arus rendah, biasanya hanya menggunakan satu tahap keluaran, atau pengukur cepat tererosi.
- Dengan percikan yang seragam pada permukaan setidaknya 50 mm, akurasi biasanya dalam 0,01 mm.
- Sesuaikan bergantian di kedua arah horizontal dan ulangi dua kali.
3. Langkah Kalibrasi pada MS-WEDM
- Pemeriksaan pemasangan: setelah pemasangan, pastikan kawat tetap di roda pemandu, lalu kencangkan.
- Posisikan roda pemandu: pada desain rangka-C, roda pemandu bawah bergeser ke samping dan roda pemandu atas maju-mundur. Lakukan penyelarasan awal saat memasang roda untuk membawa kawat tegak lurus terhadap bidang referensi meja kerja (biasanya diatur awal oleh pabrikan).
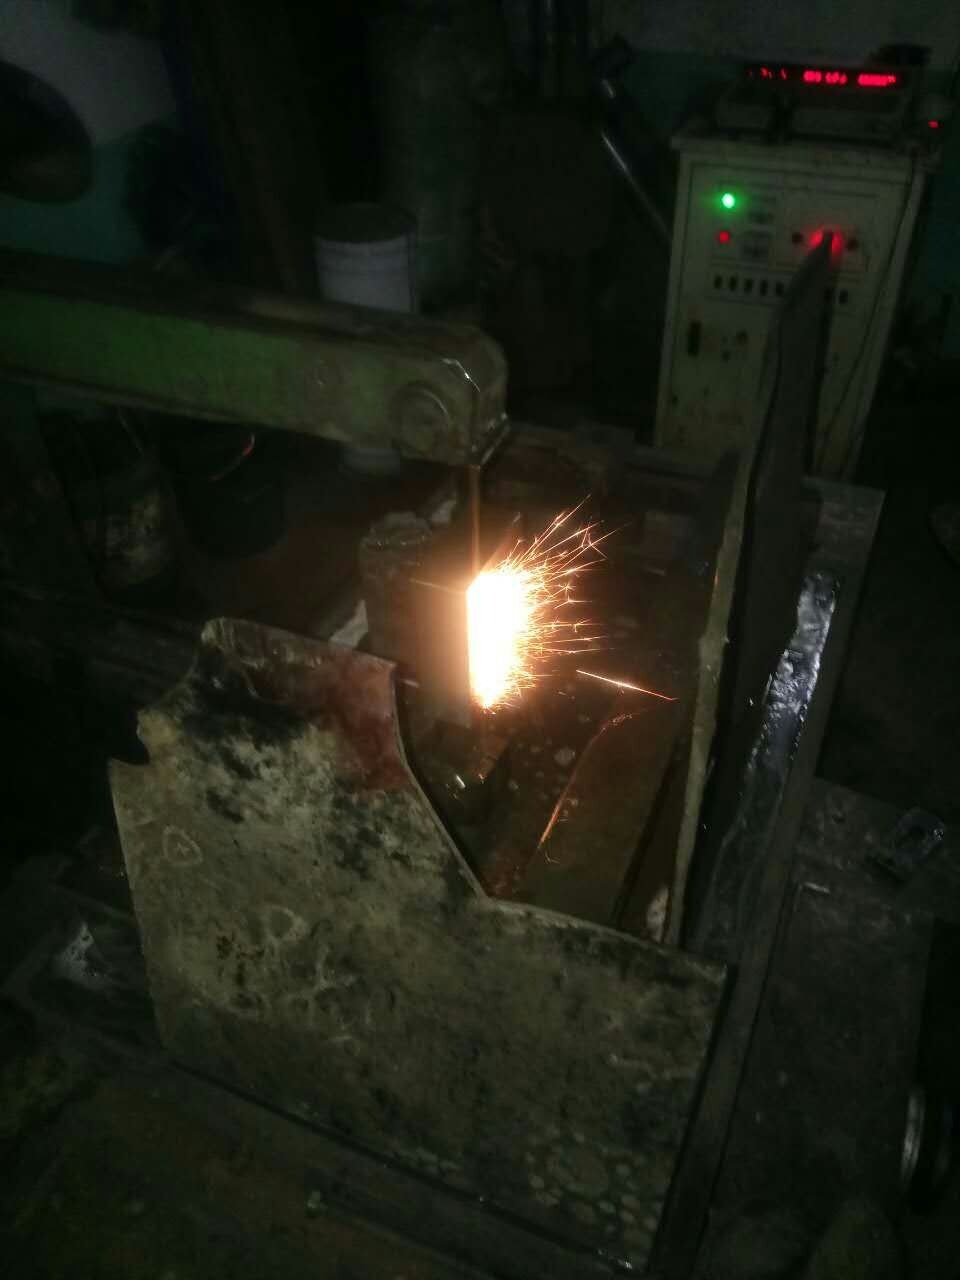
- Penyelarasan percikan: aktifkan mode kontak kawat dan sentuh pengukur; tarik mundur segera saat kontak untuk menghindari membakar benda kerja. Sesuaikan mekanisme tirus hingga kontak seragam di kedua arah.
- Konfirmasi potongan uji: letakkan pengukur pada permukaan referensi benda kerja atau sentuh langsung. Sejajarkan benda kerja selama penjepitan, selesaikan pemeriksaan indikator dial, lalu sesuaikan halus mekanisme tirus.
4. Langkah Kalibrasi pada HS-WEDM
- Setelah pemasangan, pastikan kawat tetap di roda pemandu, lalu kencangkan.
- Sejajarkan benda kerja selama penjepitan dan selesaikan pemeriksaan indikator dial sebelum kontak kawat; selalu aktifkan mode kontak kawat saat menyentuh kawat.
5. Mekanisme Penyesuaian
- Mesin tanpa tirus: kencangkan roda pemandu bawah dan sesuaikan roda pemandu atas melalui kedua tutup ujung; posisi longitudinal rangka diatur dengan sekrup penyesuaian rangka.
- Mesin dengan tirus: perjalanan UV dapat digunakan, tetapi pusatnya tidak boleh bergeser setelah kawat dikalibrasi, atau fungsi tirus terpengaruh; deviasi maksimum ±1 mm.
6. Tindakan Pencegahan
- Selalu aktifkan mode kontak kawat saat menyentuh kawat; kalibrasi vertikalitas sebelum memasang nosel safir selama instalasi.
- Kerataan permukaan atas benda kerja penting: mengkalibrasi benda kerja yang tidak rata menghasilkan potongan tirus yang miring — kecil, tetapi tidak dapat diterima untuk pekerjaan presisi tinggi, jadi sejajarkan benda kerja dengan indikator terlebih dahulu.
- Tidak ada jalan pintas — percikan di bagian atas berarti putar satu arah, percikan di bagian bawah berarti putar arah lain.
Tambahan indikator dial: untuk benda kerja persegi panjang massal, sejajarkan terlebih dahulu terhadap pemegang benda kerja. Tekan ujung indikator ke sisi panjang, gerakkan meja dan perhatikan jarum, ketuk benda kerja dengan batang tembaga sampai jarum tetap stabil, lalu jepit dengan pelat penekan. Kotoran di bawah pemegang dapat memiringkan balok, jadi periksa ulang sebelum pekerjaan presisi tinggi.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan