
Калибровка вертикальности молибденовой проволоки перед резанием проволочной ЭЭО обеспечивает пересечение опорной грани заготовки и поверхности реза под углом 90 градусов. Без калибровки поверхность реза наклонена, и заготовка выбраковывается.
1. Принцип калибровки и инструменты
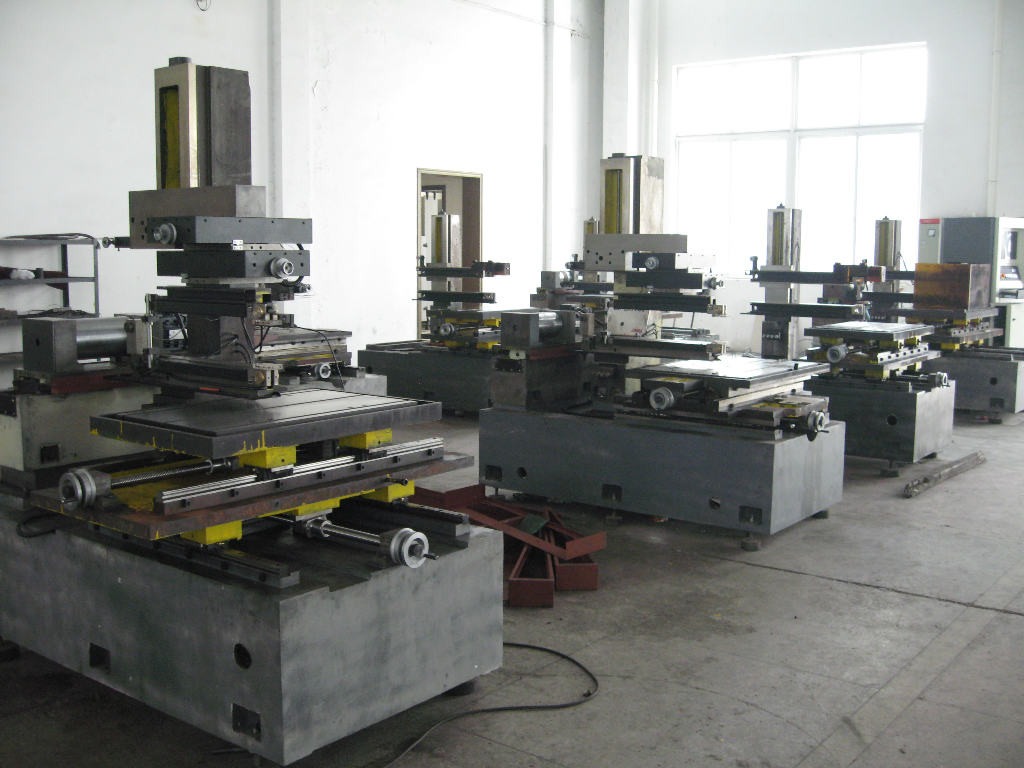
«Вертикальность проволоки» означает перпендикулярность проволоки к плоскости X/Y, что напрямую влияет на точность обработки. Распространённые инструменты включают гантелеобразные, цилиндрические, L-образные и квадратные гексаэдрические калибры, а также контактные калибры с показаниями индикатора; любой из них работает хорошо, если он точен и используется правильно. Квадратный гексаэдр проще всего проверить самостоятельно: положите его плашмя на стол и измерьте три смежные грани по координатам X и Y.
2. Выравнивание по искрам (самое наглядное)
Большинство выравниваний основано на разрядных искрах — самом прямом и надёжном методе.
- Убедитесь перед использованием, что верхняя грань калибра параллельна плоскости X/Y.
- Выравнивайте без жидкости и при низком токе, обычно используя только одну выходную ступень, иначе калибр быстро эродирует.
- При равномерных искрах на грани длиной не менее 50 мм точность обычно в пределах 0,01 мм.
- Регулируйте попеременно в обоих горизонтальных направлениях и повторите дважды.
3. Шаги калибровки на MS-WEDM
- Проверка заправки: после заправки убедитесь, что проволока остаётся на направляющих роликах, затем натяните её.
- Позиционирование направляющих роликов: в конструкции C-образной рамы нижний направляющий ролик смещается вбок, а верхний — вперёд-назад. Выполните начальное выравнивание при закреплении роликов, чтобы привести проволоку в перпендикулярное положение к опорной плоскости рабочего стола (обычно задаётся производителем).
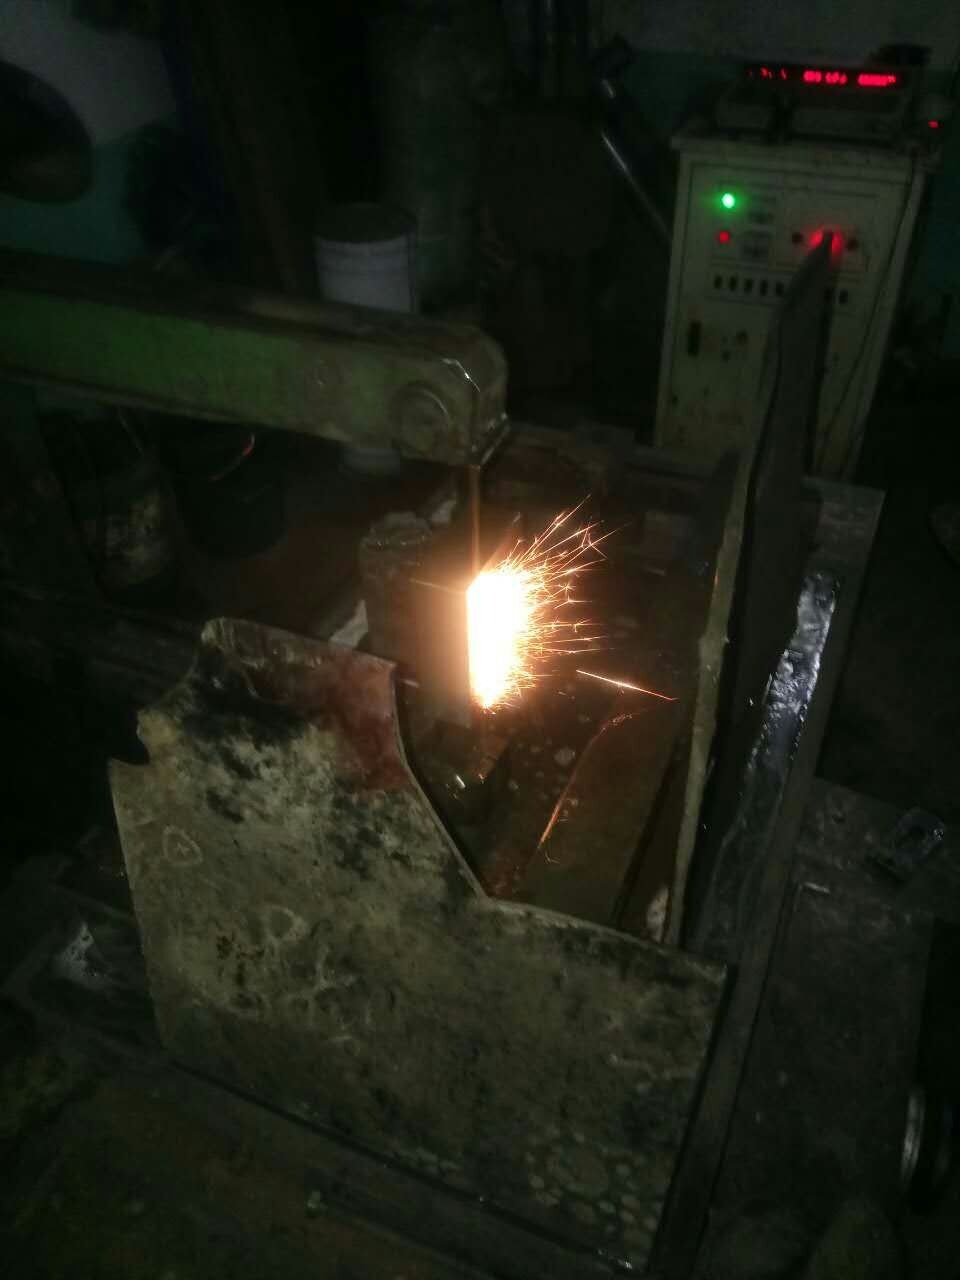
- Выравнивание по искрам: включите режим контакта с проволокой и коснитесь калибра; сразу отводите проволоку при контакте, чтобы не поджечь заготовку. Регулируйте механизм наклона, пока контакт не станет равномерным в обоих направлениях.
- Подтверждение пробным резом: поместите калибр на опорную грань заготовки или коснитесь его напрямую. Выровняйте заготовку при зажиме, выполните проверку индикатором, затем тонко отрегулируйте механизм наклона.
4. Шаги калибровки на HS-WEDM
- После заправки убедитесь, что проволока остаётся на направляющих роликах, затем натяните её.
- Выровняйте заготовку при зажиме и выполните проверку индикатором до контакта с проволокой; всегда включайте режим контакта с проволокой при касании проволоки.
5. Механизмы регулировки
- Станки без конусности: закрепите нижний направляющий ролик и регулируйте верхний направляющий ролик через две торцевые крышки; продольное положение рамы задаётся регулировочными винтами рамы.
- Станки с конусностью: можно использовать ход UV, но его центр не должен смещаться после калибровки проволоки, иначе функция конуса пострадает; максимальное отклонение ±1 мм.
6. Меры предосторожности
- Всегда включайте режим контакта с проволокой при касании проволоки; калибруйте вертикальность перед установкой сапфировых сопел при монтаже.
- Важна плоскостность верхней грани заготовки: калибровка неровной заготовки даёт конический, наклонный рез — небольшой, но неприемлемый для высокоточной работы, поэтому сначала выверьте заготовку индикатором.
- Короткого пути нет — искры сверху означают поворот в одну сторону, искры снизу — в другую.
Дополнение по индикатору: для серийных прямоугольных заготовок сначала выверяйте по держателю заготовки. Прижмите наконечник индикатора к длинной стороне, перемещайте стол и наблюдайте за стрелкой, постучите по заготовке медным стержнем, пока стрелка не станет стабильной, затем зажмите прижимной пластиной. Грязь под держателем может наклонить балку, поэтому перепроверяйте перед высокоточной работой.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж