
와이어 EDM 절단 전 몰리브덴 와이어의 수직도를 교정하면 가공물 기준면과 절단면이 90도로 만나게 됩니다. 교정하지 않으면 절단면이 기울어 가공물이 폐기됩니다.
1. 교정 원리와 도구
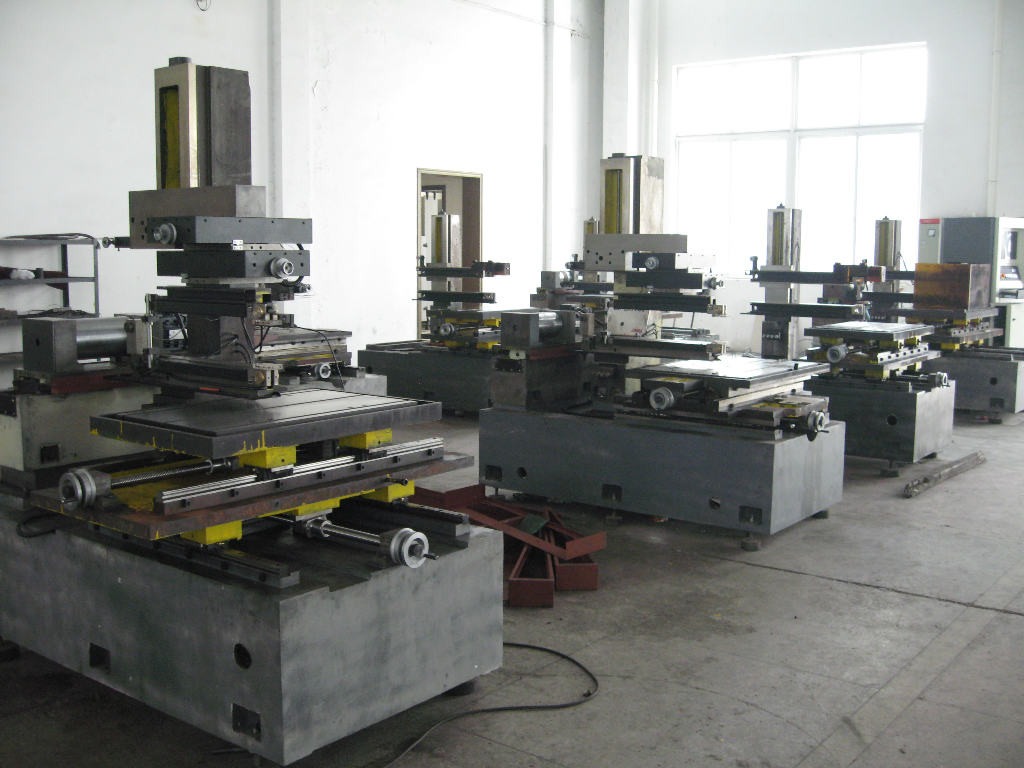
“와이어 수직”은 X/Y 평면에 대한 와이어의 직각도를 의미하며 가공 정밀도에 직접 영향을 줍니다. 흔한 도구로는 아령형, 원통형, L형, 정방형 육면체 게이지와 미터 판독이 있는 전도 접촉 게이지가 있습니다. 정확하고 올바르게 사용하면 어떤 것이든 잘 작동합니다. 정방형 육면체가 자체 점검에 가장 쉽습니다. 베드에 평평하게 놓고 X, Y 좌표로 인접한 세 면을 측정합니다.
2. 스파크 기반 정렬 (가장 직관적)
대부분의 정렬은 방전 스파크에 의존합니다. 가장 직접적이고 신뢰할 수 있는 방법입니다.
- 사용 전 게이지 상단면이 X/Y 평면과 평행한지 확인합니다.
- 가공액 없이 저전류로 정렬하며, 보통 출력 스테이지 하나만 사용합니다. 그렇지 않으면 게이지가 빨리 침식됩니다.
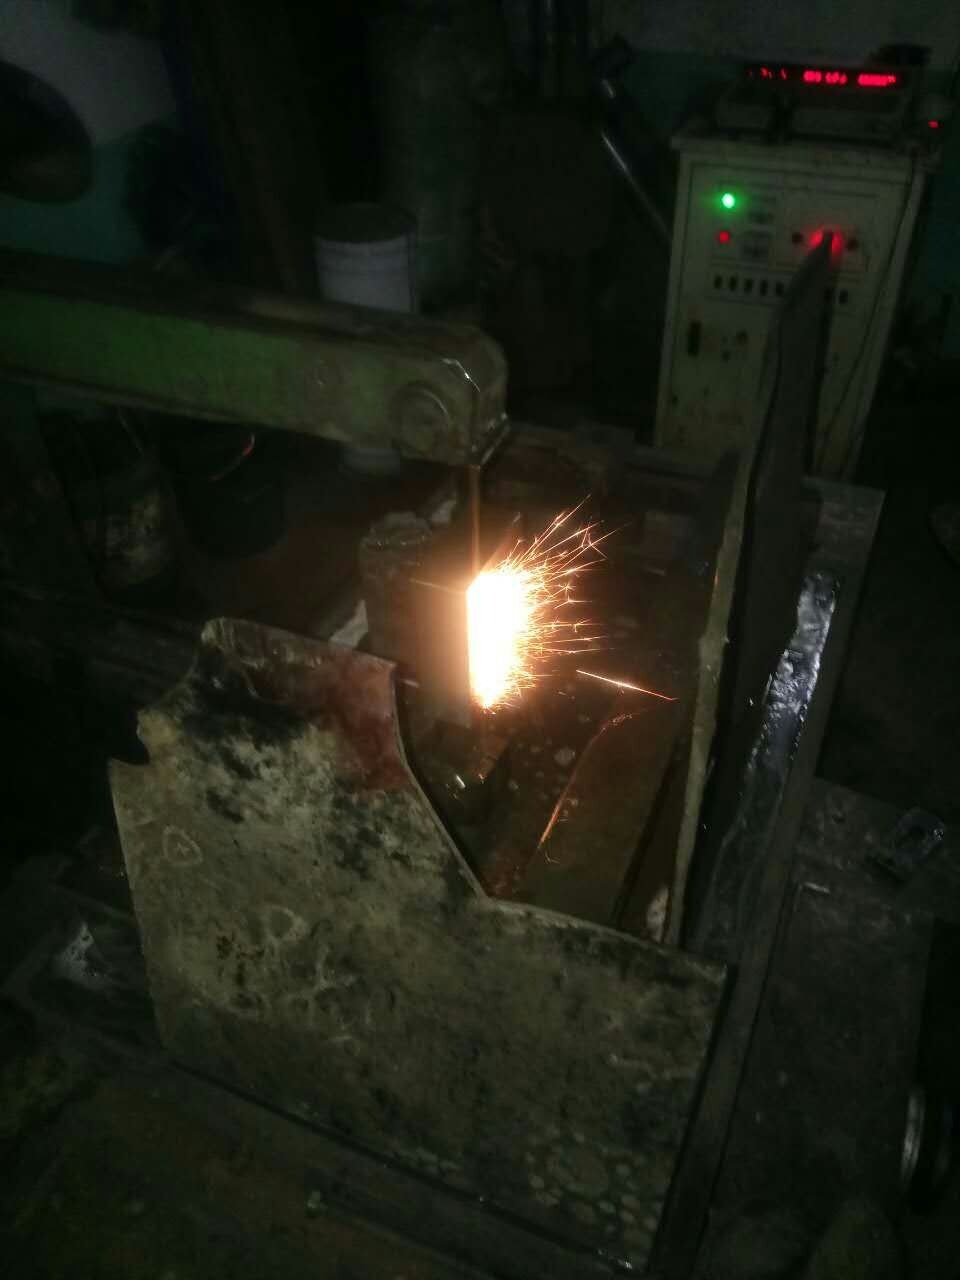
- 최소 50mm 면에 걸쳐 스파크가 균일하면 정밀도는 보통 0.01mm 이내입니다.
- 두 수평 방향으로 번갈아 조정하고 두 번 반복합니다.
3. MS-WEDM에서의 교정 단계
- 스레딩 점검: 스레딩 후 와이어가 가이드 휠에 유지되는지 확인한 다음 장력을 설정합니다.
- 가이드 휠 위치: C 프레임 설계에서 하부 가이드 휠은 좌우로, 상부 가이드 휠은 전후로 이동합니다. 휠을 고정할 때 초기 정렬을 수행하여 와이어를 작업대 기준면에 수직으로 만듭니다(보통 제조사가 사전 설정).
- 스파크 정렬: 와이어 접촉 모드를 켜고 게이지에 접촉합니다. 접촉 즉시 후퇴시켜 가공물이 타지 않게 합니다. 양방향 접촉이 균일해질 때까지 테이퍼 메커니즘을 조정합니다.
- 시험 절단 확인: 게이지를 가공물 기준면에 놓거나 직접 접촉시킵니다. 고정 중에 가공물을 정렬하고 다이얼 게이지 점검을 완료한 뒤 테이퍼 메커니즘을 미세 조정합니다.
4. HS-WEDM에서의 교정 단계
- 스레딩 후 와이어가 가이드 휠에 유지되는지 확인한 다음 장력을 설정합니다.
- 고정 중에 가공물을 정렬하고 와이어 접촉 전에 다이얼 게이지 점검을 완료합니다. 와이어에 접촉할 때는 항상 와이어 접촉 모드를 켭니다.
5. 조정 메커니즘
- 테이퍼 기능이 없는 기계: 하부 가이드 휠을 고정하고 두 개의 엔드 캡으로 상부 가이드 휠을 조정합니다. 프레임의 길이 방향 위치는 프레임 조정 나사로 설정합니다.
- 테이퍼 기능이 있는 기계: UV 이동을 사용할 수 있지만, 와이어가 교정된 후에는 그 중심이 이동하면 안 됩니다. 그렇지 않으면 테이퍼 기능에 영향이 갑니다. 최대 편차는 ±1mm입니다.
6. 주의사항
- 와이어에 접촉할 때는 항상 와이어 접촉 모드를 켜십시오. 설치 중 사파이어 노즐을 장착하기 전에 수직도를 교정하십시오.
- 가공물 상단면의 평탄도가 중요합니다. 고르지 않은 가공물을 교정하면 테이퍼진 경사 절단이 나옵니다. 작지만 고정밀 작업에서는 허용되지 않으므로 먼저 다이얼 게이지로 가공물을 잡으십시오.
- 지름길은 없습니다. 위쪽에서 스파크가 나면 한쪽 방향으로, 아래쪽에서 스파크가 나면 반대 방향으로 돌립니다.
다이얼 게이지 보충: 배치 직사각형 가공물의 경우 먼저 가공물 홀더에 대해 다이얼을 잡으십시오. 게이지 팁을 긴 변에 대고 테이블을 이동하며 바늘을 관찰하고, 바늘이 안정될 때까지 구리 봉으로 가공물을 두드린 다음 프레스 플레이트로 고정합니다. 홀더 아래의 이물질이 빔을 기울일 수 있으므로 고정밀 작업 전에 다시 확인하십시오.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의