
线切割加工前校正钼丝垂直度,是为了保证工件基准面与钼丝(即切割面)成 90 度。如果不校丝,切割面倾斜,工件直接报废。因此钼丝垂直校正是线切割加工必不可少的一道准备工序,也是一项需要细心对待的工作。
一、校正原理与工具
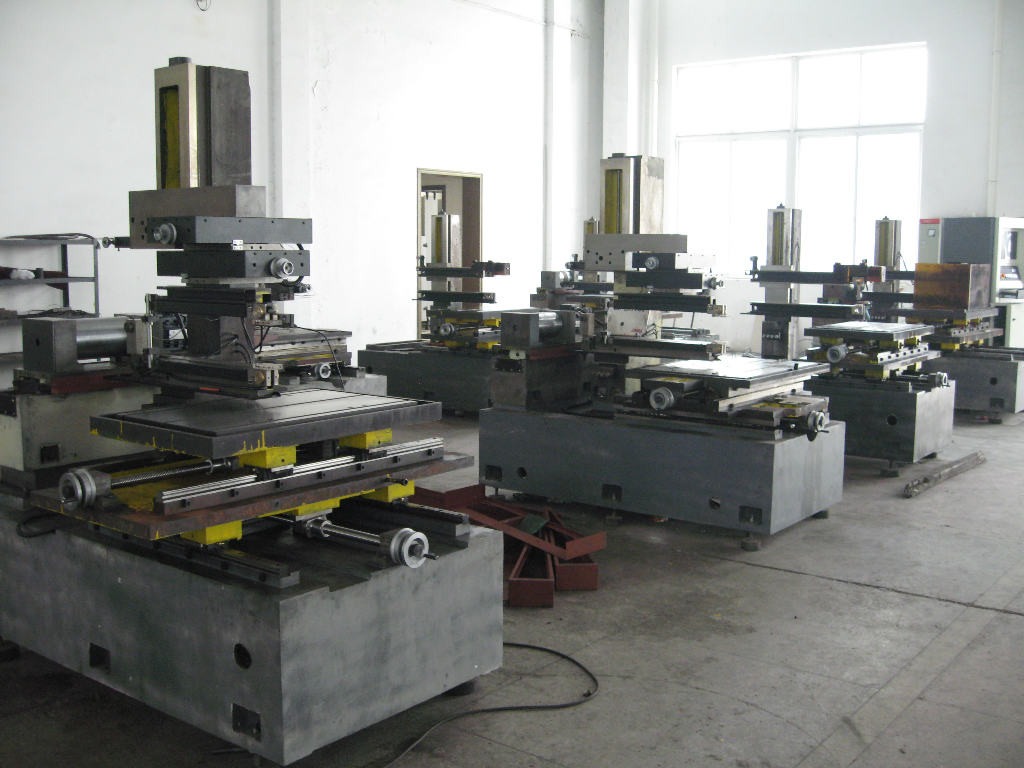
所谓“丝垂直”,指的是线切割钼丝与 X、Y 平面的垂直度,它直接影响加工精度。
常见的校正工具包括:哑铃形、圆柱形、直角形、四方六面体,以及导电接触电表显示形的专用仪。只要工具精度足够且使用得当,都能取得满意效果。拿到校正工具后应亲自检验:用基准比对、透光检查、换位测量等方法。其中四方六面体最方便自测——平置于机床床面上,用 X、Y 坐标分别表测相邻三个面,误差一目了然。
二、火花找正方法(最直观)
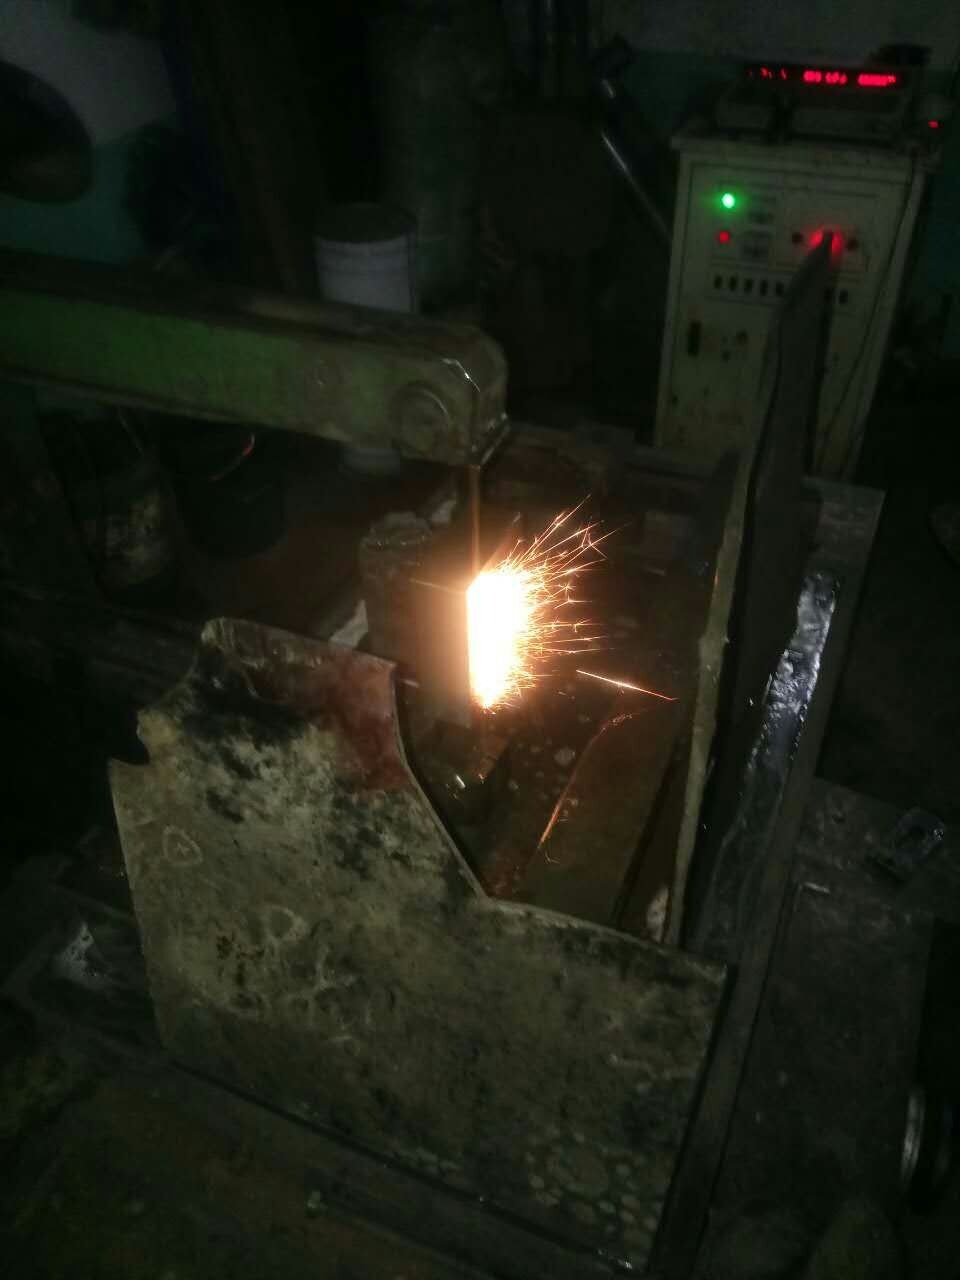
除电表显示专用仪外,多数靠放电火花找正,这是最直观也最可信的方法。要点:
- 先确认校正工具上表面确实与 X、Y 面平行后再使用,不可随意放到垫铁或床面上就校;
- 火花校正在无水、小电流状态下进行,一般只开一路功放管,否则会快速伤蚀校正工具;
- 火花校正比无火花的导电接触更准——在不少于 50mm 的观察面上火花均匀,通常准确度在 0.01mm 以内;
- 横纵两个方向应交替调整、重复两次,积累经验后校正结果可信可靠。
三、中走丝机床校正步骤
- 穿丝检查:穿好钼丝后,先检查是否掉导轮,再收紧钼丝;
- 上下导轮定位:常规 C 型中走丝设计中,下导轮可左右偏移、上导轮可前后偏移。固定上下导轮时即进行初校,尽量调整到钼丝与工作台基准面垂直(此位置通常由厂家在机床调试时做好定位,加工时无需再调整);
- 火花校正:开启电源碰丝模式,用基准件碰触钼丝,碰到即回以防烧伤工件表面;根据火花情况适当调整锥度装置,直到 X、Y 轴两个方向均触碰均匀;
- 试切确认:将基准件置于工件基准面或直接触碰工件基准面,装夹时先调整好工件,校表后方可碰丝,最后按需微调锥度装置。
四、快走丝机床校正步骤
快走丝校正相对简单:
- 穿好钼丝后,先检查是否掉导轮,再收紧钼丝;
- 装夹时先调整好工件,然后校表后方可碰丝;
- 碰丝时务必开启碰丝模式,防止烧伤工件。
五、调整机构说明
- 无锥度机床:固定下导轮位置,通过两端盖调整上导轮位置;丝架纵向位置靠丝架调整螺钉调整,因导轮成对,纵向调整量应很小或无需调整。
- 锥度机床:可用 UV 行程调整,但注意丝校正垂直后 UV 行程中心不可偏离,否则影响锥度功能,偏离最多 ±1mm。
六、注意事项
- 碰丝时一定要开启电源碰丝模式;
- 机床安装时,校好垂直才能装宝石眼膜;
- 工件上表面平面度至关重要:若工件本身不平整就直接校丝,切割轨迹会与实际表面形成带锥度、带斜度的平行四边形,虽然角度很小,但从高精度要求看不可取。精度要求高时应先用百分表对工件打表找正;
- 校丝并无捷径,最大的技巧就是细心——上面有火花往哪个方向拧、下面有火花往哪个方向拧,熟能生巧,多次操作后看火花即可本能判断调整方向。
打表找正补充:加工批量长方体工件时,可先以工件架为基准打表找正,用百分表抵住工件长侧面,移动工作台观察表针摆动,用紫铜棒轻敲工件前后使表针不再摆动,再用压板压紧,既保证效率又保证多件一致性。工件架下方有脏物会导致横梁不平,高精度加工时应再次打表确认。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队