
Hiệu chuẩn độ vuông góc của dây molypden trước khi cắt dây EDM đảm bảo mặt chuẩn của phôi và mặt cắt gặp nhau ở góc 90 độ. Nếu không hiệu chuẩn, mặt cắt bị nghiêng và phôi bị loại bỏ.
1. Nguyên tắc hiệu chuẩn và dụng cụ
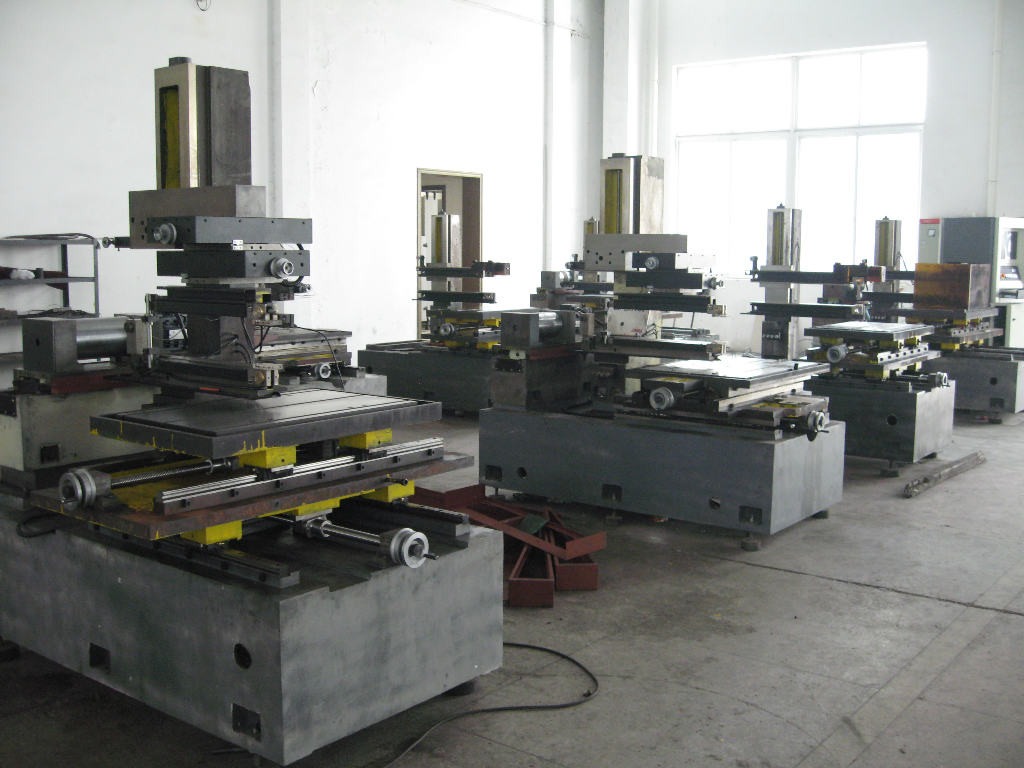
“Độ vuông góc của dây” chỉ độ vuông góc của dây với mặt phẳng X/Y, ảnh hưởng trực tiếp đến độ chính xác gia công. Các dụng cụ phổ biến bao gồm thước đo hình quả tạ, hình trụ, hình chữ L và khối lục diện vuông, cùng các thước đo tiếp xúc dẫn điện có đồng hồ hiển thị; dụng cụ nào cũng tốt nếu chính xác và được sử dụng đúng cách. Khối lục diện vuông dễ tự kiểm tra nhất: đặt nó nằm phẳng trên bàn máy và đo ba mặt liền kề bằng tọa độ X và Y.
2. Căn chỉnh bằng tia lửa điện (trực quan nhất)
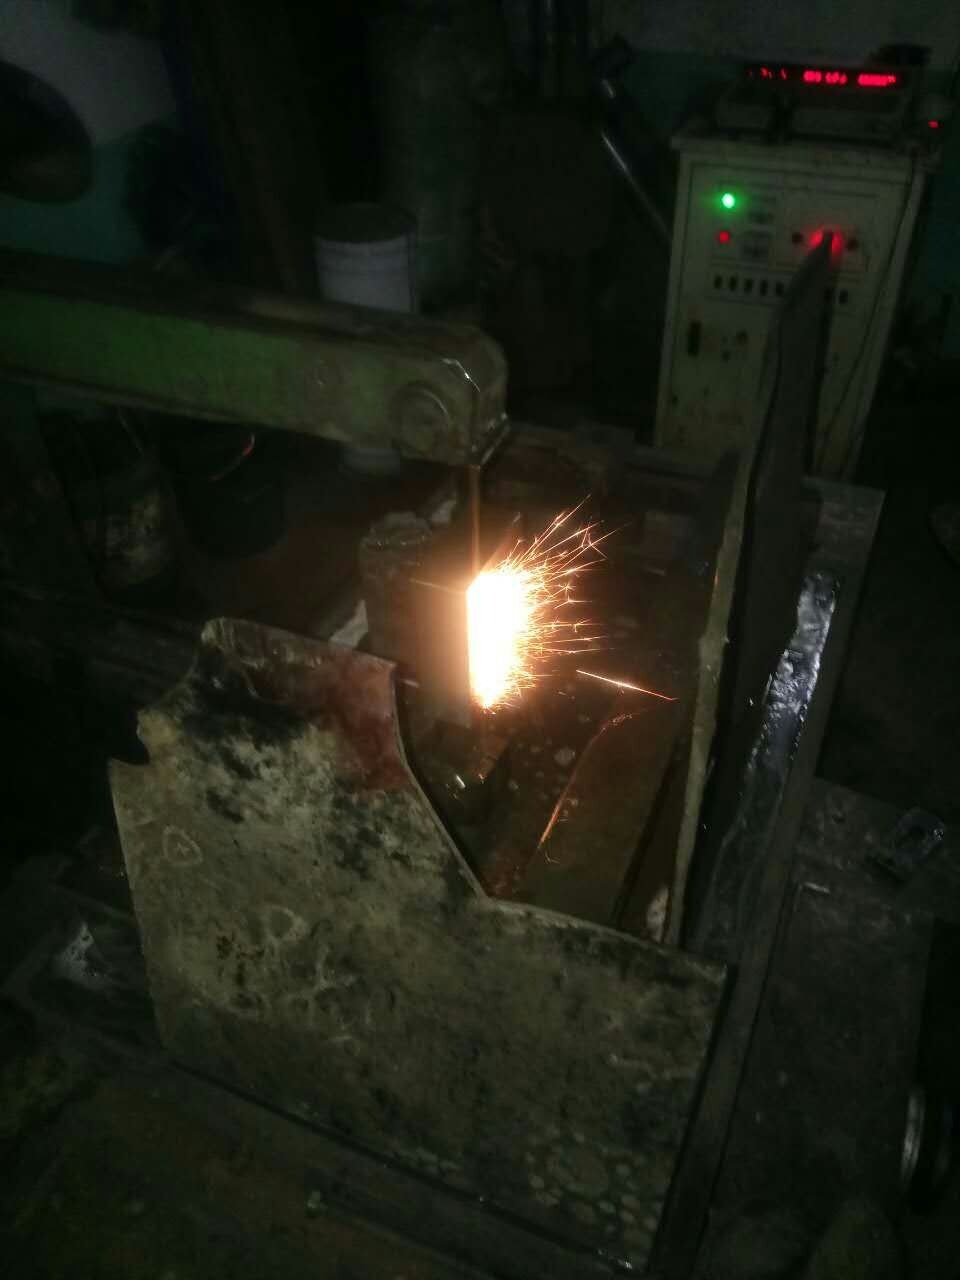
Hầu hết việc căn chỉnh dựa vào tia lửa phóng điện — phương pháp trực tiếp và đáng tin cậy nhất.
- Xác nhận mặt trên của thước đo song song với mặt phẳng X/Y trước khi sử dụng.
- Căn chỉnh với không dung dịch và dòng điện thấp, thường chỉ dùng một tầng công suất, nếu không thước đo bị xói mòn nhanh.
- Với tia lửa đều trên một mặt ít nhất 50 mm, độ chính xác thường trong khoảng 0,01 mm.
- Điều chỉnh xen kẽ theo cả hai hướng ngang và lặp lại hai lần.
3. Các bước hiệu chuẩn trên MS-WEDM
- Kiểm tra luồn dây: sau khi luồn dây, xác nhận dây nằm trên các bánh xe dẫn hướng, sau đó kéo căng nó.
- Định vị các bánh xe dẫn hướng: trong thiết kế khung chữ C, bánh xe dẫn hướng dưới dịch chuyển ngang và bánh xe dẫn hướng trên dịch chuyển trước–sau. Thực hiện căn chỉnh ban đầu khi cố định các bánh xe để đưa dây vuông góc với mặt phẳng chuẩn của bàn làm việc (thường do nhà sản xuất cài đặt sẵn).
- Căn chỉnh bằng tia lửa điện: bật chế độ tiếp xúc dây và chạm vào thước đo; rút ngay khi tiếp xúc để tránh đốt phôi. Điều chỉnh cơ cấu côn cho đến khi tiếp xúc đều theo cả hai hướng.
- Xác nhận bằng cắt thử: đặt thước đo trên mặt chuẩn của phôi hoặc chạm trực tiếp vào nó. Căn chỉnh phôi trong khi kẹp, hoàn thành kiểm tra đồng hồ so, sau đó tinh chỉnh cơ cấu côn.
4. Các bước hiệu chuẩn trên HS-WEDM
- Sau khi luồn dây, xác nhận dây nằm trên các bánh xe dẫn hướng, sau đó kéo căng nó.
- Căn chỉnh phôi trong khi kẹp và hoàn thành kiểm tra đồng hồ so trước khi dây tiếp xúc; luôn bật chế độ tiếp xúc dây khi chạm vào dây.
5. Các cơ cấu điều chỉnh
- Máy không có chức năng côn: cố định bánh xe dẫn hướng dưới và điều chỉnh bánh xe dẫn hướng trên qua hai nắp đầu; vị trí dọc của khung được cài đặt bằng các vít điều chỉnh khung.
- Máy có chức năng côn: có thể dùng hành trình UV, nhưng tâm của nó không được dịch chuyển một khi dây đã được hiệu chuẩn, nếu không chức năng côn bị ảnh hưởng; độ lệch tối đa ±1 mm.
6. Các lưu ý
- Luôn bật chế độ tiếp xúc dây khi chạm vào dây; hiệu chuẩn độ vuông góc trước khi lắp các vòi phun sapphire trong quá trình lắp đặt.
- Độ phẳng của mặt trên phôi rất quan trọng: hiệu chuẩn trên một phôi không phẳng tạo ra mặt cắt côn, nghiêng — nhỏ, nhưng không chấp nhận được đối với công việc có độ chính xác cao, vì vậy hãy rà phôi bằng đồng hồ so trước.
- Không có đường tắt — tia lửa ở phía trên có nghĩa là xoay một chiều, tia lửa ở phía dưới có nghĩa là xoay chiều khác.
Bổ sung về đồng hồ so: đối với phôi hình chữ nhật hàng loạt, hãy rà theo giá kẹp phôi trước. Ấn đầu đồng hồ so vào cạnh dài, di chuyển bàn máy và quan sát kim, gõ phôi bằng thanh đồng cho đến khi kim đứng yên, sau đó kẹp bằng tấm ép. Bụi bẩn dưới giá kẹp có thể làm nghiêng dầm, vì vậy hãy kiểm tra lại trước công việc có độ chính xác cao.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh