
การสอบเทียบความตั้งฉากของลวดโมลิบดีนัมก่อนการตัดด้วยเครื่องตัดลวด EDM ช่วยให้ผิวอ้างอิงชิ้นงานและผิวตัดทำมุมกัน 90 องศา หากไม่สอบเทียบ ผิวตัดเอียงและชิ้นงานถูกทิ้ง
1. หลักการสอบเทียบและเครื่องมือ
“ลวดตั้งฉาก” หมายถึงความตั้งฉากของลวดกับระนาบ X/Y ซึ่งส่งผลโดยตรงต่อความแม่นยำในการกลึง เครื่องมือทั่วไปรวมถึงเกจรูปดัมเบล ทรงกระบอก รูปตัว L และแท่งหกเหลี่ยมสี่เหลี่ยม บวกเกจสัมผัสไฟฟ้าที่อ่านค่าด้วยมิเตอร์ เครื่องมือใดก็ใช้ได้ดีหากแม่นยำและใช้ถูกต้อง แท่งหกเหลี่ยมสี่เหลี่ยมตรวจสอบตนเองได้ง่ายที่สุด: วางราบบนแท่นและวัดสามหน้าด้านติดกันด้วยพิกัด X และ Y
2. การจัดแนวด้วยประกายไฟ (เข้าใจง่ายที่สุด)
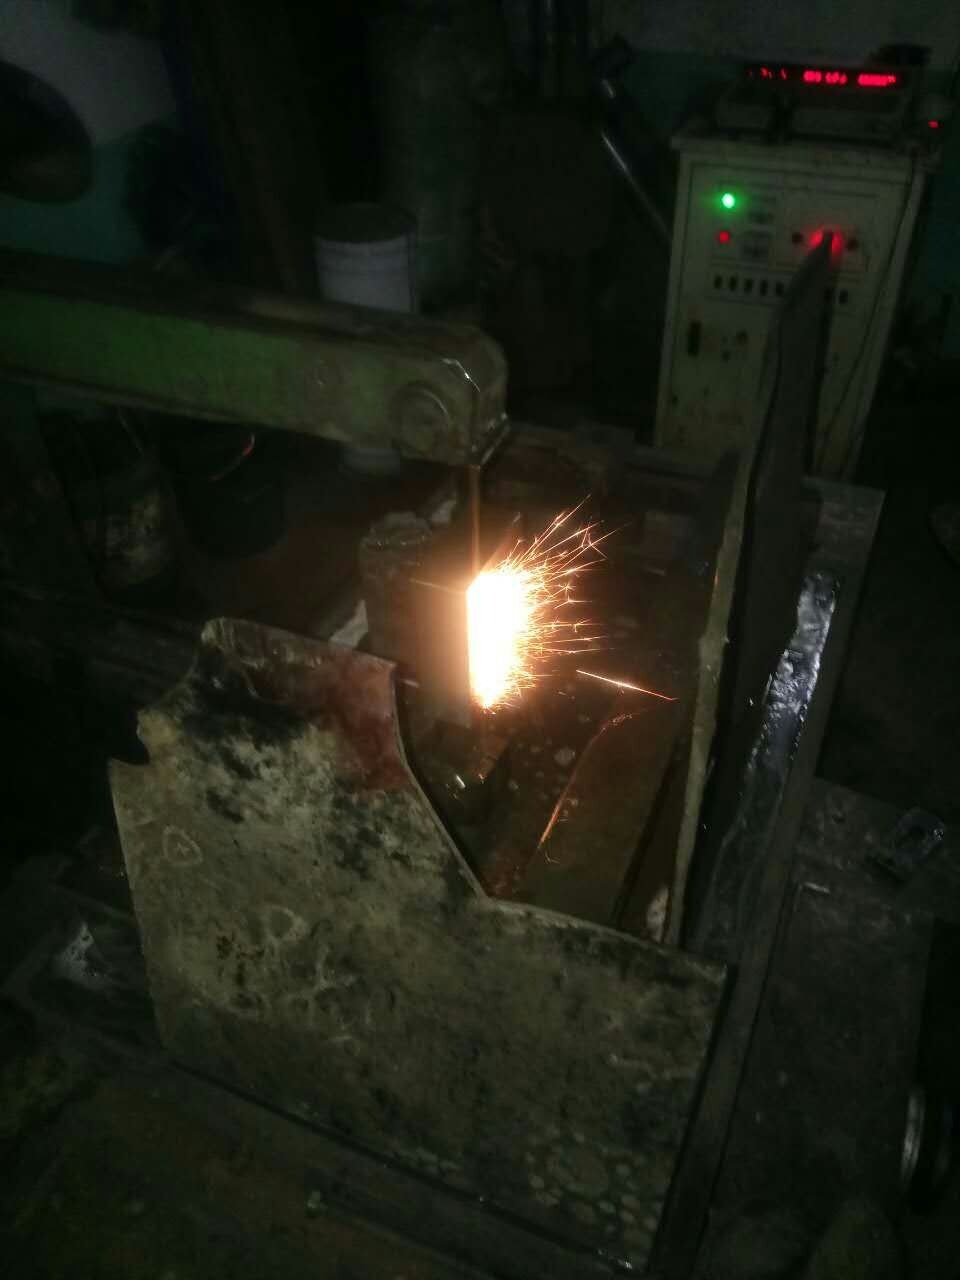
การจัดแนวส่วนใหญ่ใช้ประกายไฟการปล่อยประจุ — เป็นวิธีที่ตรงที่สุดและน่าเชื่อถือที่สุด
- ยืนยันว่าผิวบนสุดของเกจขนานกับระนาบ X/Y ก่อนใช้
- จัดแนวโดยไม่มีน้ำยาและกระแสต่ำ โดยทั่วไปใช้เพียงหนึ่งสเตจเอาต์พุต หรือเกจจะถูกกัดเซาะเร็ว
- เมื่อประกายไฟสม่ำเสมอบนผิวอย่างน้อย 50 มม. ความแม่นยำโดยทั่วไปอยู่ใน 0.01 มม.
- ปรับสลับกันในสองทิศทางแนวนอนและทำซ้ำสองครั้ง
3. ขั้นตอนการสอบเทียบบน MS-WEDM
- ตรวจสอบการร้อยลวด หลังการร้อย ยืนยันว่าลวดอยู่บนล้อนำลวด แล้วปรับความตึง
- จัดตำแหน่งล้อนำลวด ในแบบโครงรูปตัว C ล้อนำลวดล่างเลื่อนด้านข้างและล้อนำลวดบนเลื่อนหน้า-หลัง ทำการจัดแนวเบื้องต้นเมื่อยึดล้อเพื่อนำลวดให้ตั้งฉากกับระนาบอ้างอิงของโต๊ะทำงาน (โดยทั่วไปผู้ผลิตตั้งค่าไว้ล่วงหน้า)
- จัดแนวด้วยประกายไฟ เปิดโหมดสัมผัสลวดและแตะเกจ ถอยทันทีเมื่อสัมผัสเพื่อหลีกเลี่ยงการไหม้ชิ้นงาน ปรับกลไกเรียวจนการสัมผัสสม่ำเสมอในทั้งสองทิศทาง
- ยืนยันด้วยการตัดทดลอง วางเกจบนผิวอ้างอิงชิ้นงานหรือแตะโดยตรง จัดแนวชิ้นงานระหว่างการหนีบ ตรวจสอบด้วยไดอัลอินดิเคเตอร์เสร็จ แล้วปรับกลไกเรียวอย่างละเอียด
4. ขั้นตอนการสอบเทียบบน HS-WEDM
- หลังการร้อย ยืนยันว่าลวดอยู่บนล้อนำลวด แล้วปรับความตึง
- จัดแนวชิ้นงานระหว่างการหนีบและตรวจสอบด้วยไดอัลอินดิเคเตอร์ก่อนสัมผัสลวด เปิดโหมดสัมผัสลวดเสมอเมื่อแตะลวด
5. กลไกการปรับ
- เครื่องที่ไม่มีระบบเรียว ยึดล้อนำลวดล่างและปรับล้อนำลวดบนผ่านฝาปิดปลายทั้งสอง ตำแหน่งตามยาวของโครงตั้งด้วยสกรูปรับโครง
- เครื่องที่มีระบบเรียว ใช้การเคลื่อนที่ UV ได้ แต่ศูนย์กลางต้องไม่ขยับเมื่อลวดสอบเทียบแล้ว หรือฟังก์ชันเรียวจะได้รับผลกระทบ ค่าเบี่ยงเบนสูงสุด ±1 มม.
6. ข้อควรระวัง
- เปิดโหมดสัมผัสลวดเสมอเมื่อแตะลวด สอบเทียบความตั้งฉากก่อนติดตั้งหัวฉีดแซฟไฟร์ระหว่างการติดตั้ง
- ความเรียบของผิวบนสุดของชิ้นงานสำคัญ: การสอบเทียบบนชิ้นงานที่ไม่เรียบทำให้เกิดการตัดเอียงเรียว — เล็กน้อย แต่ยอมรับไม่ได้สำหรับงานความแม่นยำสูง ดังนั้นไดอัลชิ้นงานด้วยอินดิเคเตอร์ก่อน
- ไม่มีทางลัด — ประกายไฟที่ด้านบนหมายถึงหมุนทางหนึ่ง ประกายไฟที่ด้านล่างหมายถึงหมุนอีกทาง
ส่วนเสริมไดอัลอินดิเคเตอร์ สำหรับชิ้นงานสี่เหลี่ยมจำนวนมาก ให้ไดอัลเข้ากับตัวจับยึดชิ้นงานก่อน กดปลายอินดิเคเตอร์กับด้านยาว เคลื่อนโต๊ะและสังเกตเข็ม เคาะชิ้นงานด้วยแท่งทองแดงจนเข็มนิ่ง แล้วหนีบด้วยแผ่นกด สิ่งสกปรกใต้ตัวจับยึดทำให้คานเอียงได้ จึงตรวจสอบซ้ำก่อนงานความแม่นยำสูง
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย