
Penjepitan adalah fondasi kualitas pemesinan EDM kawat. Benda kerja yang dijepit harus menjaga zona pemotongan tetap dalam perjalanan X/Y meja kerja, dengan ruang kosong yang cukup untuk jalur kawat. Perlengkapan harus berupa komponen standar dan serbaguna bila memungkinkan.
1. Pemilihan Perlengkapan
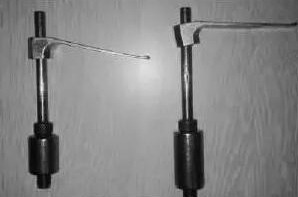
Jenis umum meliputi perlengkapan kombinasi universal, perlengkapan khusus penggilingan–EDM, perlengkapan multi-stasiun, perlengkapan pneumatik/hidraulik, dan perlengkapan vakum. Shim, sekrup, dan pelat penekan yang disertakan dengan mesin mencakup sebagian besar pekerjaan; magnet kuat juga dapat menahan benda kerja. Perlengkapan yang dipilih buruk dapat membuat bagian menjadi scrap.
2. Empat Metode Penjepitan
1. Penjepitan kantilever — mudah dan serbaguna, tetapi ujung yang menjorok dapat menyebabkan kesalahan tegak lurus antara permukaan potongan dan permukaan benda kerja. Gunakan hanya untuk pekerjaan berakurasi rendah atau menjorok pendek.
2. Penjepitan penopang dua ujung — stabil, mudah, dan posisi sangat akurat, tetapi tidak cocok untuk bagian besar.
3. Penjepitan tipe jembatan — pelat jembatan dengan shim menopang benda kerja pada perlengkapan standar. Paling banyak digunakan, cocok untuk semua ukuran.
4. Penjepitan tipe pelat — pelat penopang dengan lubang tembus cocok dengan bentuk dan ukuran umum. Akurasi tinggi tetapi fleksibilitas buruk.
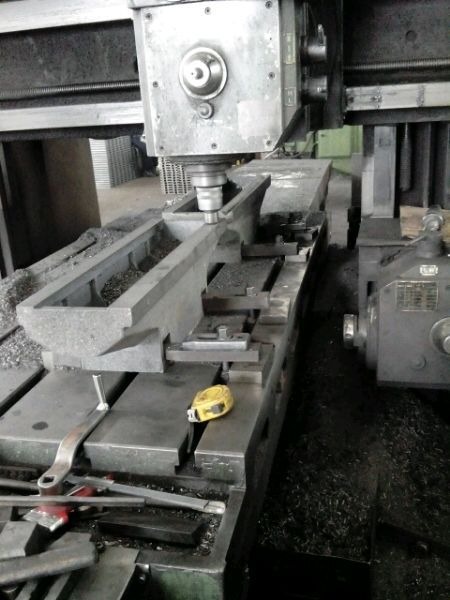
3. Metode Penyelarasan
Penyelarasan menjaga permukaan pengarah benda kerja sejajar dengan permukaan meja dan dengan arah umpan X dan Y:
1. Penyelarasan indikator dial Pasang indikator pada rangka pemandu kawat dengan dudukan magnetik, sentuhkan ujungnya ke permukaan referensi benda kerja, dan gerakkan meja bolak-balik. Sesuaikan benda kerja berdasarkan pembacaan hingga deviasi jarum memenuhi persyaratan, sejajarkan dalam tiga arah yang saling tegak lurus.
2. Penyelarasan penggores Untuk pekerjaan tanpa akurasi posisi kritis, sejajarkan penggores yang dipasang pada rangka pemandu kawat dengan datum yang digores pada benda kerja, gerakkan meja bolak-balik, dan sesuaikan dengan mata.
4. Menjepit Benda Kerja Besar yang Berat
Menggunakan roda gigi eksternal berdiameter sekitar 850 mm, tebal lebih dari 200 mm dan berat lebih dari 600 kg sebagai contoh:
- Siapkan beberapa titik penjepitan; saat kawat membutuhkan ruang kosong, lepaskan satu titik tetapi pastikan sisanya menahan beban — “pegang setengah, potong setengah lainnya.”
- Pelat penopang di bawah bagian berat dapat dipotong bersama dengan bagian, tetapi tidak boleh terlalu tipis.
- Untuk pemotongan ulang, gunakan dua lubang yang ada pada roda gigi sebagai referensi dan sejajarkan dengan mandrel gerinda.
- Bagi penjepitan: jepit di titik C saat memotong dari A ke B, jepit di titik E saat memotong ke D, dan selesaikan di A.
- Kesalahan pemindahan posisi tergantung keterampilan; operator terampil biasanya menjaganya dalam 0,02–0,03 mm.
5. Penjepit Pegas dan Penjepit Pelat
- Penjepit pegas: penekanan ringan menjepit benda kerja tanpa kunci inggris — ideal untuk penjepitan cepat.
- Penjepit pelat: selama pemotongan, penjepit ini menahan baik potongan sisa maupun benda kerja, mencegah bagian jadi miring di bawah beratnya sendiri dan tekanan dielektrik saat potongan selesai. Jumlah berapa pun dapat digunakan, selama jalur kawat tidak terhalang.
Ringkasan: Cocokkan metode penjepitan dengan ukuran benda kerja dan akurasi serta gabungkan dengan penyelarasan yang benar — kunci akurasi pemotongan. Benda kerja besar yang berat membutuhkan penjepitan multi-titik yang dibagi, dengan penjepit pegas dan penjepit pelat mencegah pergeseran saat akhir potongan.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan