
Kẹp phôi là nền tảng của chất lượng gia công cắt dây EDM. Phôi được kẹp phải giữ vùng cắt nằm trong hành trình X/Y của bàn làm việc, với đủ khoảng hở cho đường chạy của dây. Đồ gá nên là các bộ phận tiêu chuẩn, đa năng bất cứ khi nào có thể.
1. Lựa chọn đồ gá
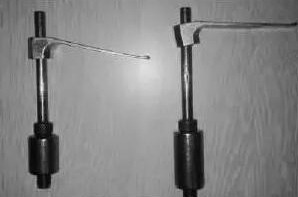
Các loại phổ biến bao gồm đồ gá kết hợp vạn năng, đồ gá chuyên dụng phay–EDM, đồ gá đa trạm, đồ gá khí nén/thủy lực và đồ gá chân không. Các miếng đệm, vít và tấm ép đi kèm máy đáp ứng hầu hết công việc; nam châm mạnh cũng có thể giữ phôi. Một đồ gá chọn kém có thể làm hỏng chi tiết.
2. Bốn phương pháp kẹp
1. Kẹp công xôn — dễ dàng và đa năng, nhưng đầu nhô ra có thể gây sai số vuông góc giữa mặt cắt và các mặt phôi. Chỉ dùng cho công việc có độ chính xác thấp hoặc độ nhô ngắn.
2. Kẹp đỡ hai đầu — ổn định, dễ dàng và định vị có độ chính xác cao, nhưng không phù hợp với chi tiết lớn.
3. Kẹp kiểu cầu — một tấm cầu với miếng đệm đỡ phôi trên đồ gá tiêu chuẩn. Được sử dụng rộng rãi nhất, phù hợp với mọi kích thước.
4. Kẹp kiểu tấm — một tấm đỡ có lỗ xuyên khớp với các hình dạng và kích thước phổ biến. Độ chính xác cao nhưng tính đa năng kém.
3. Các phương pháp căn chỉnh
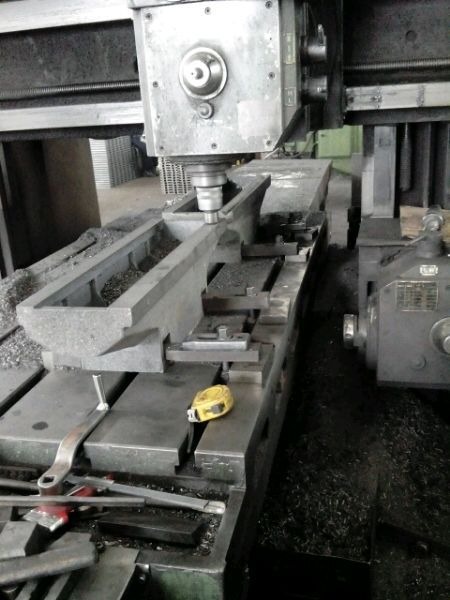
Căn chỉnh giữ cho mặt định vị của phôi song song với bề mặt bàn và với các hướng chạy dao X và Y:
1. Căn chỉnh bằng đồng hồ so Gắn đồng hồ so lên khung dẫn hướng dây bằng giá từ tính, chạm đầu đo vào mặt chuẩn của phôi và di chuyển bàn qua lại. Điều chỉnh phôi theo số đọc cho đến khi độ lệch kim đạt yêu cầu, căn chỉnh theo ba hướng vuông góc với nhau.
2. Căn chỉnh bằng vạch dấu Đối với công việc không yêu cầu độ chính xác vị trí quan trọng, căn chỉnh một mũi vạch dấu gắn trên khung dẫn hướng dây với đường chuẩn đã vạch trên phôi, di chuyển bàn qua lại và điều chỉnh bằng mắt thường.
4. Kẹp phôi lớn nặng
Lấy ví dụ một bánh răng ngoài đường kính khoảng 850 mm, dày hơn 200 mm và nặng hơn 600 kg:
- Thiết lập nhiều điểm kẹp; khi dây cần khoảng hở, hãy tháo một điểm nhưng đảm bảo các điểm còn lại chịu tải — “giữ một nửa, cắt nửa kia”.
- Các tấm đỡ dưới chi tiết nặng có thể được cắt cùng với chi tiết, nhưng chúng không được quá mỏng.
- Đối với lần cắt lại, dùng hai lỗ hiện có trên bánh răng làm chuẩn và rà bằng một trục chuẩn mài.
- Phân đoạn kẹp: kẹp tại điểm C khi cắt từ A đến B, kẹp tại điểm E khi cắt đến D và kết thúc tại A.
- Sai số định vị lại phụ thuộc vào kỹ năng; một người vận hành lành nghề thường giữ nó trong khoảng 0,02–0,03 mm.
5. Kẹp lò xo và kẹp tấm
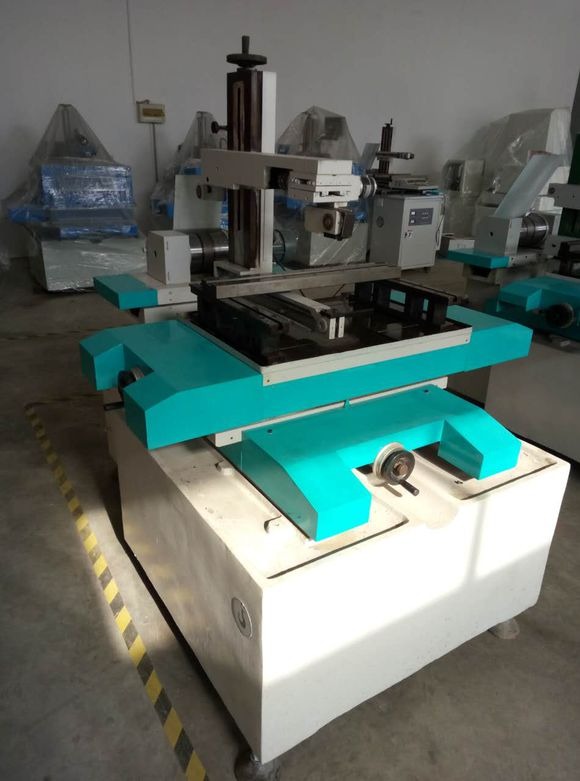
- Kẹp lò xo: một lực ấn nhẹ kẹp phôi mà không cần cờ lê — lý tưởng cho kẹp nhanh.
- Kẹp tấm: trong quá trình cắt, chúng giữ cả phần phế và phôi, ngăn chi tiết hoàn thiện bị nghiêng dưới trọng lượng bản thân và áp lực dung dịch điện môi khi quá trình cắt hoàn tất. Có thể dùng bao nhiêu tùy ý, miễn là không cản trở đường chạy của dây.
Tổng kết: Khớp phương pháp kẹp với kích thước phôi và độ chính xác, kết hợp với căn chỉnh đúng — chìa khóa cho độ chính xác cắt. Phôi lớn nặng cần kẹp nhiều điểm, phân đoạn, với kẹp lò xo và kẹp tấm ngăn dịch chuyển khi kết thúc cắt.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh