
고정은 와이어 EDM 가공 품질의 기초입니다. 고정된 가공물은 절단 구역을 작업대의 X/Y 이동 범위 내에 유지해야 하며, 와이어 경로를 위한 충분한 여유가 있어야 합니다. 지그는 가능한 한 표준적이고 범용성이 있는 부품을 사용해야 합니다.
1. 지그 선택
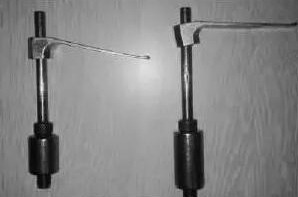
흔한 종류로는 유니버설 조합 지그, 전용 밀링-EDM 지그, 멀티 스테이션 지그, 공압/유압 지그, 진공 지그가 있습니다. 기계에 동봉된 심(shim), 나사, 프레스 플레이트로 대부분의 작업을 처리할 수 있으며 강력한 자석으로도 가공물을 고정할 수 있습니다. 지그를 잘못 고르면 부품이 폐기될 수 있습니다.
2. 네 가지 고정 방법
1. 캔틸레버 고정 — 쉽고 범용적이지만, 돌출된 끝 때문에 절단면과 가공물 면 사이에 수직도 오차가 발생할 수 있습니다. 저정밀 작업이나 짧은 돌출부에만 사용하십시오.
2. 양단 지지 고정 — 안정적이고 쉽고 위치 정밀도가 매우 높지만, 대형 부품에는 적합하지 않습니다.
3. 브리지형 고정 — 심이 있는 브리지 플레이트가 표준 지그 위에 가공물을 지지합니다. 가장 널리 사용되며 모든 크기에 적합합니다.
4. 플레이트형 고정 — 관통 구멍이 있는 지지 플레이트가 일반적인 형상과 크기에 맞습니다. 정밀도는 높지만 범용성이 낮습니다.
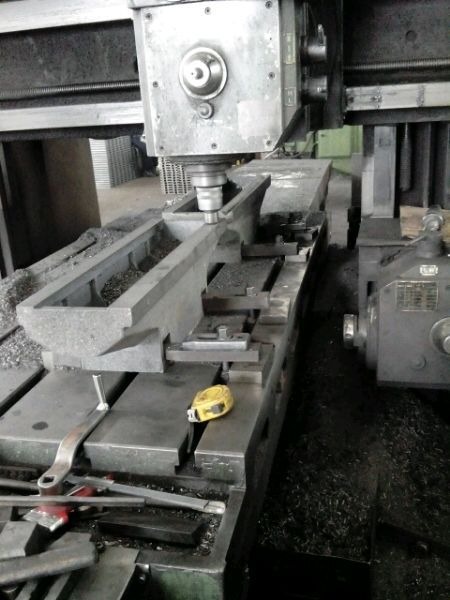
3. 정렬 방법
정렬은 가공물 위치 결정면을 테이블 표면 및 X, Y 이송 방향과 평행하게 유지합니다:
1. 다이얼 게이지 정렬 자기 스탠드로 게이지를 와이어 가이드 프레임에 장착하고, 팁을 가공물 기준면에 대고 테이블을 앞뒤로 이동시킵니다. 바늘 편차가 요구 사항을 충족할 때까지 판독값에 따라 가공물을 조정하며, 서로 수직인 세 방향으로 정렬합니다.
2. 스크라이빙 정렬 위치 정밀도가 중요하지 않은 작업에서는 와이어 가이드 프레임에 고정한 스크라이버를 가공물의 기준 선과 맞추고 테이블을 앞뒤로 이동하며 육안으로 조정합니다.
4. 대형 중량 가공물 고정
지름 약 850mm, 두께 200mm 초과, 무게 600kg 초과의 외부 기어를 예로 들면:
- 고정점을 여러 개 설정합니다. 와이어 여유가 필요하면 한 점을 제거하되 나머지가 하중을 견디게 합니다. “절반을 잡고, 나머지 절반을 절단.”
- 중량 부품 아래의 지지 플레이트는 부품과 함께 절단할 수 있지만 너무 얇으면 안 됩니다.
- 재절단의 경우 기어에 있는 기존 구멍 두 개를 기준으로 사용하고 연삭된 맨드릴로 다이얼을 잡습니다.
- 고정을 분할합니다. A에서 B까지 절단하는 동안 C 지점에서 고정하고, D까지 절단하는 동안 E 지점에서 고정하며, A에서 마무리합니다.
- 재배치 오차는 숙련도에 달려 있으며, 숙련된 작업자는 보통 0.02~0.03mm 이내로 유지합니다.
5. 스프링 클램프와 플레이트 클램프
- 스프링 클램프: 가벼운 압력으로 렌치 없이 가공물을 고정합니다. 빠른 고정에 이상적입니다.
- 플레이트 클램프: 절단 중 스크랩과 가공물을 모두 잡아 절단이 완료될 때 완성 부품이 자중과 절연액 압력으로 기울어지지 않게 합니다. 와이어 경로를 막지 않는 한 개수 제한 없이 사용할 수 있습니다.
요약: 고정 방법을 가공물 크기와 정밀도에 맞추고 올바른 정렬과 결합하십시오. 이것이 절단 정밀도의 핵심입니다. 대형 중량 가공물은 다점·분할 고정이 필요하며, 스프링 클램프와 플레이트 클램프가 절단 종료 시 이동을 방지합니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의