
Зажим — основа качества обработки проволочной ЭЭО. Зажатая заготовка должна удерживать зону резания в пределах хода X/Y рабочего стола, с достаточным зазором для траектории проволоки. Приспособления должны быть, по возможности, стандартными универсальными компонентами.
1. Выбор приспособлений
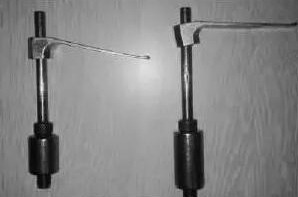
Распространённые типы включают универсальные комбинированные приспособления, специализированные фрезерно-электроэрозионные приспособления, многопозиционные приспособления, пневматические/гидравлические приспособления и вакуумные приспособления. Прокладки, винты и прижимные пластины, поставляемые со станком, покрывают большинство задач; сильные магниты также могут удерживать заготовку. Плохо выбранное приспособление может испортить деталь.
2. Четыре способа зажима
1. Консольный зажим — простой и универсальный, но свисающий конец может вызывать погрешность перпендикулярности между поверхностью реза и гранями заготовки. Используйте только для задач с низкой точностью или коротким свесом.
2. Зажим с опорой на двух концах — стабильный, простой и высокоточно позиционирующий, но не подходит для крупных деталей.
3. Мостовой зажим — мостовая плита с прокладками поддерживает заготовку на стандартном приспособлении. Самый широко используемый, подходит для всех размеров.
4. Плитный зажим — опорная плита со сквозными отверстиями соответствует распространённым формам и размерам. Высокая точность, но плохая универсальность.
3. Способы выравнивания
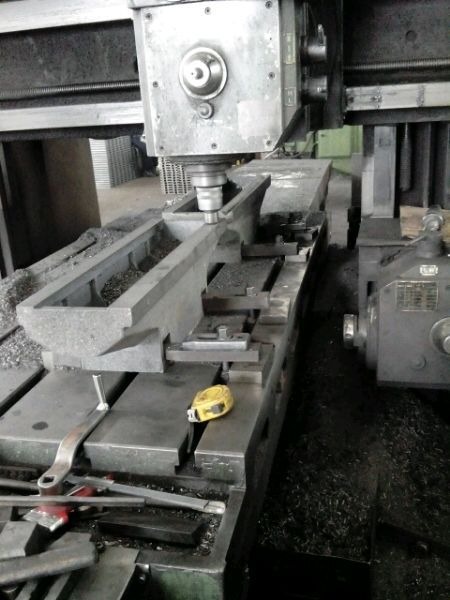
Выравнивание удерживает установочную грань заготовки параллельной поверхности стола и направлениям подачи X и Y:
1. Выравнивание индикатором Установите индикатор на раму направляющей проволоки с магнитной стойкой, коснитесь наконечником опорной грани заготовки и перемещайте стол вперёд-назад. Регулируйте заготовку по показаниям, пока отклонение стрелки не удовлетворит требованиям, выравнивая в трёх взаимно перпендикулярных направлениях.
2. Выравнивание разметкой Для задач без критической точности позиционирования совместите чертилку, закреплённую на раме направляющей проволоки, с размеченным базовым контуром на заготовке, перемещайте стол вперёд-назад и регулируйте на глаз.
4. Зажим крупных тяжёлых заготовок
На примере внешнего зубчатого колеса диаметром около 850 мм, толщиной более 200 мм и весом более 600 кг:
- Организуйте несколько точек зажима; когда проволоке нужен зазор, уберите одну точку, но убедитесь, что остальные несут нагрузку — «держите половину, режьте другую половину».
- Опорные пластины под тяжёлыми деталями можно резать вместе с деталью, но они не должны быть слишком тонкими.
- Для повторного реза используйте два существующих отверстия в колесе как базовые и выверяйте шлифованным оправком.
- Сегментируйте зажим: зажимайте в точке C при резке от A к B, зажимайте в точке E при резке к D и завершайте в точке A.
- Погрешность повторного позиционирования зависит от мастерства; опытный оператор обычно удерживает её в пределах 0,02–0,03 мм.
5. Пружинные и плитные зажимы
- Пружинные зажимы: лёгкое нажатие зажимает заготовку без ключа — идеально для быстрого зажима.
- Плитные зажимы: во время резания они удерживают и отход, и заготовку, предотвращая наклон готовой детали под собственным весом и давлением диэлектрика при завершении реза. Можно использовать любое количество, лишь бы траектория проволоки не была загорожена.
Резюме: Согласуйте способ зажима с размером и точностью заготовки и сочетайте его с правильным выравниванием — ключ к точности резания. Крупные тяжёлые заготовки требуют многопунктового, сегментированного зажима, а пружинные и плитные зажимы предотвращают смещение в конце реза.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж