
การจับยึดคือรากฐานของคุณภาพการกลึงด้วยเครื่องตัดลวด EDM ชิ้นงานที่จับยึดต้องรักษาโซนตัดให้อยู่ในระยะการเคลื่อนที่ X/Y ของโต๊ะทำงาน โดยมีระยะห่างเพียงพอสำหรับเส้นทางลวด ฟิกซ์เจอร์ควรเป็นชิ้นส่วนมาตรฐานอเนกประสงค์ทุกครั้งที่ทำได้
1. การเลือกฟิกซ์เจอร์
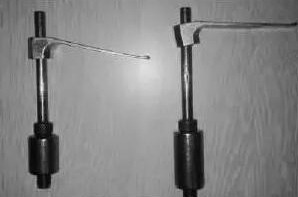
ชนิดทั่วไปรวมถึงชุดฟิกซ์เจอร์รวมสากล ฟิกซ์เจอร์กัด-EDM เฉพาะทาง ฟิกซ์เจอร์หลายตำแหน่ง ฟิกซ์เจอร์นิวแมติก/ไฮดรอลิก และฟิกซ์เจอร์สุญญากาศ แผ่นรอง สกรู และแผ่นกดที่มาพร้อมเครื่องครอบคลุมงานส่วนใหญ่ แม่เหล็กแรงสูงก็จับชิ้นงานได้เช่นกัน ฟิกซ์เจอร์ที่เลือกไม่ดีอาจทำให้ชิ้นงานเสียหายได้
2. วิธีการจับยึดสี่แบบ
1. การจับยึดแบบคานยื่น — ง่ายและอเนกประสงค์ แต่ปลายที่ยื่นออกมาอาจทำให้เกิดความคลาดเคลื่อนความตั้งฉากระหว่างผิวตัดกับผิวชิ้นงาน ใช้เฉพาะงานความแม่นยำต่ำหรือส่วนยื่นสั้น
2. การจับยึดแบบรองรับปลายทั้งสอง — เสถียร ง่าย และการจัดตำแหน่งแม่นยำสูง แต่ไม่เหมาะกับชิ้นงานขนาดใหญ่
3. การจับยึดแบบสะพาน — แผ่นสะพานพร้อมแผ่นรองรองรับชิ้นงานบนฟิกซ์เจอร์มาตรฐาน ใช้กันแพร่หลายที่สุด เหมาะกับทุกขนาด
4. การจับยึดแบบแผ่น — แผ่นรองรับที่มีรูทะลุตรงกับรูปทรงและขนาดทั่วไป ความแม่นยำสูงแต่ความอเนกประสงค์ต่ำ
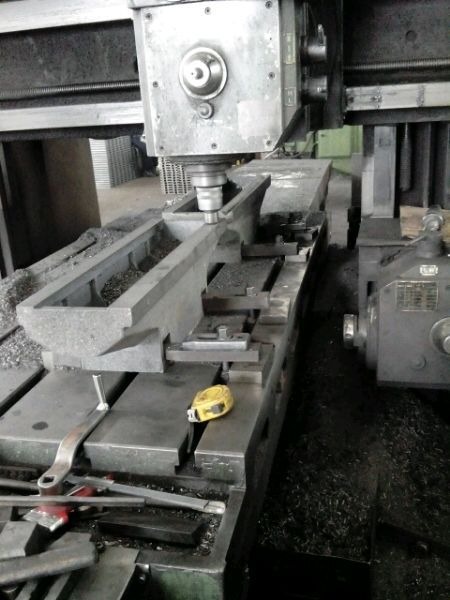
3. วิธีการจัดแนว
การจัดแนวรักษาผิวอ้างอิงชิ้นงานให้ขนานกับผิวโต๊ะและกับทิศทางการป้อน X และ Y:
1. การจัดแนวด้วยไดอัลอินดิเคเตอร์ ติดตั้งอินดิเคเตอร์บนโครงนำลวดด้วยขาตั้งแม่เหล็ก แตะปลายเข้ากับผิวอ้างอิงชิ้นงาน และเคลื่อนโต๊ะไปมา ปรับชิ้นงานตามค่าที่อ่านจนค่าเบี่ยงเบนเข็มตรงตามข้อกำหนด โดยจัดแนวในสามทิศทางที่ตั้งฉากกัน
2. การจัดแนวด้วยการขีดเส้น สำหรับงานที่ไม่ต้องการความแม่นยำตำแหน่งวิกฤต จัดแนวหัวขีดที่ยึดกับโครงนำลวดกับเส้นอ้างอิงที่ขีดบนชิ้นงาน เคลื่อนโต๊ะไปมา และปรับด้วยตา
4. การจับยึดชิ้นงานใหญ่หนัก
ใช้เฟืองภายนอกเส้นผ่านศูนย์กลางประมาณ 850 มม. หนากว่า 200 มม. และหนักกว่า 600 กก. เป็นตัวอย่าง:
- ตั้งจุดจับยึดหลายจุด เมื่อลวดต้องการพื้นที่ ให้ถอดจุดหนึ่งออกแต่แน่ใจว่าจุดที่เหลือรับน้ำหนัก — “ยึดครึ่งหนึ่ง ตัดอีกครึ่งหนึ่ง”
- แผ่นรองใต้ชิ้นงานหนักสามารถตัดพร้อมชิ้นงานได้ แต่ต้องไม่บางเกินไป
- สำหรับการตัดซ้ำ ใช้รูที่มีอยู่สองรูในเฟืองเป็นจุดอ้างอิงและไดอัลด้วยแกนที่เจียร
- แบ่งส่วนการจับยึด: หนีบที่จุด C ขณะตัดจาก A ไป B หนีบที่จุด E ขณะตัดถึง D และจบที่ A
- ข้อผิดพลาดการจัดตำแหน่งใหม่ขึ้นอยู่กับทักษะ ผู้ปฏิบัติงานที่ชำนาญโดยทั่วไปรักษาไว้ภายใน 0.02–0.03 มม.
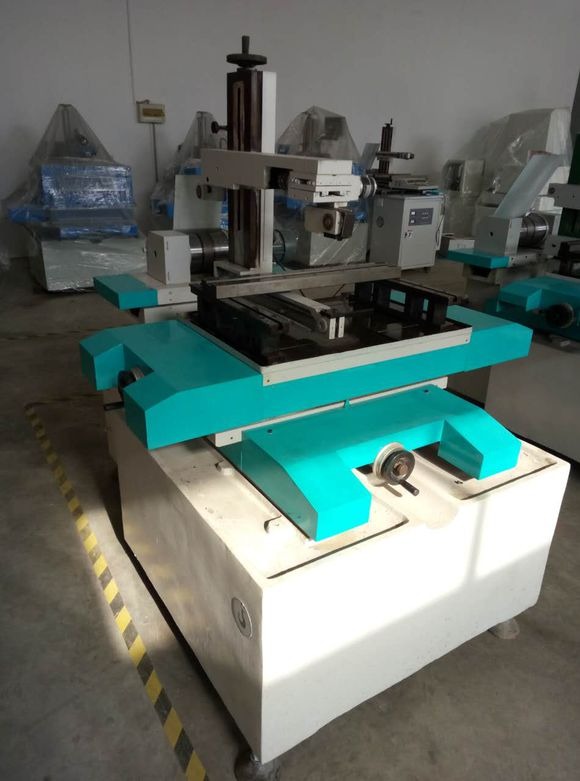
5. แคลมป์สปริงและแคลมป์แผ่น
- แคลมป์สปริง กดเบาๆ จับชิ้นงานโดยไม่ต้องใช้ประแจ — เหมาะสำหรับการจับยึดรวดเร็ว
- แคลมป์แผ่น ระหว่างการตัดยึดทั้งเศษและชิ้นงาน ป้องกันชิ้นงานที่เสร็จแล้วเอียงภายใต้น้ำหนักตัวเองและแรงดันน้ำยาตัดเมื่อการตัดเสร็จสมบูรณ์ ใช้กี่อันก็ได้ตราบใดที่ไม่กีดขวางเส้นทางลวด
สรุป จับคู่วิธีการจับยึดกับขนาดและความแม่นยำของชิ้นงาน แล้วรวมกับการจัดแนวที่ถูกต้อง — เป็นกุญแจสู่ความแม่นยำในการตัด ชิ้นงานใหญ่หนักต้องใช้การจับยึดหลายจุดแบบแบ่งส่วน โดยแคลมป์สปริงและแคลมป์แผ่นป้องกันการเลื่อนเมื่อสิ้นสุดการตัด
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย