
装夹是线切割加工质量的基础环节。装夹时须保证工件的切割部位位于机床工作台 X、Y 轴进给范围之内,同时考虑电极丝的运行空间;夹具应尽可能选择通用件,便于装夹和协调工件与机床的尺寸关系。
一、夹具选择
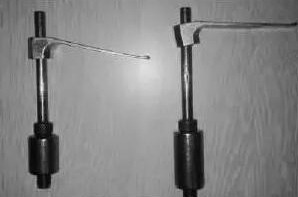
线切割夹具(又称线切割卡具、工件夹、工装)用于固定加工对象,使其处于正确的加工与摆放位置。夹具选择不当可能导致工件报废。
- 常见类型:全能配合夹具、专用铣切夹具、多工位夹具、气动/液压夹具、真空夹具;
- 常规配置:厂家配套的垫片、螺杆(紧固螺钉)、压板即可满足多数加工;也可用强磁铁吸住工件;
- 设计原则:没有固定形式,专用工装夹具能大幅提高效率、节省安装时间,可请厂家或专业设计公司提供方案。
二、四种装夹方式
1. 悬臂式装夹 装夹方便、通用性强,但工件一端悬伸,易出现切割表面与工件上下平面的垂直度误差,仅用于加工要求不高或悬臂较短的情况。
2. 两端支撑式装夹 装夹方便、稳定、定位精度高,但不适于装夹较大的零件。
3. 桥式支撑式装夹 在通用夹具上放置垫铁后再装夹工件,方便灵活,对大、中、小型工件都能采用,应用最广。
4. 板式支撑式装夹 根据常用工件形状尺寸,采用带通孔的支撑板装夹,精度高但通用性差。
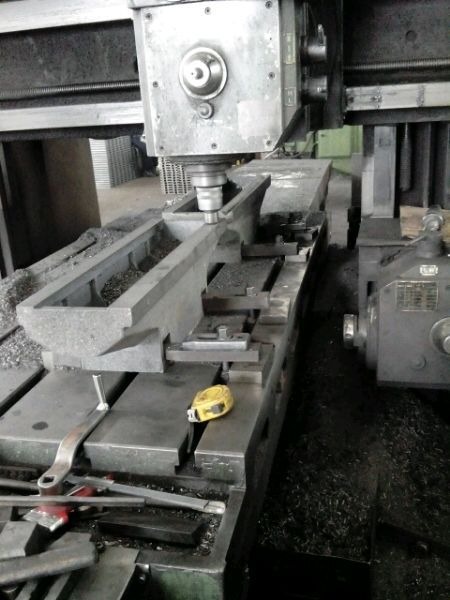
三、找正方法
装夹后须配合找正,使工件定位基准面分别与工作台面和进给方向 X、Y 保持平行:
1. 百分表找正 用磁力表架将百分表固定在丝架或其他位置,测量头与工件基面接触,往复移动工作台,按指示值调整工件位置,直至指针偏摆达到要求。找正应在相互垂直的三个方向上进行。
2. 划线法找正 工件切割图形与定位基准位置精度要求不高时可用。利用固定在丝架上的划针对准工件划线基准,往复移动工作台,目测划针与基准的偏离情况调整工件。
四、大型重工件的装夹技巧
以直径 850 多、厚 200 多、重 600 多公斤的外齿轮为例:
- 设置多个装夹位置,为丝让路时撤掉某个位置,但需保证其他装夹点能承重——原理类似“压住一半,割另一半”,割完压上、松前面的、挪开继续割;
- 下方垫板一起割,但重物垫板不能太薄,要舍得成本;
- 要接刀时在齿轮上找两个孔做准一点,用磨床配芯子打表;
- 可分段装夹:放板上从 A 割到 B 时 C 点上夹板,割到 D 点 E 点上夹板,割至 A 点结束;
- 二次装夹误差取决于技术,技术好一般两三丝。
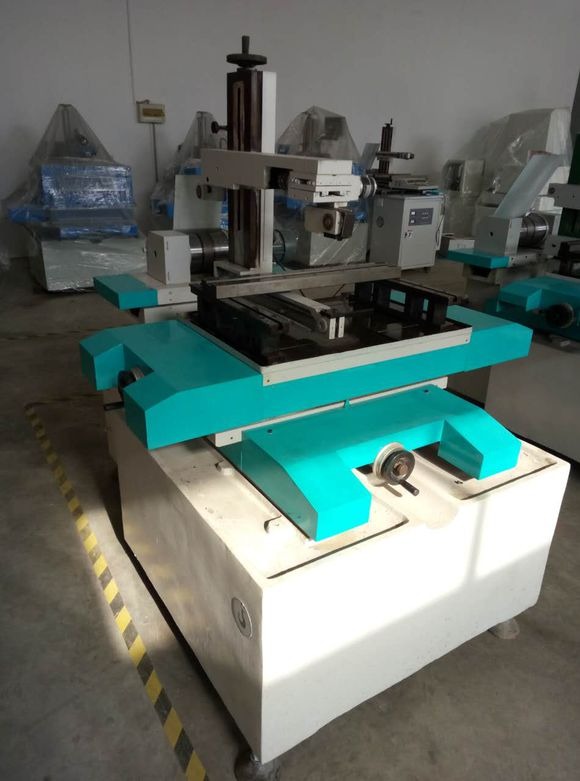
五、弹性压板与铁板夹
- 弹性压板:轻压即可压紧工件(改变压板与螺杆角度),无需扳手,用于快速装夹;线切割无大切削抗力,装夹量可减小,桥板上的螺纹孔可专门用来安装弹性压板;
- 铁板夹:切割中可同时夹住废料和工件,防止工件切割完毕时因废料自重及工作液冲击发生偏斜。铁夹数量不限,可调整位置,但不能影响走丝轨迹。
小结:装夹方式按工件大小与精度要求选择,配合正确的找正方法,是保证切割精度与位置精度的关键。大型重工件要多点装夹、分段处理,善用弹性压板与铁板夹防止切割末期工件偏斜。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队