
Deformasi benda kerja selama pemotongan EDM kawat adalah masalah umum yang secara langsung merusak akurasi pemesinan dan, dalam kasus parah, menghasilkan scrap. Deformasi terkait erat dengan tegangan material, struktur benda kerja, perlakuan panas, penjepitan dan jalur pemotongan. Mencegahnya dimulai dengan memahami mekanismenya.
1. Penyebab Deformasi
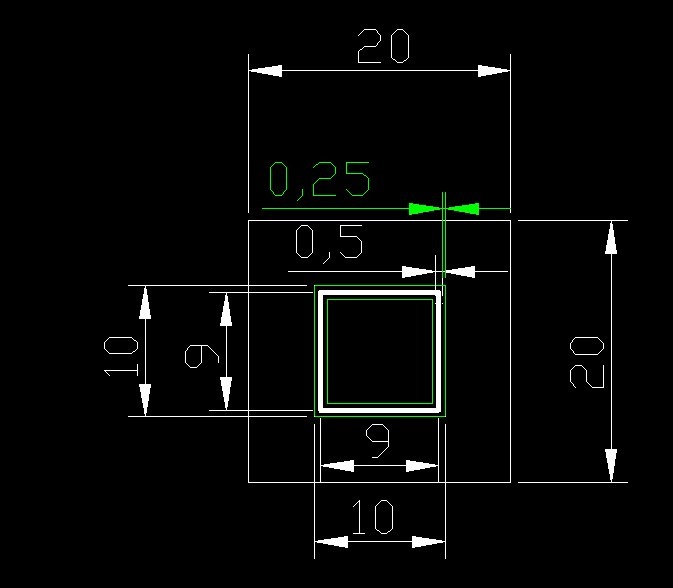
1. Tegangan sisa material
Material mengandung tegangan internal. Pemotongan EDM kawat mengganggu keseimbangan tegangan asli, dan material berubah bentuk untuk memulihkannya. Tegangan tumbuh dengan kekuatan dan kekerasan, sehingga semakin keras material, semakin banyak deformasi. Deformasi dalam toleransi dapat diabaikan; di luar itu, dimensi dan bentuk jelas terpengaruh. 2. Struktur benda kerja
Pons dan cetakan yang sempit dan panjang mudah berubah bentuk, tergantung kompleksitas bentuk dan rasio panjang-lebar. Benda kerja berdinding tipis juga rentan terhadap deformasi.
3. Faktor gabungan
Masalah material, perlakuan panas, desain struktur dan perencanaan proses, ditambah penjepitan yang buruk dan pilihan jalur pemotongan, semuanya membiarkan tegangan internal mendeformasi benda kerja selama pemotongan.
2. Tujuh Tindakan Pencegahan
1. Atur rute proses yang masuk akal
Rute baja harus: pemotongan → penempaan → anil → pemesinan kasar → pengerasan dan temper → penggerindaan → EDM kawat → finishing meja kerja. Pemesinan kasar sebelum pengerasan menghilangkan sebagian besar kelonggaran dan scrap lebih awal, sehingga setelah pengerasan kawat hanya menghilangkan sebagian kecil penyeimbang tegangan. Meningkatkan proses temper juga mengurangi tegangan internal.
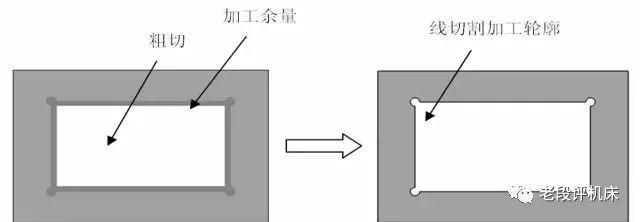
2. Potong kasar atau potong pelepas tegangan sebelum memotong
Jika bagian tidak dipesin kasar sebelum pengerasan, memotong area besar material yang dikeraskan sangat mengganggu keseimbangan tegangan. Keluarkan sebagian besar kelonggaran terlebih dahulu, atau jalankan jalur pelepas tegangan. Rongga cetakan besar dapat menggunakan dua potongan utama: yang pertama dengan offset diperbesar (0,1–0,2 mm per sisi) untuk melepaskan tegangan, yang kedua dengan offset standar.
3. Kerjakan lubang pemasangan kawat
Memotong pons mulai dari luar material membuat bukaan menganga atau menutup di bawah tegangan tidak seimbang. Mengerjakan lubang pemasangan kawat dan memotong sebagai kontur tertutup secara nyata mengurangi deformasi.
4. Optimalkan jalur pemotongan
Tempatkan titik awal dekat ujung penjepitan dan letakkan segmen yang memisahkan benda kerja dari penjepit di akhir jalur. Jalur yang buruk membuat segmen akhir bergantung pada penjepitan yang tidak andal.
5. Beberapa lintasan pemotongan
Bagian yang masih berubah bentuk dapat dipotong dalam beberapa lintasan, yang juga meningkatkan kekasaran permukaan dan mengurangi deformasi akibat tegangan pada bagian cetakan.
6. Optimalkan pemrosesan pelat cetakan multi-rongga
Untuk pelat cetakan presisi tinggi, potongan pertama menghilangkan semua scrap rongga, kemudian relokasi otomatis merapikan setiap rongga secara bergantian, memberi setiap rongga waktu untuk melepaskan tegangan internal. Metode ini cocok untuk mesin dengan pemasangan kawat otomatis.
7. Atur beberapa jembatan sementara
Benda kerja besar yang kompleks harus memiliki dua atau lebih jembatan sementara dan beberapa titik awal, diprogram sebagai bentuk terbuka: potong kontur terlebih dahulu dan bagian jembatan terakhir.
3. Poin Penjepitan untuk Berbagai Material
- Besi dan baja: magnet dapat menahan benda kerja dan mencegah deformasi — misalnya, tahan sisi yang sudah dipotong dengan magnet setelah potongan setengah selesai.
- Baja tahan karat: magnet tidak dapat menahannya; hanya perlengkapan yang berfungsi. Dengan kelonggaran, bor lubang dan potong; tanpa kelonggaran, potong dalam dua tahap.
- Pemotongan presisi tinggi: hitung kelonggaran dan deformasi pemotongan terlebih dahulu dan bagi pemesinan menjadi dua, tiga atau lebih lintasan.
Ringkasan: Deformasi selalu menurunkan akurasi, dan metode penjepitan serta jalur pemotongan adalah keterampilan paling dasar. Mengendalikan seluruh proses dari persiapan material hingga perencanaan proses adalah cara fundamental untuk mencegah deformasi.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan