
线切割加工中工件变形是常见问题,直接影响加工精度,严重的甚至造成废品。变形的大小与材料应力、工件结构、热处理工艺、装夹与切割路径等密切相关。要预防变形,需先理解其产生机制。
一、变形的原因
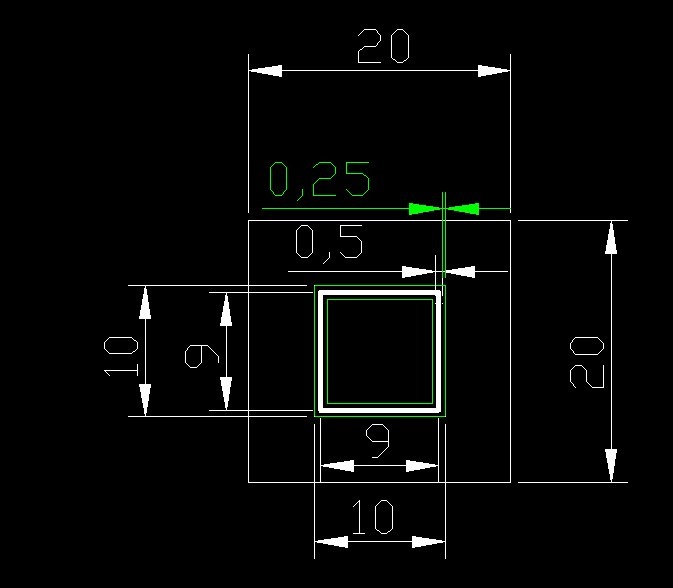
1. 材料残余应力
材料本身含有应力。线切割加工打破了材料原有应力的平衡状态,材料通过变形恢复平衡——如同一根竹片中间劈开,两半都弯,大半弯得少、小半弯得多。应力是材料内固有的弹性力,随强度和硬度的提高而加大,因此越淬火越硬的材料变形越大。变形在加工精度范围内可忽略,超出则会明显影响尺寸与形状。
2. 工件结构
窄长形状的凹模、凸模易变形,变形大小与形状复杂程度、长宽比有关;壁厚较薄的工件也容易变形。
3. 多因素叠加
材料问题、热处理问题、结构设计问题、工艺安排问题及线切割时的装夹和切割路径选择问题,都会导致材料内部应力作用发生变形。
二、七项预防措施
1. 安排合理的加工工艺
钢材加工路线应为:下料→锻造→退火→机械粗加工→淬火与回火→磨加工→线切割→钳工修整。淬火前完成机械粗加工,将大量余量和废料提前去掉,淬火后线切割去除的是达成应力平衡的一小部分材料,变形自然很小。同时改进回火工艺可降低工件内应力。
2. 切割前粗加工或应力释放切割
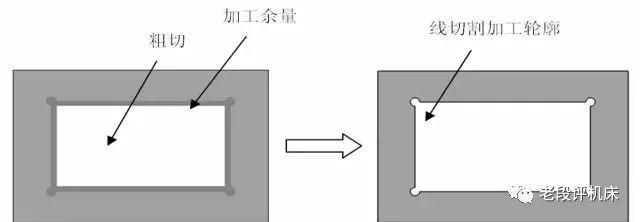
若淬火前未粗加工,需在淬硬材料上大面积切割,会严重破坏应力平衡产生大变形。可先粗加工去掉大部分余量,或进行释放应力的路径切割。大件凹模可做两次主切:第一次加大偏移量(单边 0.1–0.2mm)让其应力释放,再用标准偏移量第二次主切。长窄外形可先在型孔内部做应力释放切割,再加工外形。
3. 加工穿丝孔
切割凸模时若直接从材料外切入,会因应力不平衡产生张口或闭口变形。加工穿丝孔进行封闭轮廓加工,可明显减少变形。
4. 优化加工路径
将起割点安排在靠近夹持端,把工件与夹持部分分离的切割段放在加工路径末端,暂停点设在靠近坯件夹持端。不合理的路径(如一开始就切断工件与夹持部分)会使末段切割精度受夹持不可靠因素影响。
5. 多次切割
采取多种措施后仍有变形的工件,可改用多次切割。多次切割不仅能改善表面粗糙度,对减少应力引起的模具零件变形也有重要实际意义。
6. 多型孔凹模板工艺优化
高精度模板加工时,第一次切割将所有型孔废料切掉取出,再由自动移位功能依次修切各型孔。这种方式使每个型孔有足够时间释放内应力,将型孔间相互影响和微量变形降到最低。此方法穿丝次数多,更适合带自动穿丝机构的机床。
7. 设置多段暂留量
大型复杂工件应设置两处以上暂留量、多个起割点,以开放形状方式编程,先加工轮廓、最后加工暂留量部分。
三、不同材料的装夹要点
- 铁件/钢件:可用磁铁固定工件防止变形,具体做法是在工件切割到一半时,于已切割方向用磁铁吸住固定;
- 不锈钢:无法用磁铁固定,只能依靠夹具,机床装夹设计系统至关重要。有余量时打孔割,无余量时最好分两次割——先割一半、压住再割另一半;
- 高精密切割:光靠以上措施不够,应提前算好余量和切割变形量,把加工分为两刀、三刀甚至更多。
小结:工件变形必然造成精度差,装夹方式与切割路径是最基本的基本功。从材料准备到工艺安排全流程控制,是防止变形的根本之道。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队