
Biến dạng phôi trong quá trình cắt dây EDM là một vấn đề phổ biến ảnh hưởng trực tiếp đến độ chính xác gia công và trong trường hợp nghiêm trọng, tạo ra phế phẩm. Biến dạng liên quan chặt chẽ đến ứng suất vật liệu, kết cấu phôi, xử lý nhiệt, kẹp và đường cắt. Ngăn ngừa nó bắt đầu từ việc hiểu cơ chế của nó.
1. Nguyên nhân của biến dạng
1. Ứng suất dư của vật liệu
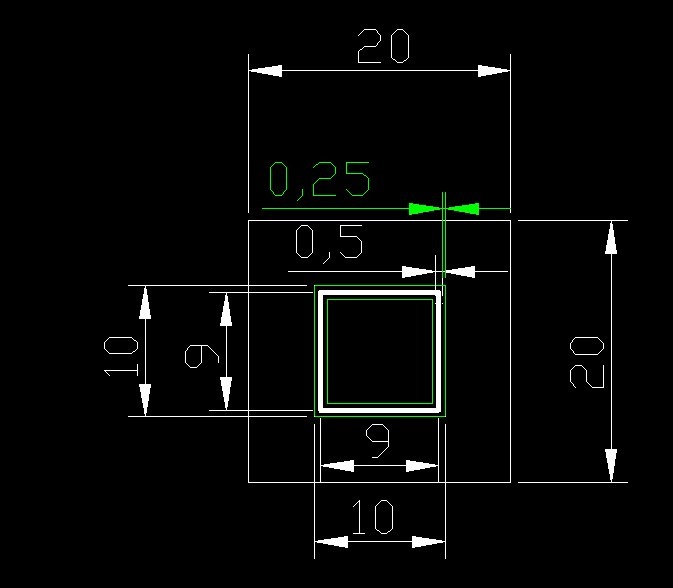
Vật liệu chứa ứng suất bên trong. Cắt dây EDM làm phá vỡ cân bằng ứng suất ban đầu, và vật liệu biến dạng để khôi phục nó. Ứng suất tăng theo độ bền và độ cứng, nên vật liệu càng cứng càng biến dạng nhiều. Biến dạng trong dung sai là không đáng kể; vượt quá nó, kích thước và hình dạng bị ảnh hưởng rõ ràng.
2. Kết cấu phôi
Các chày và khuôn hẹp dài dễ biến dạng, tùy thuộc vào độ phức tạp hình dạng và tỷ lệ chiều dài trên chiều rộng. Phôi thành mỏng cũng dễ bị biến dạng.
3. Các yếu tố kết hợp
Các vấn đề về vật liệu, xử lý nhiệt, thiết kế kết cấu và lập quy trình, cộng với kẹp kém và lựa chọn đường cắt sai, đều để ứng suất bên trong làm biến dạng phôi trong quá trình cắt.
2. Bảy biện pháp phòng ngừa
1. Bố trí quy trình hợp lý
Quy trình thép nên là: cắt → rèn → ủ → gia công thô → tôi và ram → mài → cắt dây EDM → hoàn thiện bàn nguội. Gia công thô trước khi tôi loại bỏ phần lớn lượng dư và phế sớm, nên sau khi tôi cứng, dây chỉ loại bỏ một phần nhỏ cân bằng ứng suất. Cải thiện quy trình ram cũng làm giảm ứng suất bên trong.
2. Cắt thô hoặc cắt giải phóng ứng suất trước khi cắt
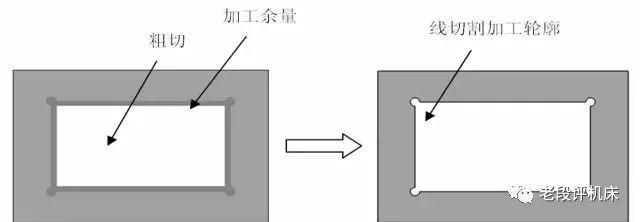
Nếu chi tiết chưa được gia công thô trước khi tôi, việc cắt các vùng lớn vật liệu đã tôi làm phá vỡ nghiêm trọng cân bằng ứng suất. Hãy gia công thô phần lớn lượng dư trước, hoặc chạy một đường cắt giải phóng ứng suất. Các khoang khuôn lớn có thể dùng hai đường cắt chính: đường thứ nhất với offset mở rộng (0,1–0,2 mm mỗi bên) để giải phóng ứng suất, đường thứ hai với offset tiêu chuẩn.
3. Gia công lỗ luồn dây
Cắt một chày bắt đầu từ bên ngoài vật liệu làm cho lỗ mở hở ra hoặc khép lại dưới ứng suất không cân bằng. Gia công một lỗ luồn dây và cắt như một đường bao khép kín làm giảm đáng kể biến dạng.
4. Tối ưu hóa đường cắt
Đặt điểm bắt đầu gần đầu kẹp và đặt đoạn tách phôi khỏi kẹp ở cuối đường cắt. Một đường cắt kém để lại các đoạn cuối phụ thuộc vào kẹp không đáng tin cậy.
5. Cắt nhiều lần cắt
Các chi tiết vẫn biến dạng có thể được cắt nhiều lần cắt, điều này cũng cải thiện độ nhám bề mặt và giảm biến dạng do ứng suất của các bộ phận khuôn.
6. Tối ưu hóa gia công tấm khuôn nhiều khoang
Đối với tấm khuôn có độ chính xác cao, lần cắt đầu loại bỏ toàn bộ phế của các khoang, sau đó định vị lại tự động cắt tinh từng khoang theo thứ tự, cho mỗi khoang thời gian giải phóng ứng suất bên trong. Phương pháp phù hợp với các máy có chức năng luồn dây tự động.
7. Thiết lập nhiều cầu nối tạm
Phôi lớn phức tạp nên có hai hoặc nhiều cầu nối tạm và vài điểm bắt đầu, được lập trình như một hình mở: cắt đường bao trước và các đoạn cầu cuối cùng.
3. Các điểm kẹp cho các vật liệu khác nhau
- Sắt và thép: nam châm có thể giữ phôi và ngăn biến dạng — ví dụ, giữ phần đã cắt bằng nam châm một khi cắt được một nửa.
- Thép không gỉ: nam châm không thể giữ nó; chỉ có đồ gá mới hiệu quả. Có lượng dư thì khoan lỗ và cắt; không có lượng dư thì cắt làm hai giai đoạn.
- Cắt độ chính xác cao: tính toán trước lượng dư và biến dạng cắt, và chia gia công thành hai, ba hoặc nhiều lần cắt.
Tổng kết: Biến dạng luôn làm giảm độ chính xác, và phương pháp kẹp cùng đường cắt là những kỹ năng cơ bản nhất. Kiểm soát toàn bộ quy trình từ chuẩn bị vật liệu đến lập quy trình là cách nền tảng để ngăn ngừa biến dạng.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh