
와이어 EDM 절단 중 가공물 변형은 흔한 문제로 가공 정밀도에 직접 타격을 주며 심하면 스크랩을 발생시킵니다. 변형은 재료 응력, 가공물 구조, 열처리, 고정, 절단 경로와 밀접한 관련이 있습니다. 예방은 그 메커니즘을 이해하는 데서 시작됩니다.
1. 변형의 원인
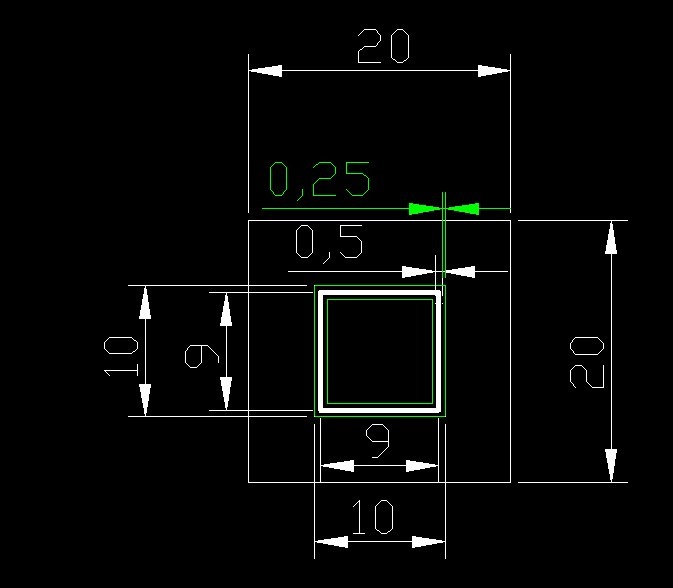
1. 재료 잔류 응력
재료에는 내부 응력이 존재합니다. 와이어 EDM 절단은 기존 응력 균형을 교란하며 재료는 균형을 회복하려고 변형됩니다. 응력은 강도와 경도에 따라 커지므로 재료가 단단할수록 변형이 큽니다. 공차 내 변형은 무시할 수 있지만, 공차를 넘으면 치수와 형상이 명확히 영향을 받습니다.
2. 가공물 구조
좁고 긴 펀치와 다이는 형상 복잡도와 폭대비 길이 비율에 따라 쉽게 변형됩니다. 박벽 가공물도 변형되기 쉽습니다.
3. 복합 요인
재료, 열처리, 구조 설계, 공정 계획 문제와 고정 불량 및 절단 경로 선택이 모두 절단 중 내부 응력으로 가공물이 변형되게 합니다.
2. 일곱 가지 예방 대책
1. 합리적인 공정 경로를 배치한다
강재 공정은 다음과 같이 구성해야 합니다. 절단 → 단조 → 풀림 → 황삭 → 담금질·템퍼링 → 연삭 → 와이어 EDM → 벤치 마무리. 담금질 전 황삭은 대부분의 여유를 제거하고 스크랩을 조기에 걸러내므로, 경화 후 와이어는 소량의 응력 균형 부분만 제거합니다. 템퍼링 공정 개선도 내부 응력을 줄입니다.
2. 절단 전 황삭 또는 응력 제거 절단을 수행한다
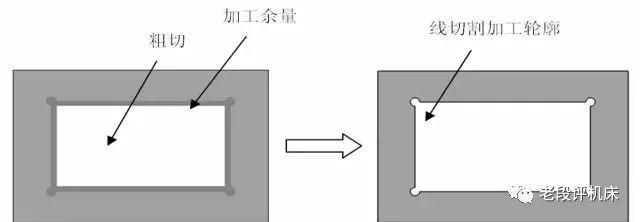
부품이 경화 전에 황삭되지 않았다면 경화 재료의 넓은 면적을 절단하면 응력 균형이 심하게 교란됩니다. 여유의 대부분을 먼저 황삭하거나 응력 제거 경로를 실행하십시오. 대형 다이 캐비티는 두 번의 주요 절단을 사용할 수 있습니다. 첫 번째는 확대된 오프셋(측면당 0.1~0.2mm)으로 응력을 해소하고, 두 번째는 표준 오프셋으로 실행합니다.
3. 스레딩 구멍을 가공한다
재료 외부에서 시작해 펀치를 절단하면 불균형 응력 아래에서 개구부가 벌어지거나 닫힙니다. 스레딩 구멍을 가공하고 폐쇄 윤곽으로 절단하면 변형이 현저히 줄어듭니다.
4. 절단 경로를 최적화한다
시작점을 고정부 근처에 두고 가공물을 클램프에서 분리하는 구간을 경로 끝에 배치합니다. 경로가 나쁘면 마지막 구간이 신뢰할 수 없는 고정에 의존하게 됩니다.
5. 다중 절단 패스
여전히 변형되는 부품은 여러 패스로 절단할 수 있으며, 이는 표면 거칠기도 개선하고 금형 부품의 응력 유발 변형도 줄입니다.
6. 멀티 캐비티 다이 플레이트 가공을 최적화한다
고정밀 다이 플레이트의 경우 첫 번째 절단으로 모든 캐비티 스크랩을 제거한 다음 자동 재배치로 각 캐비티를 차례로 트리밍하여 각 캐비티가 내부 응력을 해소할 시간을 갖게 합니다. 이 방법은 자동 스레딩이 있는 기계에 적합합니다.
7. 임시 브리지를 여러 개 설정한다
대형 복잡 가공물은 임시 브리지를 두 개 이상, 시작점을 여러 개 두고 개방 형상으로 프로그래밍해야 합니다. 윤곽을 먼저 절단하고 브리지 구간을 마지막에 절단합니다.
3. 재료별 고정 포인트
- 철 및 강재: 자석으로 가공물을 고정하여 변형을 방지할 수 있습니다. 예를 들어 절단이 절반 진행되면 이미 절단된 쪽을 자석으로 잡습니다.
- 스테인리스 스틸: 자석으로 고정할 수 없으며 지그만 가능합니다. 여유가 있으면 구멍을 뚫고 절단하고, 여유가 없으면 두 단계로 절단합니다.
- 고정밀 절단: 변형과 절단 변형을 사전에 계산하고 가공을 두 번, 세 번 이상의 패스로 분할합니다.
요약: 변형은 항상 정밀도를 떨어뜨리며, 고정 방법과 절단 경로가 가장 기본적인 기술입니다. 재료 준비부터 공정 계획까지 전체 과정을 제어하는 것이 변형을 예방하는 근본적인 방법입니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의