
การเสียรูปของชิ้นงานระหว่างการตัดด้วยเครื่องตัดลวด EDM เป็นปัญหาทั่วไปที่ทำร้ายความแม่นยำในการกลึงโดยตรง และในกรณีรุนแรงทำให้เกิดเศษทิ้ง การเสียรูปเกี่ยวข้องอย่างใกล้ชิดกับความเครียดวัสดุ โครงสร้างชิ้นงาน การอบชุบ การจับยึด และเส้นทางตัด การป้องกันเริ่มจากการเข้าใจกลไกของมัน
1. สาเหตุของการเสียรูป
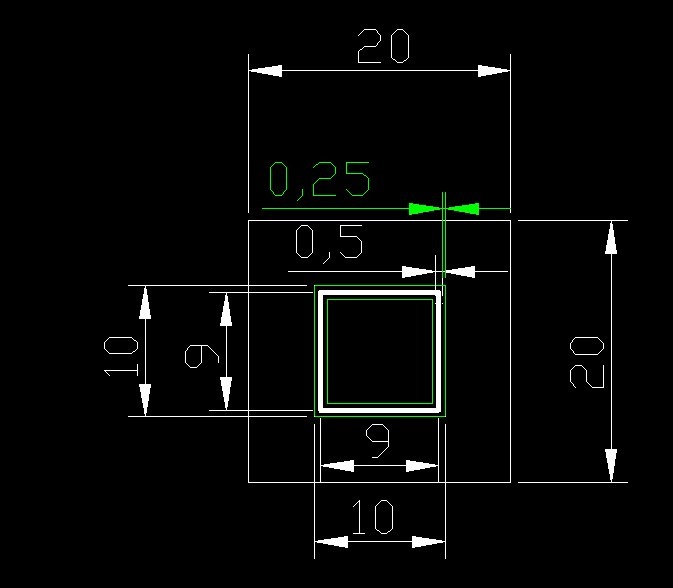
1. ความเครียดตกค้างของวัสดุ
วัสดุมีความเครียดภายใน การตัดด้วยเครื่องตัดลวด EDM รบกวนสมดุลความเครียดเดิม และวัสดุเสียรูปเพื่อฟื้นคืนมัน ความเครียดเพิ่มขึ้นตามความแข็งแรงและความแข็ง ดังนั้นยิ่งวัสดุแข็ง ยิ่งเสียรูปมาก การเสียรูปภายในเกณฑ์ความคลาดเคลื่อนถือว่าเล็กน้อย นอกเกณฑ์มิติและรูปร่างได้รับผลกระทบชัดเจน
2. โครงสร้างชิ้นงาน
แม่พิมพ์และหมัดที่แคบยาวเสียรูปง่าย ขึ้นอยู่กับความซับซ้อนของรูปร่างและอัตราส่วนความยาวต่อความกว้าง ชิ้นงานผนังบางก็มีแนวโน้มเสียรูปเช่นกัน
3. ปัจจัยรวม
ปัญหาวัสดุ การอบชุบ การออกแบบโครงสร้าง และการวางแผนกระบวนการ บวกกับการจับยึดไม่ดีและทางเลือกเส้นทางตัดที่ไม่ดี ล้วนปล่อยให้ความเครียดภายในทำให้ชิ้นงานเสียรูประหว่างการตัด
2. มาตรการป้องกันเจ็ดประการ
1. จัดเส้นทางกระบวนการที่สมเหตุสมผล
เส้นทางเหล็กควรเป็น: ตัด → ตีขึ้นรูป → อบอ่อน → กลึงหยาบ → ชุบแข็งและอบคืนตัว → เจียร → ตัดลวด EDM → ตกแต่งม้านั่ง งานกลึงหยาบก่อนการชุบแข็งขจัดค่าเผื่อส่วนใหญ่และเศษเร็ว ดังนั้นหลังชุบแข็ง ลวดจะขจัดเฉพาะส่วนสมดุลความเครียดเล็กน้อย การปรับปรุงกระบวนการอบคืนตัวยังลดความเครียดภายใน
2. ตัดหยาบหรือตัดคลายความเครียดก่อนการตัด
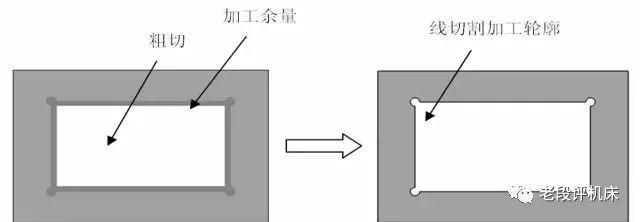
หากชิ้นส่วนไม่ได้กลึงหยาบก่อนการชุบแข็ง การตัดพื้นที่กว้างของวัสดุชุบแข็งรบกวนสมดุลความเครียดอย่างรุนแรง ขจัดค่าเผื่อส่วนใหญ่ก่อน หรือวิ่งเส้นทางคลายความเครียด โพรงแม่พิมพ์ใหญ่สามารถใช้การตัดหลักสองครั้ง: ครั้งแรกด้วยค่าชดเชยที่ขยาย (0.1–0.2 มม. ต่อด้าน) เพื่อปลดปล่อยความเครียด ครั้งที่สองด้วยค่าชดเชยมาตรฐาน
3. กลึงรูร้อยลวด
การตัดหมัดเริ่มจากนอกวัสดุทำให้ช่องเปิดอ้าออกหรือปิดลงภายใต้ความเครียดไม่สมดุล การกลึงรูร้อยลวดและตัดเป็นเส้นขอบปิดลดการเสียรูปอย่างเห็นได้ชัด
4. ปรับเส้นทางตัดให้เหมาะสม
วางจุดเริ่มต้นใกล้ปลายจับยึดและวางส่วนที่แยกชิ้นงานออกจากแคลมป์ไว้ท้ายเส้นทาง เส้นทางที่ไม่ดีทิ้งส่วนสุดท้ายให้พึ่งพาการจับยึดที่ไม่น่าเชื่อถือ
5. การตัดหลายรอบ
ชิ้นส่วนที่ยังเสียรูปสามารถตัดได้หลายรอบ ซึ่งยังปรับปรุงความหยาบผิวและลดการเสียรูปที่เกิดจากความเครียดของชิ้นส่วนแม่พิมพ์
6. ปรับการกลึงแผ่นแม่พิมพ์หลายโพรงให้เหมาะสม
สำหรับแผ่นแม่พิมพ์ความแม่นยำสูง การตัดครั้งแรกขจัดเศษโพรงทั้งหมด จากนั้นการย้ายตำแหน่งอัตโนมัติตัดเก็บรายละเอียดแต่ละโพรงตามลำดับ ให้แต่ละโพรงมีเวลาในการปลดปล่อยความเครียดภายใน วิธีนี้เหมาะกับเครื่องจักรที่มีการร้อยลวดอัตโนมัติ
7. ตั้งสะพานชั่วคราวหลายจุด
ชิ้นงานใหญ่ซับซ้อนควรมีสะพานชั่วคราวสองจุดขึ้นไปและจุดเริ่มต้นหลายจุด เขียนโปรแกรมเป็นรูปทรงเปิด: ตัดเส้นขอบก่อนและส่วนสะพานท้ายสุด
3. จุดจับยึดสำหรับวัสดุต่างกัน
- เหล็กและเหล็กกล้า แม่เหล็กจับชิ้นงานและป้องกันการเสียรูปได้ — เช่น จับด้านที่ตัดแล้วด้วยแม่เหล็กเมื่อการตัดไปครึ่งทาง
- สแตนเลส แม่เหล็กจับไม่ได้ มีเพียงฟิกซ์เจอร์เท่านั้นที่ใช้ได้ หากมีค่าเผื่อ เจาะรูแล้วตัด หากไม่มีค่าเผื่อ ตัดเป็นสองระยะ
- การตัดความแม่นยำสูง คำนวณค่าเผื่อและการเสียรูปการตัดล่วงหน้าและแบ่งการกลึงเป็นสอง สาม หรือมากกว่ารอบ
สรุป การเสียรูปทำให้ความแม่นยำแย่ลงเสมอ และวิธีการจับยึดและเส้นทางตัดเป็นทักษะพื้นฐานที่สุด การควบคุมกระบวนการทั้งหมดตั้งแต่การเตรียมวัสดุถึงการวางแผนกระบวนการเป็นหนทางพื้นฐานในการป้องกันการเสียรูป
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย