
Деформация заготовки во время резания проволочной ЭЭО — частая проблема, напрямую ухудшающая точность обработки, а в тяжёлых случаях дающая брак. Деформация тесно связана с напряжениями в материале, конструкцией заготовки, термообработкой, зажимом и траекторией резания. Предотвращение начинается с понимания механизма.
1. Причины деформации
1. Остаточные напряжения материала
Материалы содержат внутренние напряжения. Резание проволочной ЭЭО нарушает исходный баланс напряжений, и материал деформируется, чтобы его восстановить. Напряжения растут с прочностью и твёрдостью, поэтому чем твёрже материал, тем сильнее он деформируется. Деформация в пределах допуска незначительна; за его пределами размеры и форма явно нарушаются. 2. Конструкция заготовки
Узкие и длинные пуансоны и штампы деформируются легко, в зависимости от сложности формы и соотношения длины к ширине. Тонкостенные заготовки также склонны к деформации.
3. Комбинированные факторы
Проблемы материала, термообработки, конструктивного исполнения и планирования процесса, а также плохой зажим и выбор траектории резания — всё это позволяет внутренним напряжениям деформировать заготовку во время резания.
2. Семь мер предотвращения
1. Разумный технологический маршрут
Маршрут стали должен быть: резка → ковка → отжиг → черновая обработка → закалка с отпуском → шлифование → проволочная ЭЭО → слесарная доводка. Черновая обработка перед закалкой снимает большую часть припуска и рано удаляет брак, поэтому после закалки проволока снимает лишь небольшую часть, балансирующую напряжения. Улучшение процесса отпуска также снижает внутренние напряжения.
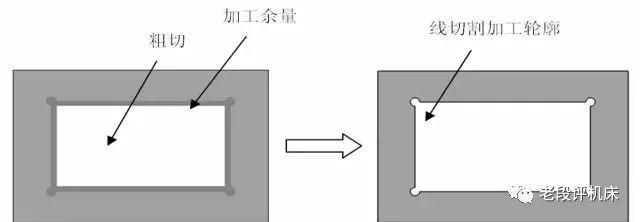
2. Черновой рез или разгрузочный рез перед резанием
Если деталь не была черново обработана перед закалкой, резание больших участков закалённого материала серьёзно нарушает баланс напряжений. Сначала вырежьте большую часть припуска или выполните разгрузочную траекторию. Большие полости штампов можно резать двумя основными проходами: первый с увеличенным смещением (0,1–0,2 мм на сторону) для снятия напряжений, второй со стандартным смещением.
3. Изготовление заправочного отверстия
Резка пуансона, начинающаяся снаружи материала, заставляет раскрытие разверзаться или закрываться под несбалансированным напряжением. Изготовление заправочного отверстия и резка как замкнутого контура заметно снижают деформацию.
4. Оптимизация траектории резания
Поместите начальную точку рядом с концом зажима и поставьте сегмент, отделяющий заготовку от зажима, в конец траектории. Плохая траектория оставляет финальные сегменты зависимыми от ненадёжного зажима.
5. Многопроходное резание
Детали, которые всё ещё деформируются, можно резать в несколько проходов, что также улучшает шероховатость поверхности и снижает деформацию деталей пресс-форм, вызванную напряжениями.
6. Оптимизация обработки многополостной плиты штампа
Для высокоточных плит штампов первый рез удаляет весь выпадающий материал полостей, затем автоматическое перемещение подрезает каждую полость по очереди, давая каждой полости время снять внутренние напряжения. Метод подходит для станков с автоматической заправкой.
7. Установка нескольких временных перемычек
Крупные сложные заготовки должны иметь две или более временных перемычек и несколько начальных точек, программируемые как открытая форма: сначала режьте контур, а участки перемычек — последними.
3. Ключевые моменты зажима для разных материалов
- Железо и сталь: магниты могут удерживать заготовку и предотвращать деформацию — например, удерживайте уже прорезанную сторону магнитом, когда рез наполовину завершён.
- Нержавеющая сталь: магниты не могут её удержать; работают только приспособления. При наличии припуска просверлите отверстие и режьте; без припуска режьте в два этапа.
- Высокоточное резание: заранее рассчитайте припуск и деформацию резания и разделите обработку на два, три или более проходов.
Резюме: Деформация всегда ухудшает точность, а способ зажима и траектория резания — самые базовые навыки. Контроль всего процесса от подготовки материала до планирования процесса — фундаментальный способ предотвратить деформацию.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж