
ลวดขาดขัดจังหวะการผลิตและสิ้นเปลืองทั้งลวดและเวลา ในกรณีส่วนใหญ่สาเหตุเป็นเชิงกล ไม่ใช่น้ำยา การตรวจสอบสามจุดนี้ก่อนช่วยแก้กรณีส่วนใหญ่ได้
1. การสึกของบล็อกนำไฟฟ้า ลวดวิ่งเสียดสีกับบล็อกนำไฟฟ้าเป็นเวลาหลายชั่วโมง ค่อยๆ ตัดเป็นร่อง เมื่อร่องลึกเกินไป จะรบกวนช่องว่างการปล่อยประจุและสุดท้ายฉีกลวด เก็บบล็อกให้เรียบและเปลี่ยนก่อนที่ร่องจะลึก
2. การเยื้องศูนย์ของม้วนลวด การเยื้องศูนย์ในแนวรัศมีของม้วนลวดเปลี่ยนความตึงลวดระหว่างการตัดและอาจทำให้เกิดการพับซ้อน ซึ่งนำไปสู่การขาด ตรวจสอบความแม่นยำของม้วนเป็นระยะและปรับแก้ รวมทั้งเว้นลวดไว้ 5–10 มม. ที่ปลายแต่ละด้านของม้วนเพื่อให้ความตึงไม่พุ่งสูงที่การสลับทิศทาง
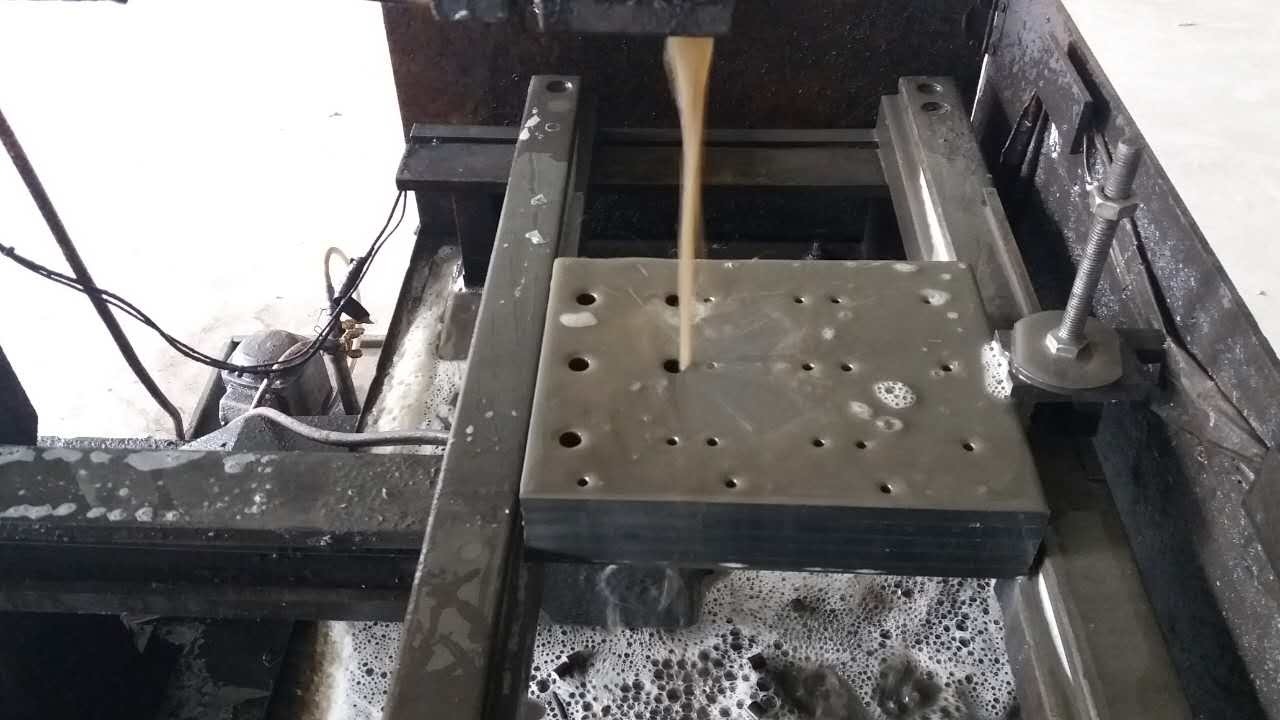
3. การพันและการตั้งค่าความตึง การพันที่ถูกต้องและความตึงที่เหมาะสมเป็นสิ่งจำเป็น ประสบการณ์แสดงว่าความตึงลวดประมาณ 12–15 นิวตันทำงานได้ดีกับเครื่องส่วนใหญ่ โดยความเร็วลวดคงต่ำกว่า 10 ม./วินาที ความเร็วลวดสูงเกินไปทำให้สั่นสะเทือนและไม่เสถียร ความเร็วต่ำเกินไปเพิ่มการสึก — ทั้งสองอย่างทำให้ลวดขาดได้
หากยังขาดต่อเนื่องหลังตรวจสอบเหล่านี้ ให้ตรวจสอบล้อนำลวดและแบริ่งว่าสึกหรือไม่ ยืนยันว่าสวิตช์จำกัดการสลับทิศทางตัดกำลังความถี่สูงเมื่อเปลี่ยนทิศทาง และแน่ใจว่าม้วนไม่วิ่งเกินช่วงที่การสลับทิศทาง
เมื่อใช้อย่างถูกต้อง เครื่องที่บำรุงรักษาอย่างดีพร้อมการตั้งค่าความตึงที่เหมาะสมจะทำงานได้เป็นเวลานานโดยไม่ขาด — ให้คุณโฟกัสที่งาน ไม่ใช่ที่เครื่องจักร
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย