
Đứt dây làm gián đoạn sản xuất và lãng phí cả dây lẫn thời gian. Trong hầu hết các trường hợp, nguyên nhân là cơ khí, không phải dung dịch. Kiểm tra ba khu vực này trước sẽ giải quyết được phần lớn các trường hợp.
1. Mài mòn khối tiếp điện. Dây chạy cọ vào khối tiếp điện trong nhiều giờ, dần dần cắt tạo ra một rãnh. Khi rãnh trở nên quá sâu, nó làm xáo trộn khe phóng điện và cuối cùng làm đứt dây. Giữ khối tiếp điện mịn và thay thế trước khi rãnh sâu thêm.
2. Độ đảo cuộn dây (cuộn quấn). Độ đảo hướng tâm của cuộn dây làm thay đổi lực căng dây trong quá trình cắt và có thể gây các vòng chồng lên nhau, dẫn đến đứt dây. Kiểm tra độ chính xác của cuộn dây định kỳ và điều chỉnh nó. Đồng thời để lại 5–10mm dây ở mỗi đầu cuộn để lực căng không tăng vọt khi đảo chiều.
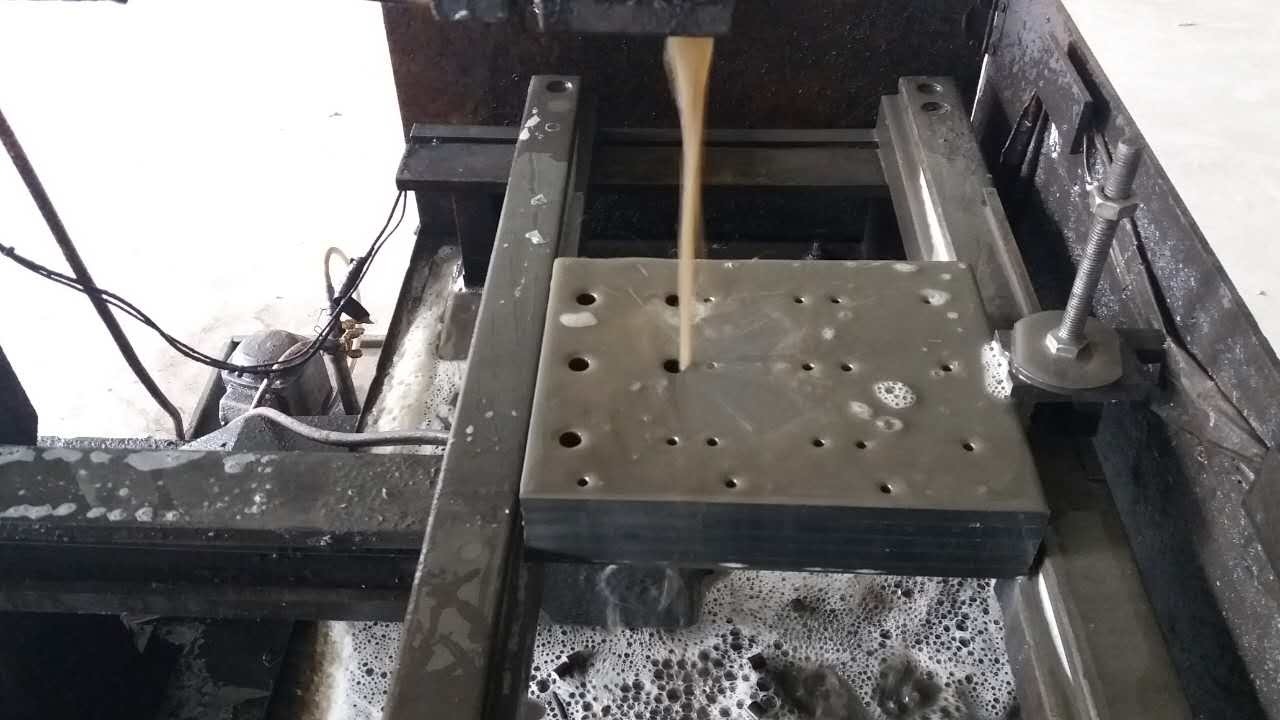
3. Cài đặt quấn dây và lực căng. Quấn dây đúng cách và lực căng phù hợp là điều thiết yếu. Kinh nghiệm cho thấy lực căng dây khoảng 12–15N hoạt động tốt cho hầu hết các máy, với tốc độ dây giữ dưới 10m/s. Tốc độ dây quá cao gây rung và mất ổn định; tốc độ quá thấp làm tăng mài mòn — cả hai đều có thể làm đứt dây.
Nếu đứt dây vẫn tiếp diễn sau khi kiểm tra những điểm này, hãy kiểm tra bánh xe dẫn hướng và vòng bi xem có mài mòn không, xác nhận công tắc hành trình đảo chiều cắt nguồn cao tần khi đổi hướng và đảm bảo cuộn dây không chạy vượt quá hành trình khi đảo chiều.
Khi được sử dụng đúng cách, một máy được bảo trì tốt với cài đặt lực căng hợp lý sẽ chạy trong thời gian dài mà không bị đứt dây — giúp bạn tập trung vào công việc, không phải vào máy.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh