
断丝会中断生产、浪费丝材与时间。多数情况下,原因在机械环节而非工作液。先检查以下三处,可以解决大部分断丝问题。
一、导电块磨损。 钼丝长时间在导电块上高速运行,会逐渐磨出沟痕。沟痕过深会破坏放电间隙,最终拉断钼丝。请保持导电块表面平整,沟痕加深前及时更换。
二、运丝筒跳动。 运丝筒的径向跳动会使切割过程中钼丝张力不断变化,容易引起叠丝进而断丝。请定期检测运丝筒精度并调正;同时运丝筒两端应预留 5–10mm 钼丝,避免换向时张力骤增挣断钼丝。
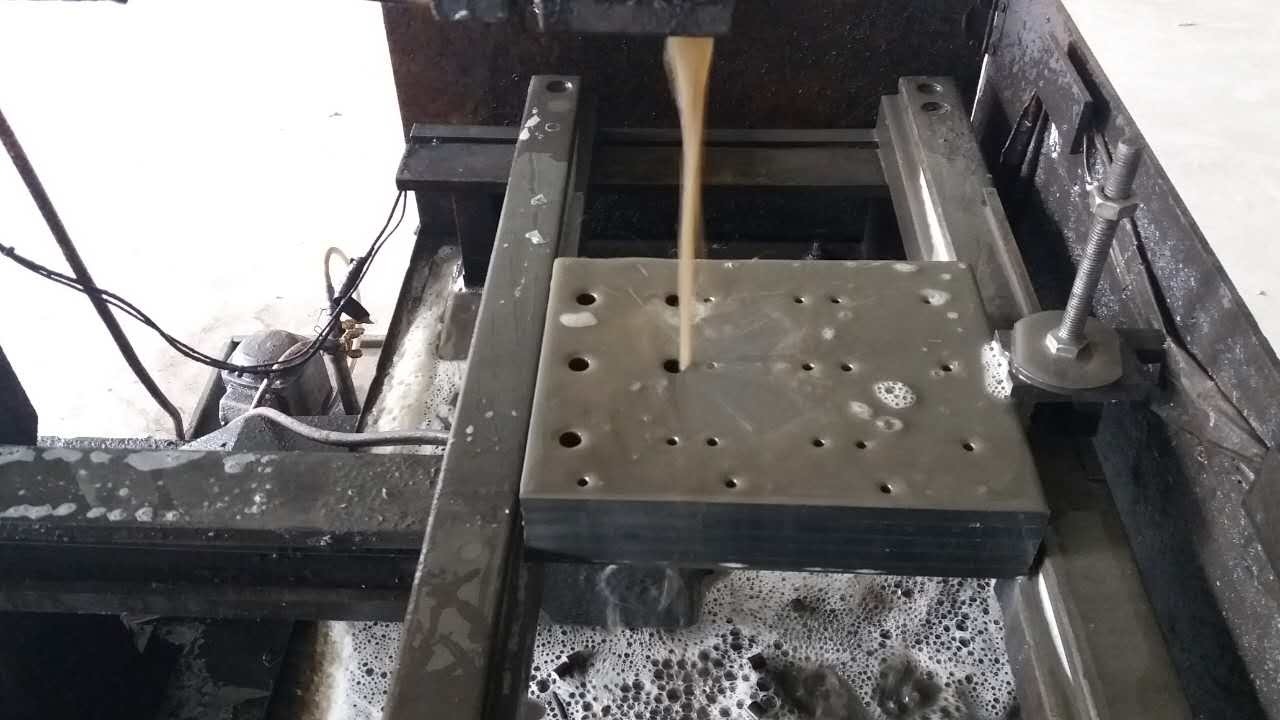
三、缠绕与张力设置。 正确缠绕与合适张力至关重要。经验表明,钼丝张力约 12–15N 适合多数机床,走丝速度宜低于 10m/s。走丝过快会引起抖动、破坏稳定性;过慢则损耗加大——两者都易断丝。
若以上检查后仍频繁断丝,请继续检查导轮与轴承是否磨损、换向时行程开关是否正确切断高频电源,并确认运丝筒换向时不越程冲坏传动件。
机床保养到位、张力设置合理,线切割即可长时间稳定运行——把注意力留给工件,而不是机器。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队