
 Pameran 2026-08-28
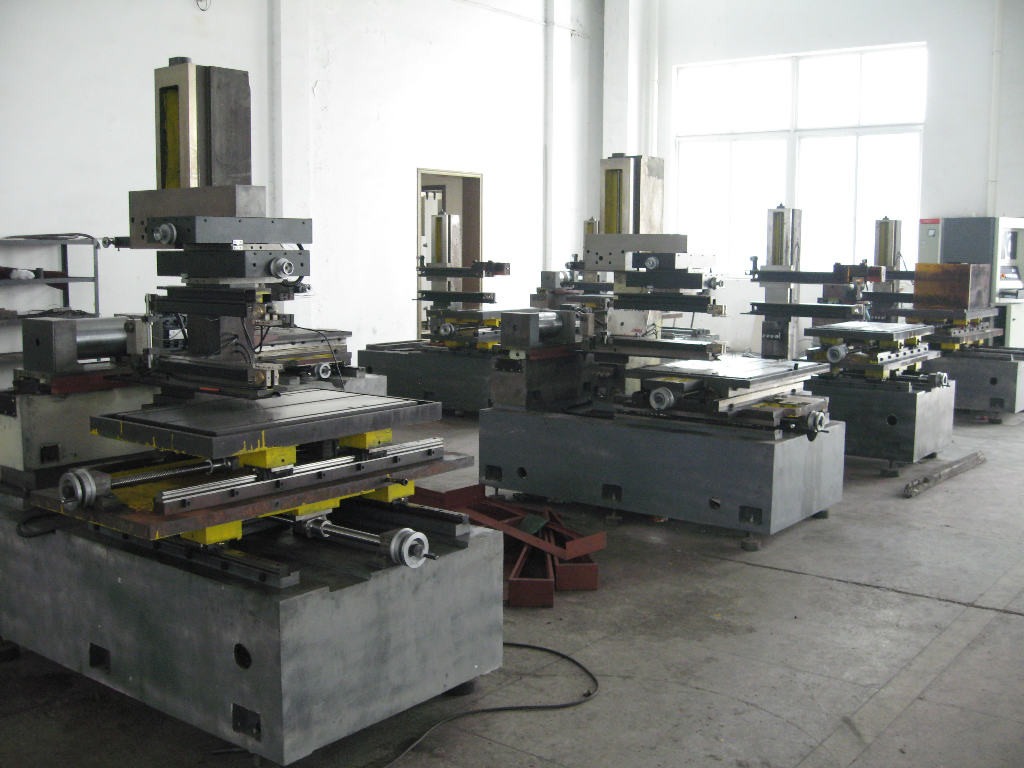
JIELUME Hadir di Pameran Pengerjaan Logam 2026
JIELUME memamerkan seri cairan EDM kawat dan kawat molibdenum pada pameran pengerjaan logam 2026 di Jinan.
 Artikel Teknis 2026-08-16
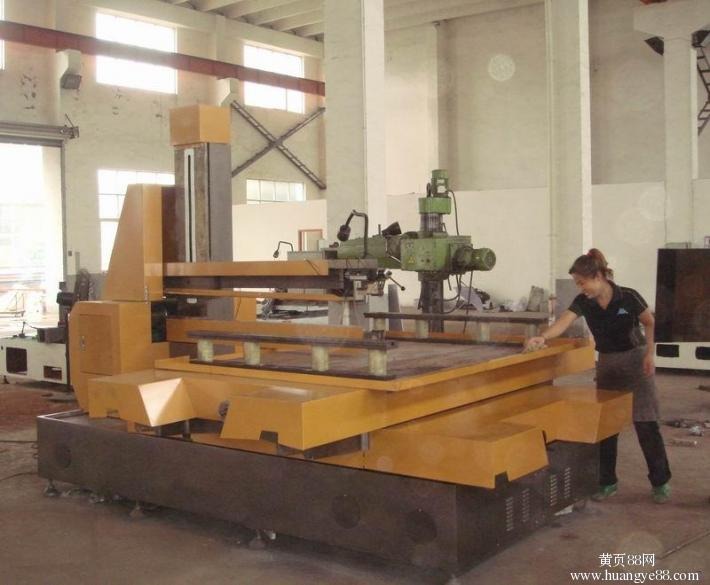
Metode Penyelarasan pada EDM Kawat: Dari Dial Indikator hingga Metode Percikan
Penyelarasan benda kerja menentukan akurasi posisi dan kualitas komponen pada pemotongan EDM kawat. Artikel ini membahas enam metode penyelarasan — dial indikator, garis goresan, templat kertas, percikan api, lubang perkakas, dan resistansi multimeter — serta cara menyetel benda kerja yang dijepit dengan alat ukur mikrometer.
 Artikel Teknis 2026-08-01
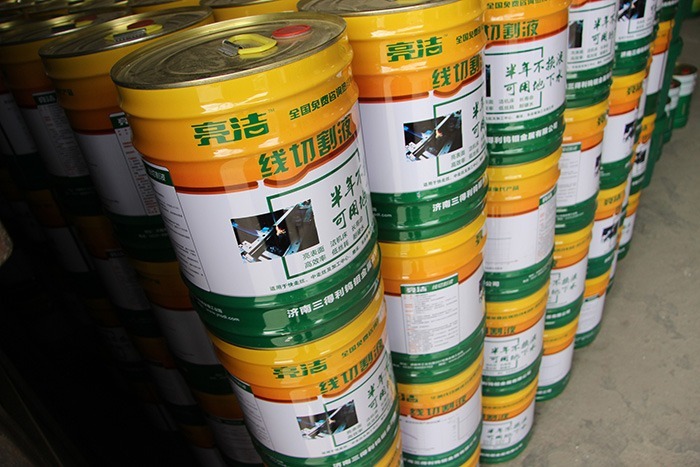
Memotong Aluminium pada EDM Kawat: Parameter, Praktik, dan Penahanan Komponen
Aluminium terkenal sulit dikerjakan pada EDM kawat — bahan ini mengikis blok konduktif, memutuskan kawat, dan komponen jadi dapat jatuh lalu memutuskan kawat molibdenum. Artikel ini membahas pengaturan parameter pulsa, trik spons pada lengan pemandu kawat atas, pengenceran cairan dielektrik, dan lima cara menjaga komponen agar tidak jatuh.
 Artikel Teknis 2026-07-17
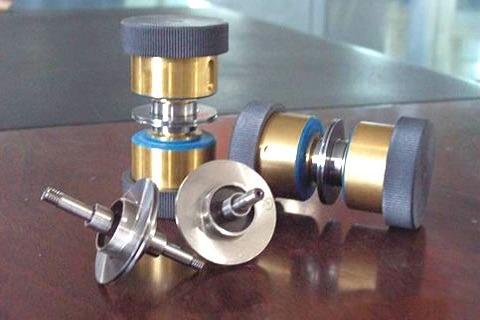
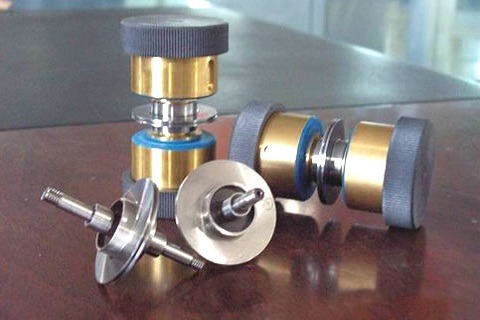
Cara Memilih Bantalan untuk EDM Kawat: Tiga Titik Verifikasi
Kualitas bantalan secara langsung memengaruhi run-out kawat dan umur mesin, tetapi bantalan impor palsu banyak beredar di pasaran. Artikel ini menjelaskan tiga pemeriksaan — warna, kemasan, dan tanda stempel — untuk membantu pembeli menghindari barang palsu.
 Artikel Teknis 2026-07-02
Kerusakan Rem pada EDM Kawat: Prinsip, Penyebab, dan Langkah Perbaikan
Gulungan kawat yang tidak dapat direm memaksa operator menghentikan gulungan kawat hanya saat pembalikan — situasi yang berbahaya. Artikel ini menjelaskan cara kerja rem gulungan pada HS-WEDM, dua penyebab utama kegagalannya, serta langkah pemecahan masalah dari tidak ada pengereman sama sekali hingga pengereman tidak sempurna.
 Artikel Teknis 2026-06-17
CAD dan Pemrograman EDM Kawat: Kode G, Jalur Perkakas, dan Konversi Gambar
Penggambaran CAD dan pemrograman adalah fondasi pekerjaan EDM kawat. Artikel ini membahas kode G umum dan struktur program, prinsip penataan jalur perkakas, konversi gambar menjadi gambar potong di CAD dan CAXA, serta tips pemrograman untuk entri yang bersih, pengendalian distorsi, dan dimensi konsisten pada komponen tebal.
 Artikel Teknis 2026-06-02
Memotong Besi Cor pada EDM Kawat: Kesulitan dan Solusi Praktis
Besi cor sulit dikerjakan pada EDM kawat karena proses pengecoran meninggalkan kotoran dan porositas gas yang menyebabkan korsleting, penarikan berulang, dan bahkan kegagalan total. Artikel ini menjelaskan cara membedakan porositas dari inklusi non-konduktif, menyesuaikan parameter kelistrikan, dan menetapkan ekspektasi sebelum menerima pekerjaan.
 Artikel Teknis 2026-05-18
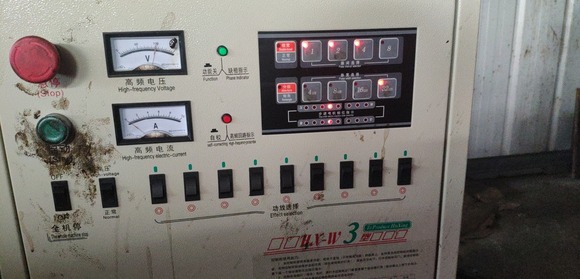
Analisis Kerusakan Rangkaian EDM Kawat: Empat Metode, Sekring Putus, dan Kerusakan Penggerak
Pemecahan masalah kerusakan rangkaian EDM kawat memerlukan pendekatan sistematis. Artikel ini menyajikan empat metode analisis — bagi-dan-taklukkan, penalaran terbalik, simulasi rangkaian, dan penggantian suku cadang — serta lima titik pemeriksaan untuk sekring yang berulang kali putus dan kerusakan penggerak frekuensi variabel yang umum beserta solusinya.
 Artikel Teknis 2026-05-03
EDM Kawat Sering Trip pada Cuaca Lembap: Tiga Perbaikan Terarah
Selama musim hujan, cuaca basah, atau hujan berkepanjangan, mesin EDM kawat sering membuat pemutus arus trip. Akar penyebabnya adalah kondensasi pada kabinet listrik dan kabel yang terbuka memicu korsleting. Artikel ini menawarkan tiga solusi terarah: pengeringan dengan udara panas, penyerap kelembapan, dan peningkatan penyegelan kabinet.
 Artikel Teknis 2026-04-18
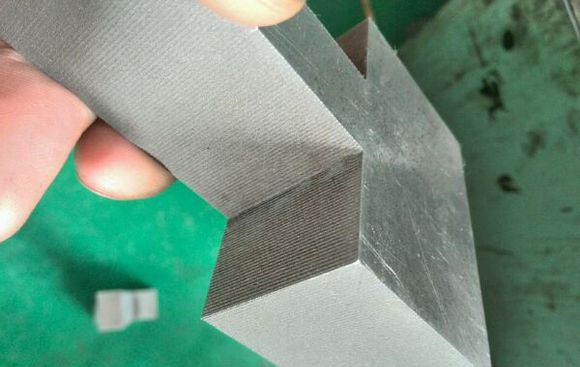
Perhitungan Kompensasi dan Offset pada EDM Kawat: Dari Rumus Dasar hingga Pemesinan Die
Offset pada EDM kawat memperhitungkan jari-jari kawat molibdenum ditambah celah pelepasan. Panduan ini mencakup rumus dasar, arah offset dalam/luar, contoh pemesinan die, pengaturan multi-lintasan, dan kompensasi skim potong manual untuk HS-WEDM.
 Artikel Teknis 2026-04-03
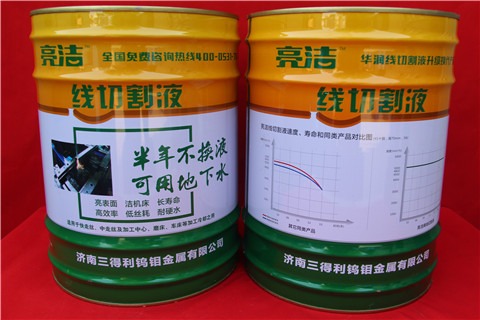
Memotong Aluminium pada EDM Kawat: Penyebab dan Perbaikan Keausan Blok Konduktif
Memotong aluminium membuat blok konduktif cepat aus dan membentuk alur dalam yang menjepit dan memutuskan kawat. Penyebabnya adalah butiran alumina dan erosi percikan; perbaikannya meliputi penyetelan parameter pulsa, pengelolaan cairan kerja, teknik pengoperasian, dan perangkat khusus pemotongan aluminium.
 Artikel Teknis 2026-03-19
Masalah Pembilasan EDM Kawat: Fokus Semprotan Buruk, Tekanan Rendah, dan Pemasangan Tangki Filter
Pembilasan yang buruk pada EDM kawat menyebabkan bekas pembalikan dan goresan air gelap-terang. Panduan ini mencakup cara melacak semprotan yang tidak tepat sasaran, tekanan rendah dan aliran lemah, serta langkah pemasangan tangki filter yang menjaga sistem pembilasan tetap stabil.
 Artikel Teknis 2026-03-04
Memotong Tembaga pada EDM Kawat: Panduan Pemesinan untuk Tembaga Merah dan Kuningan
Tembaga merah itu lunak, lengket, dan sangat konduktif, sehingga rentan kawat putus, korsleting, dan pemotongan lambat; kuningan lebih mudah tetapi memerlukan pembilasan serpihan yang cermat. Panduan ini mencakup pengaturan pulsa, pemilihan cairan dielektrik, arah penjepitan, dan tips pembilasan untuk keduanya.
 Artikel Teknis 2026-02-17
Pembersihan Sudut pada EDM Kawat: Prinsip, Pengaturan, dan Pemesinan Potongan Miring
Kelambatan kawat (wire lag) pada EDM kawat membulatkan sudut lubang persegi dan meninggalkan tonjolan di dalam lubang bulat. Pembersihan sudut menghentikan meja di sudut sehingga kawat dapat mengejar; panduan ini menjelaskan pengaturannya, over-cut, dan pemesinan jalur miring untuk fitur kompleks.
 Artikel Teknis 2026-02-02
Dasar-Dasar EDM Kawat: Prinsip, Struktur Mesin, dan Keunggulan Utama
EDM kawat menggunakan elektroda kawat tipis dan pelepasan percikan berdenyut untuk mengikis logam menjadi bentuk. Panduan pemula ini mencakup prinsip kerja, komponen mesin, tiga kelas mesin, mengapa kawat molibdenum menjadi elektroda pilihan, dan delapan keunggulan utama.
 Artikel Teknis 2026-01-18
Meningkatkan Efisiensi EDM Kawat: Tolok Ukur, Batas Perangkat Keras, dan Tujuh Langkah Praktis
Efisiensi pemotongan menggerakkan biaya EDM kawat. Panduan ini memberi tolok ukur produktivitas HS-, MS-, dan LS-WEDM, menjelaskan penyebab perangkat keras dari perlambatan (kerusakan kelistrikan, isolasi buruk, kabel menua) dan mencantumkan tujuh langkah praktis untuk menaikkan kecepatan pemotongan.
 Artikel Teknis 2026-01-03
Kebocoran Listrik pada EDM Kawat: Tujuh Penyebab dan Cara Memperbaikinya
Mesin EDM kawat menggabungkan listrik dan air, sehingga kebocoran adalah bahaya keselamatan langsung. Panduan ini mencakup tujuh penyebab kerangka mesin bertegangan — pentanahan, suplai listrik utama, transformator, lilitan, air masuk ke pompa, korsleting kotoran, dan kapasitor rem — serta pemeriksaan kebocoran motor stepper ketika threading membakar kawat hingga merah.
 Artikel Teknis 2025-12-19
Tombol Berhenti Darurat EDM Kawat: Memeriksa Sakelar dan Relai
Tombol berhenti darurat adalah perangkat keselamatan utama pada mesin EDM kawat. Tombol yang tidak berfungsi, atau mesin yang trip dengan sendirinya, biasanya menunjuk ke sakelar berhenti atau relai di dalam kabinet kontrol. Panduan ini mencakup pemeriksaan multimeter dan penggantiannya.
 Artikel Teknis 2025-12-04
Bekas Titik Masuk pada EDM Kawat: Penyebab dan Solusi
Bekas, alur, atau tonjolan di titik masuk pemotongan EDM kawat itu umum dan tidak dapat dihilangkan sepenuhnya — tetapi dapat diminimalkan. Artikel ini mencakup tiga penyebab utama — backlash sumbu XY, deformasi material, dan rasio cairan — serta perbaikan praktis seperti lintasan multi-potong dan pembersihan sudut.
 Berita Perusahaan 2025-11-19
Pembaruan Kemasan dan Logistik Ekspor
Standardisasi kemasan ekspor dan pembaruan dokumen pengiriman untuk pengiriman internasional yang lebih lancar.
 Artikel Teknis 2025-11-04
Mencegah Komponen Potong Jatuh dan Memutuskan Kawat: Enam Metode Praktis
Ketika komponen besar atau slug jatuh di akhir pemotongan, sering kali kawat molibdenum putus — kerugian yang umum dan mahal. Enam metode praktis ini — magnet, klem, kelonggaran terprogram, penyangga kawat, dan lainnya — cocok untuk material berbeda dan pekerjaan shift malam tanpa pengawasan.
 Artikel Teknis 2025-10-20
Perlindungan Antibeku dan Karat pada Cairan Kerja EDM Kawat
Pendingin mesin tidak hanya mencegah pembekuan — ia melindungi sistem logam campuran dari korosi dan karat, prinsip yang sama yang diandalkan cairan pengerjaan logam. Artikel ini menjelaskan cara kerja inhibitor korosi dan bagaimana penerapannya pada cairan kerja EDM kawat.
 Artikel Teknis 2025-10-05
Apa Isi Cairan EDM Kawat? Perincian berdasarkan Jenis
Cairan EDM kawat hadir dalam banyak variasi dengan formulasi berbeda. Berdasarkan komposisinya, cairan terbagi menjadi tiga jenis — oli murni, emulsi (tersabunkan), dan sintetis berbasis air. Artikel ini menjelaskan komposisi, metode pengenceran, dan penggunaan terbaik untuk setiap jenis.
 Artikel Teknis 2025-09-20
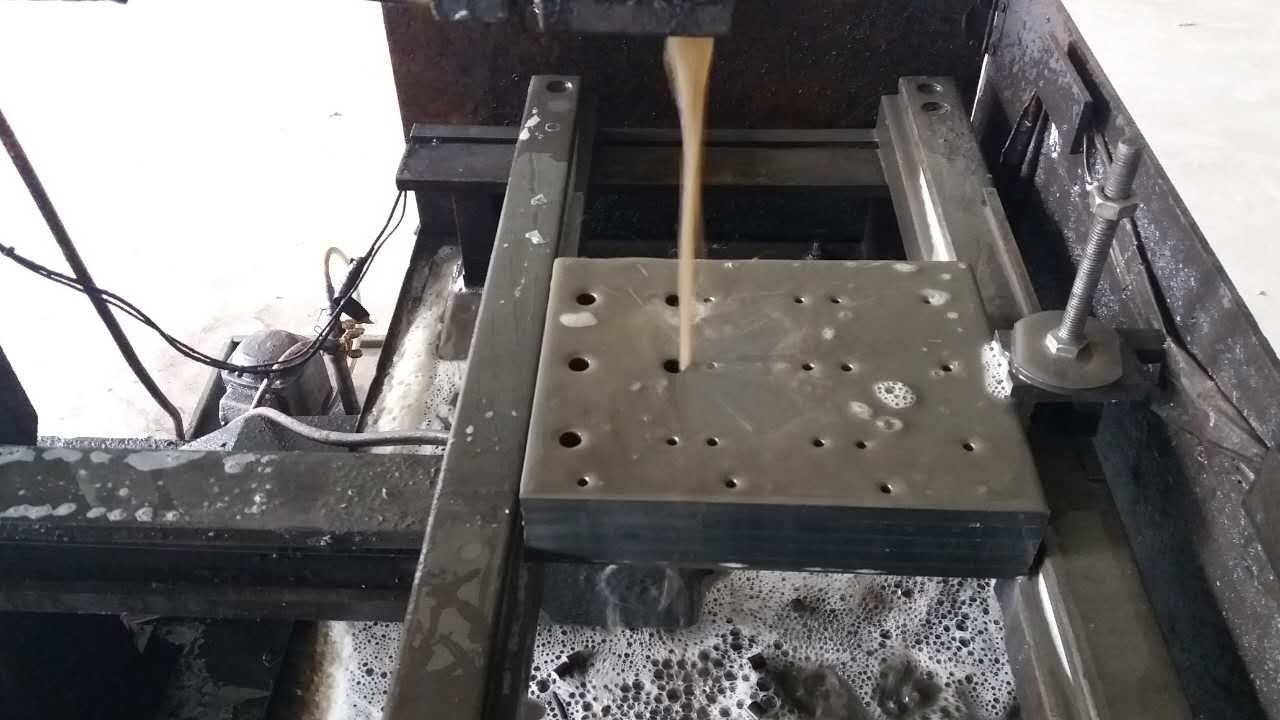
Busa Berlebihan pada Cairan Kerja EDM Kawat: Empat Penyebab dan Solusinya
Sedikit busa pada cairan EDM kawat berbasis air adalah hal normal; busa yang banyak di meja kerja dan tangki menandakan adanya masalah operasional atau peralatan. Artikel ini membahas empat penyebab utama — level cairan rendah, aliran berlebihan, sudut nosel dan konsentrasi lemah — serta cara mengatasinya.
 Artikel Teknis 2025-09-05
Apakah Cairan EDM Kawat Berbasis Air Anda Tahan Terhadap Air Sadah?
Mencampur cairan EDM kawat biasa dengan air tanah yang sadah menyebabkan pemisahan, perubahan warna, pemotongan lebih lambat, dan umur pakai lebih pendek, karena ion kalsium dan magnesium bereaksi dengan cairan membentuk flokulan. Artikel ini menjelaskan mekanismenya dan cara memilih cairan yang tahan terhadap air sadah.
 Artikel Teknis 2025-08-21
Seberapa Sering Anda Harus Mengganti Cairan Dielektrik EDM Kawat?
Tidak ada satu jawaban pun untuk seberapa sering cairan dielektrik EDM kawat harus diganti — hal ini bergantung pada jenis cairan, material benda kerja, akurasi yang dibutuhkan, dan ketebalan benda kerja. Panduan ini memberikan siklus penggantian praktis untuk dielektrik berbasis oli dan berbasis air, serta tanda-tanda utama bahwa sudah waktunya mengganti.
 Artikel Teknis 2025-08-06
Apakah Cairan EDM Kawat Berbasis Air Menyebabkan Karat? Penyebab dan Penggunaan yang Benar
Perlindungan karat adalah fungsi dasar dari setiap cairan kerja — cairan EDM kawat berbasis air yang asli tidak akan membuat mesin atau benda kerja berkarat dengan sendirinya. Karat hampir selalu berasal dari kebiasaan pengoperasian: membilas meja dengan air biasa, mencampur secara perkiraan, atau menyalakan pompa sebelum konsentrat larut. Artikel ini membahas penyebab dan cara mencampur serta membersihkan yang benar.
 Artikel Teknis 2025-07-22
Cara Memilih Cairan Kerja EDM Kawat yang Tepat: Jenis, Kinerja, dan Pemilihan
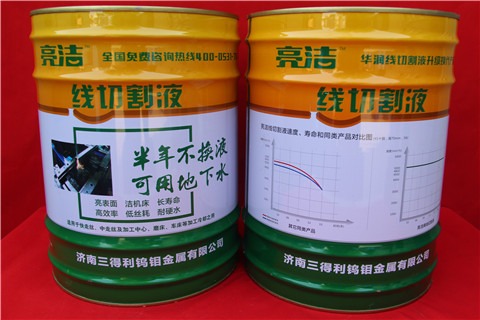
Panduan praktis untuk pemilihan cairan dielektrik EDM kawat, membandingkan jenis oli murni, emulsi, semi-sintetik dan sintetik serta cara menyesuaikannya dengan kebutuhan pemesinan.
 Artikel Teknis 2025-07-07
Cairan EDM Kawat vs. Cairan Pemotong Konvensional: Komposisi, Kinerja, dan Batas Aplikasi
Cairan EDM kawat dan cairan pemotong biasa adalah produk yang pada dasarnya berbeda. Cairan EDM membawa aditif pendorong lucutan dan harus memenuhi persyaratan dielektrik; cairan pemotong tidak. Artikel ini menjelaskan perbedaan dan batas aplikasinya.
 Artikel Teknis 2025-06-22
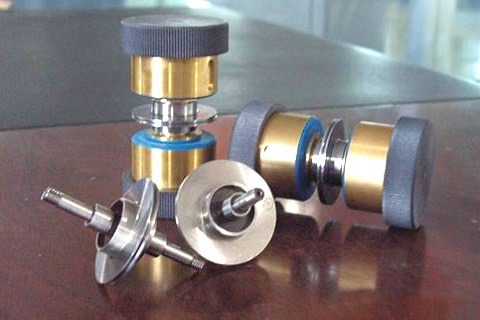
Perawatan Nosel Safir (Mata Pemandu): Fungsi, Umur Pakai, dan Perbaikan Nosel Tersumbat untuk MS-WEDM
Nosel safir (mata pemandu) adalah komponen aus pemandu kawat yang penting pada mesin MS-WEDM. Nosel ini mengurangi getaran kawat dan meningkatkan akurasi serta hasil akhir, tetapi cepat aus dan perlu penggantian berkala. Artikel ini membahas fungsinya, umur pakainya, dan cara membersihkan nosel yang tersumbat.
 Artikel Teknis 2025-06-07
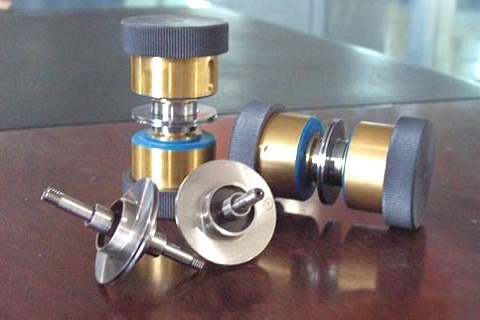
Pemasangan dan Perawatan Roda Pemandu: Panduan Lengkap untuk EDM Kawat
Roda pemandu adalah komponen inti dari sistem pengumpanan kawat. Kondisinya secara langsung mempengaruhi kualitas pemesinan, umur kawat, dan bahkan kendurnya kawat pada satu sisi. Artikel ini membahas efek getaran roda pemandu, langkah perakitan dan pembongkaran, pengaturan celah aksial, dan perawatan harian.
 Berita Industri 2025-05-23
Apakah Bekerja dengan EDM Kawat Aman? Risiko Kesehatan dan Tindakan Perlindungan
Dibandingkan dengan pekerjaan pengelasan atau elektronik ruang bersih, bahaya EDM kawat relatif kecil, dengan risiko utama berasal dari cairan berbasis oli yang mengiritasi kulit. Artikel ini membahas sumber risiko serta perlindungan praktis untuk kulit, mata, dan saluran pernapasan.
 Artikel Teknis 2025-05-08
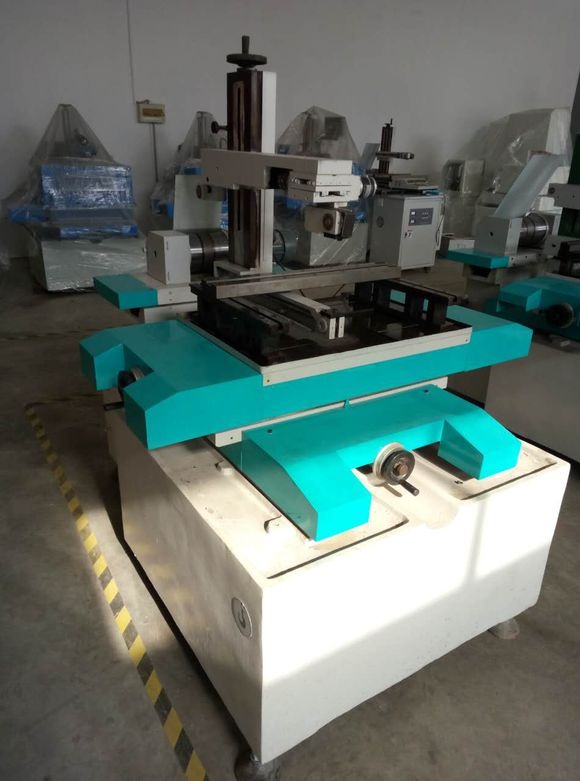
Catu Daya Frekuensi Tinggi EDM Kawat dan Parameter Kelistrikan: Panduan Penyetelan Lengkap
Catu daya frekuensi tinggi menghasilkan tegangan pulsa yang menggerakkan lucutan pada EDM kawat. Menyetel tegangan, arus, lebar pulsa, dan interval pulsa dengan benar secara langsung mempengaruhi kecepatan pemotongan, kualitas permukaan, dan tingkat kawat putus. Panduan ini mencakup prinsip penyetelan, pemilihan parameter berdasarkan tinggi benda kerja, dan pemeriksaan kerusakan yang umum.
 Artikel Teknis 2025-04-08
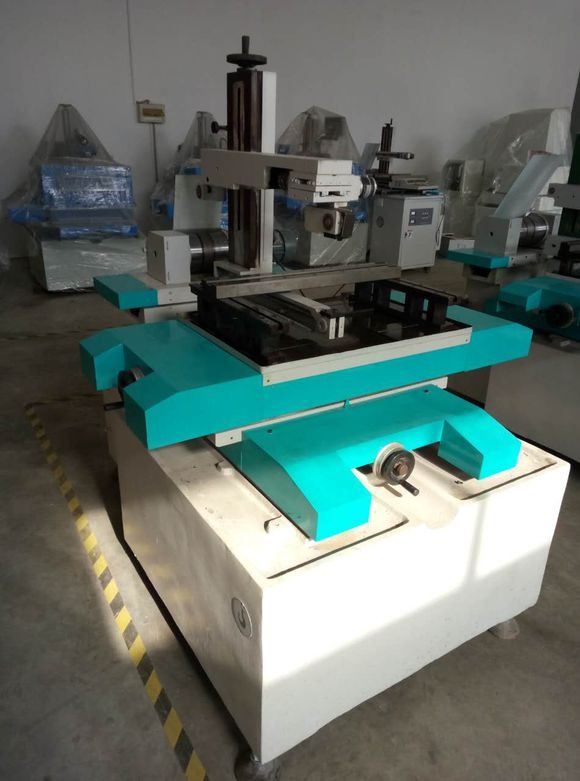
Penggantian dan Perawatan Ulir Cacing (Lead Screw): Panduan Lengkap untuk EDM Kawat
Ulir cacing adalah komponen transmisi kunci yang menjamin akurasi EDM kawat. Keausan parah menyebabkan masalah seperti lubang elips. Artikel ini membahas kondisi penggantian, pemilihan berdasarkan merek, jarak ulir dan kelas akurasi, prosedur penggantian langkah demi langkah, serta perawatan harian.
 Artikel Teknis 2025-03-24
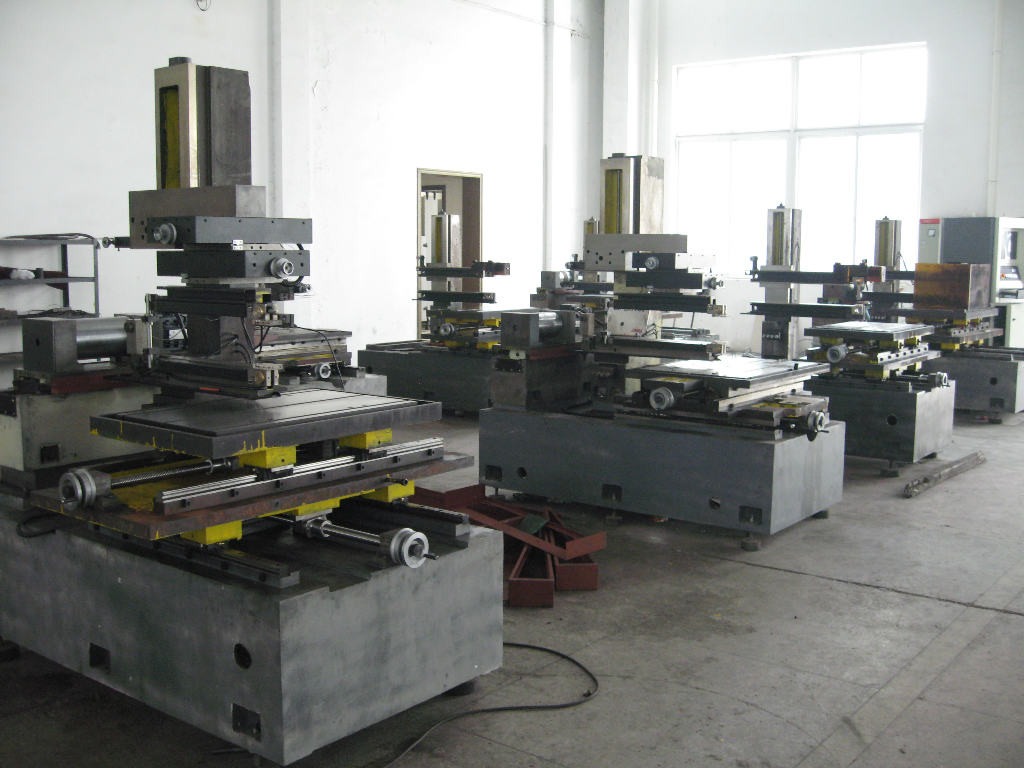
Kawat Kendur pada Satu Sisi: Penyebab dan Urutan Pemecahan Masalah Langkah demi Langkah
Kawat kendur pada satu sisi, ketika kawat molibdenum kencang di satu sisi dan kendur di sisi lain, biasanya disebabkan oleh gulungan kawat yang tidak tegak lurus terhadap rakitan roda pemandu. Artikel ini mencantumkan tujuh titik pemeriksaan secara berurutan serta pemeriksaan tambahan yang khusus untuk mesin MS-WEDM.
 Berita Perusahaan 2025-03-09
Penerimaan Mesin EDM Kawat: Tujuh Pemeriksaan Sebelum Penandatanganan
Periksa mesin EDM kawat di lokasi sebelum menerima pengiriman. Tujuh pemeriksaan yang mencakup bagian, parameter, akurasi, gerakan, dan pemotongan uji — plus catatan yang ditandatangani — melindungi pembeli dari perselisihan presisi di kemudian hari.
 Artikel Teknis 2025-02-22
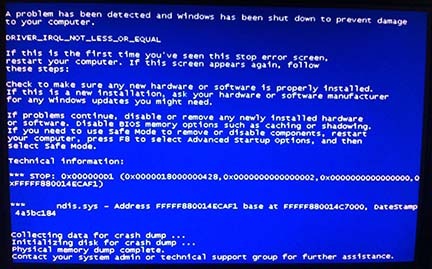
Komputer EDM Kawat Macet: Delapan Penyebab Umum dan Solusinya
Komputer kontrol EDM kawat semakin sering macet seiring naiknya suhu dan kelembapan. Sebagian besar disebabkan oleh panas berlebih, lembap, debu, atau perangkat keras yang longgar. Delapan pemeriksaan ini mengembalikan operasi normal dengan cepat.
 Artikel Teknis 2025-02-07
Perawatan Mesin EDM Kawat: Pelumasan, Pemeriksaan, dan Perawatan Terjadwal
Mesin EDM kawat adalah peralatan presisi yang hanya tetap akurat dengan perawatan sistematis. Panduan ini mencakup aturan pengoperasian, jadwal pelumasan, pemeriksaan mingguan hingga triwulanan, dan area keausan utama.
 Artikel Teknis 2025-01-23
Melindungi Mesin EDM Kawat dari Kelembapan: Tujuh Tindakan Praktis
Mesin EDM kawat menggabungkan listrik dan air, sehingga kelembapan adalah bahaya nyata. Kelembapan mempercepat penuaan isolasi dan dapat menyebabkan kebocoran, korsleting, dan kegagalan kelistrikan. Tujuh tindakan ini menjaga mesin tetap aman di musim lembap.
 Artikel Teknis 2025-01-08
Suara Abnormal Mesin EDM Kawat: Lima Sumber Umum dan Solusinya
Mesin EDM kawat berjalan berjam-jam tanpa henti, sehingga suara yang tidak biasa biasanya menandakan kerusakan yang sedang berkembang. Lima sumber ini — kopling, gulungan kawat, sabuk atau roda gigi, penggerak, dan motor umpan — mencakup sebagian besar kasus.
 Artikel Teknis 2024-12-24
Dasar-Dasar EDM Kawat: Urutan Pengoperasian, Pembatas Perjalanan, dan Penanganan Kawat Putus
Baru mengenal EDM kawat? Dasar-dasar ini mencakup urutan pengoperasian lima langkah, cara kerja pembatas perjalanan dan penggantian kawat, penyambungan ulang setelah putus, serta penyebab kawat putus di tingkat sistem.
 Artikel Teknis 2024-12-09
Getaran Mesin EDM Kawat: Memeriksa Lingkungan dan Mesin
Getaran pada mesin EDM kawat menurunkan akurasi dan hasil akhir permukaan. Periksa lingkungan sekitar terlebih dahulu — sumber getaran di dekatnya dan perataan — kemudian periksa bantalan, kopling, motor, dan ulir cacing.
 Artikel Teknis 2024-11-24
Menghitung Kelonggaran Pemesinan pada EDM Kawat: Tiga Metode yang Dijelaskan
Kelonggaran pemesinan secara langsung mempengaruhi akurasi dimensi pada EDM kawat. Artikel ini membandingkan metode koreksi tabel, estimasi empiris, dan perhitungan analitis, serta menjelaskan cara membagi kelonggaran total dan per operasi.
 Berita Industri 2024-11-09
Mesin EDM Kawat: Adopsi Global dan Tren Pasar
EDM kawat telah menjadi andalan pemesinan logam di seluruh dunia. Artikel ini menelusuri asal-usul teknologi ini, kebangkitan EDM kawat kecepatan sedang, dan konsolidasi industri yang membentuk kembali pasar, membantu pembeli membuat keputusan peralatan yang lebih tepat.
 Berita Perusahaan 2024-10-25
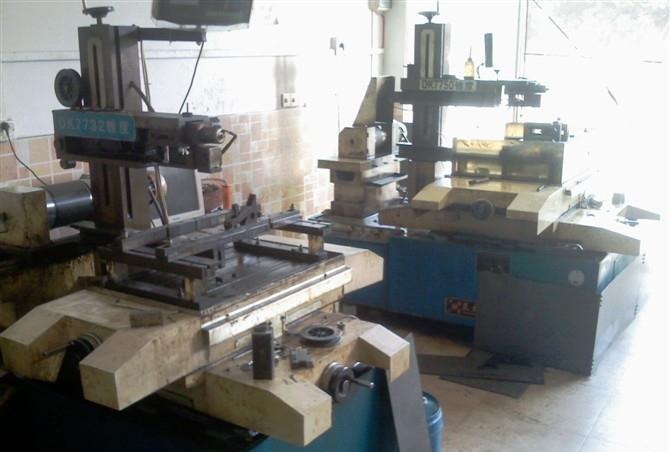
EDM Kawat Kecepatan Sedang: Keunggulan dan Tindakan Pencegahan Pengoperasian
MS-WEDM menggabungkan pemotongan multi-pass dengan struktur sederhana mesin kecepatan tinggi, menghasilkan kualitas akhir yang mendekati EDM kawat kecepatan rendah dengan biaya yang jauh lebih murah. Artikel ini membahas keunggulan inti dan dua belas tindakan pencegahan pengoperasian yang penting.
 Artikel Teknis 2024-10-10
Diameter Kawat Molibdenum: Memilih Spesifikasi yang Tepat untuk EDM Kawat
Diameter kawat secara langsung memengaruhi akurasi pemotongan, stabilitas, lebar kerf, dan kecepatan umpan. Panduan ini menjelaskan tiga rentang diameter umum untuk HS-WEDM, bagaimana diameter memengaruhi hasil, serta peran material kawat, kecepatan umpan, dan tegangan.
 Artikel Teknis 2024-09-25
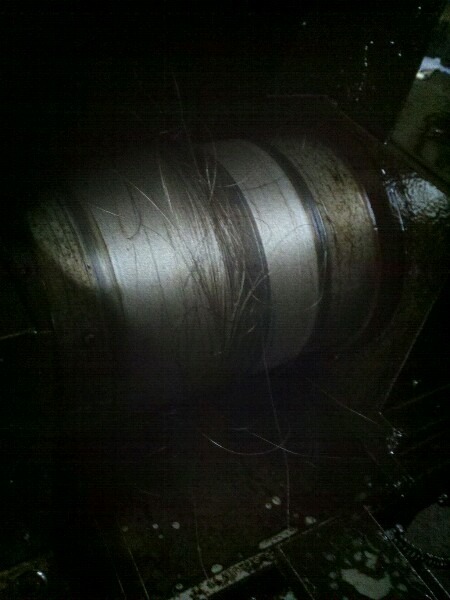
Cara Mengenali Kawat Molibdenum Berkualitas untuk EDM Kawat — dan Mendeteksi Palsu
Kualitas kawat molibdenum secara langsung menentukan stabilitas pemotongan, akurasi, dan biaya operasional pada EDM kawat kecepatan tinggi. Panduan ini mencakup indikator kualitas kawat asli, tujuh kebiasaan penggunaan yang benar, dan tujuh uji lapangan untuk membedakan kawat molibdenum asli dari yang palsu.
 Artikel Teknis 2024-09-10
Penyimpanan Kawat Molibdenum: Praktik Terbaik dan Deteksi Palsu
Penyimpanan yang tidak tepat mengoksidasi kawat molibdenum, membuatnya rapuh dan menyebabkan putus saat pemotongan; kawat yang disimpan lebih dari enam bulan dapat mengalami masalah tegak lurus. Artikel ini membahas penyimpanan yang tepat dan tiga tanda khas kawat palsu.
 Artikel Teknis 2024-08-26
Keausan Kawat Molibdenum: Penyebab Umum dan Perbaikannya
Keausan kawat molibdenum yang berlebihan menaikkan biaya pemotongan dan risiko putus. Penyebabnya biasanya terbagi dalam empat area — sistem pengumpanan kawat, parameter kelistrikan, material benda kerja, dan cairan dielektrik — dengan parameter frekuensi tinggi dan kualitas cairan sebagai faktor paling langsung. Artikel ini membahas satu per satu.
 Artikel Teknis 2024-08-11
Panduan Teknis: Memilih Diameter Kawat Molibdenum
Panduan praktis memilih diameter kawat molibdenum untuk berbagai aplikasi EDM kawat.
 Artikel Teknis 2024-07-27
Pemotongan Multi-Pass pada EDM Kawat: Hal-Hal Penting dalam Finish Cut
Efisiensi pemotongan, keausan kawat, dan kekasaran permukaan benda kerja tidak dapat semuanya dimaksimalkan dalam satu lintasan. Pemotongan multi-pass menyelesaikan konflik ini: lintasan pertama memotong, lintasan berikutnya menyempurnakan hasil akhir. Artikel ini membahas urutan pemotongan, pengendalian keausan kawat, pemeriksaan sebelum potong, dan perawatan permukaan setelah potong.
 Pembaruan Produk 2024-07-12
Penyempurnaan Formula untuk EDM Kawat Tembaga & Aluminium
Pembaruan seri cairan EDM kawat untuk tembaga & aluminium dengan pembilasan dan perlindungan karat yang lebih baik.
 Berita Perusahaan 2024-06-27
Membeli Mesin MS-WEDM: Sepuluh Jebakan Pemasaran dan Daftar Periksa Pemasangan
Pasar MS-WEDM ramai dan klaimnya sangat beragam. Artikel ini mencantumkan sepuluh jebakan pemasaran umum yang harus diwaspadai saat membeli mesin EDM kawat kecepatan sedang, plus langkah-langkah persiapan lengkap untuk komisioning mesin baru.
 Artikel Teknis 2024-06-12
EDM Kawat Tidak Melepaskan Muatan: Empat Area yang Perlu Diperiksa
Mesin EDM kawat yang gagal melepaskan muatan menghentikan pemotongan. Artikel ini mengkaji empat kemungkinan penyebab — sirkuit terbuka, korsleting, pelepasan busur api tidak stabil, dan pelepasan busur api berlebihan — beserta urutan pemecahan masalah langkah demi langkah.
 Pembaruan Produk 2024-05-28
Program OEM/ODM untuk Distributor
Program label merek sendiri dan kemasan yang disesuaikan kini tersedia bagi distributor di seluruh dunia.
 Artikel Teknis 2024-05-13
Tips Pengoperasian EDM Kawat: Daftar Periksa Praktis untuk Kualitas Pemotongan
Kualitas pemotongan EDM kawat bertumpu pada akurasi mesin dan pengoperasian yang disiplin. Daftar periksa ini menyusun tips pengoperasian EDM kawat kecepatan sedang (MS-WEDM), persiapan sebelum pemotongan, sepuluh tindakan pencegahan pemesinan, dan lima langkah untuk kualitas yang konsisten.
 Artikel Teknis 2024-04-28
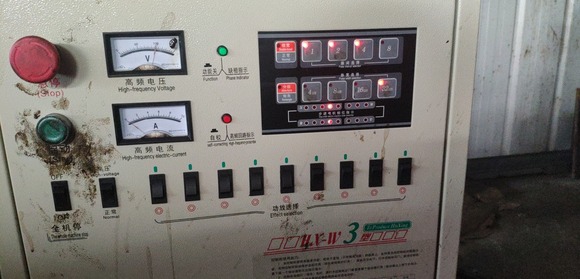
Menyetel Kabinet Kontrol EDM Kawat: Menyeimbangkan Umur Kawat dan Kecepatan Pemotongan
Parameter kabinet kontrol secara langsung memengaruhi konsumsi kawat molibdenum dan efisiensi pemotongan. Artikel ini menjelaskan pendekatan penyesuaian — pulsa lebih lebar, tegangan lebih tinggi, arus terkendali, transistor penguat, dan laju umpan — serta cara membaca tabel parameter kabinet.
 Artikel Teknis 2024-04-13
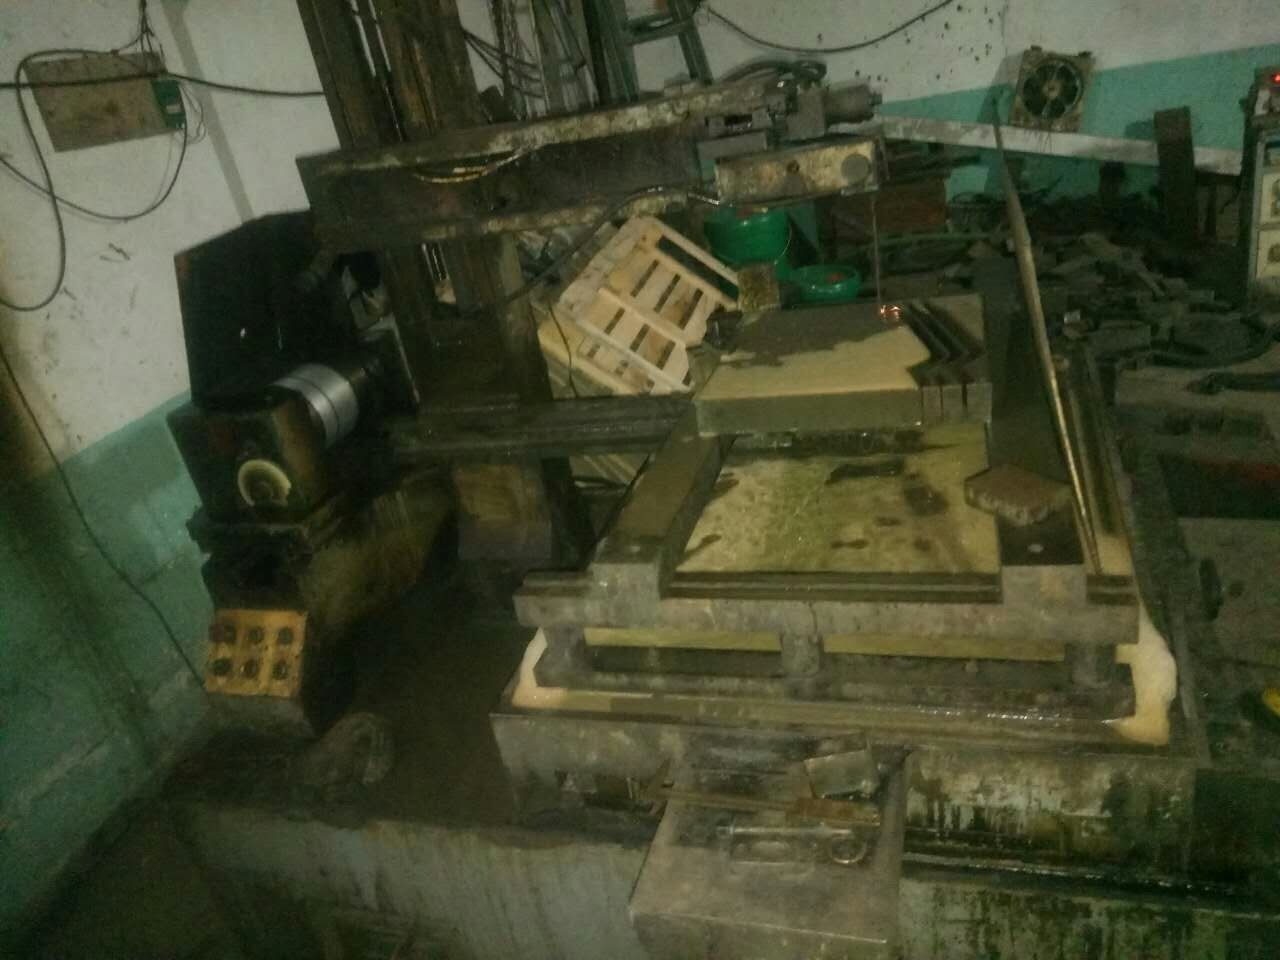
Akurasi Pemesinan EDM Kawat: Material, Transmisi, dan Pengendalian Kesalahan
Akurasi EDM kawat bergantung pada material benda kerja, transmisi mekanis, tegangan sisa, dan hasil akhir permukaan. Artikel ini menganalisis sumber kesalahan pemesinan dan cara memulihkan akurasi ketika presisi mesin menurun.
 Artikel Teknis 2024-03-29
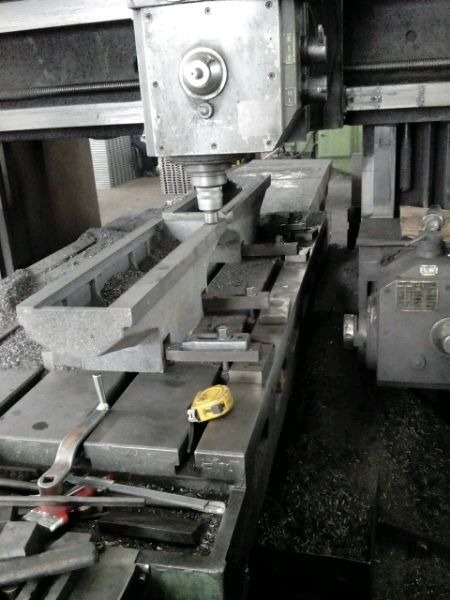
Daftar Periksa EDM Kawat Sebelum Pemotongan: 14 Pemeriksaan Sebelum Penyalaan
Persiapan sebelum penyalaan menentukan kualitas benda kerja dan stabilitas mesin. Daftar periksa 14 poin ini mencakup meja kerja, cairan dielektrik, kawat elektroda, blok konduktif, roda pemandu, vertikalitas, nosel, dan sakelar kelistrikan.
 Artikel Teknis 2024-03-14
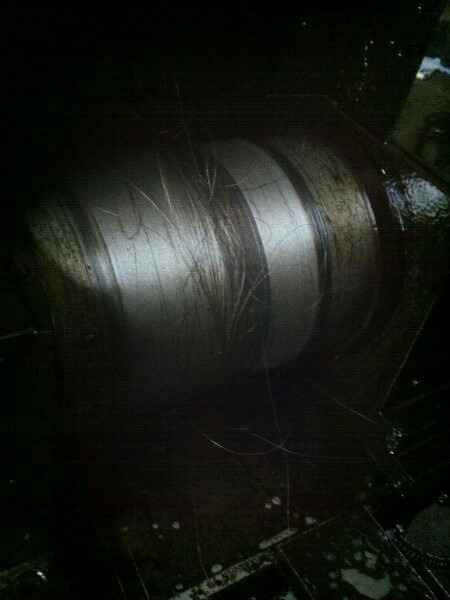
Kerusakan Pembalikan EDM Kawat: Empat Masalah Umum dan Perbaikannya
Kerusakan pembalikan pada EDM kawat terbagi dalam empat jenis — program tidak berhenti, tidak ada pembalikan, melampaui perjalanan, dan putus saat pembalikan — ditambah macet di posisi pembalikan dan motor umpan yang tidak mau membalik. Artikel ini memberikan pemecahan masalah per skenario.
 Artikel Teknis 2024-02-28
Inspeksi Rutin EDM Kawat: Empat Pemeriksaan Sebelum Penyalaan
Inspeksi rutin mencegah berhenti di tengah pemotongan. Periksa pasokan daya masuk, debu kabinet kontrol, kualitas dan pemasangan kawat molibdenum, serta kondisi cairan dielektrik sebelum penyalaan.
 Artikel Teknis 2024-02-13
Korsleting EDM Kawat: Pemecahan Masalah Per Skenario
Korsleting adalah masalah EDM kawat paling umum, dan penyebabnya bervariasi sesuai skenario — pembalikan, sambungan las, aluminium, potongan udara, penyalaan pompa, dan tengah potongan. Artikel ini mengatur penyebab dan perbaikan berdasarkan skenario.
 Artikel Teknis 2024-01-29
EDM Kawat Memotong Lambat atau Macet: Penyebab dan Perbaikan
Pemotongan lambat atau kawat macet biasanya terjadi pada benda kerja tinggi atau material sulit dimesin seperti baja tahan karat. Akar penyebabnya sering pembilasan buruk oleh cairan dielektrik; pembilasan, parameter kelistrikan, dan keadaan kawat/kontak juga penting. Artikel ini mencantumkan perbaikan menurut prioritas.
 Artikel Teknis 2024-01-14
Memotong Benda Kerja Khusus dengan EDM Kawat: Punch, Karbida, dan Roda Gigi
Punch, karbida, dan roda gigi masing-masing menuntut proses EDM kawat secara khusus. Artikel ini memandu perencanaan proses dan perhitungan offset untuk punch bergigi karbida, mencantumkan langkah-langkah terhadap retak karbida dan putus kawat, serta memperkenalkan dasar-dasar pemotongan roda gigi.
 Artikel Teknis 2023-12-30
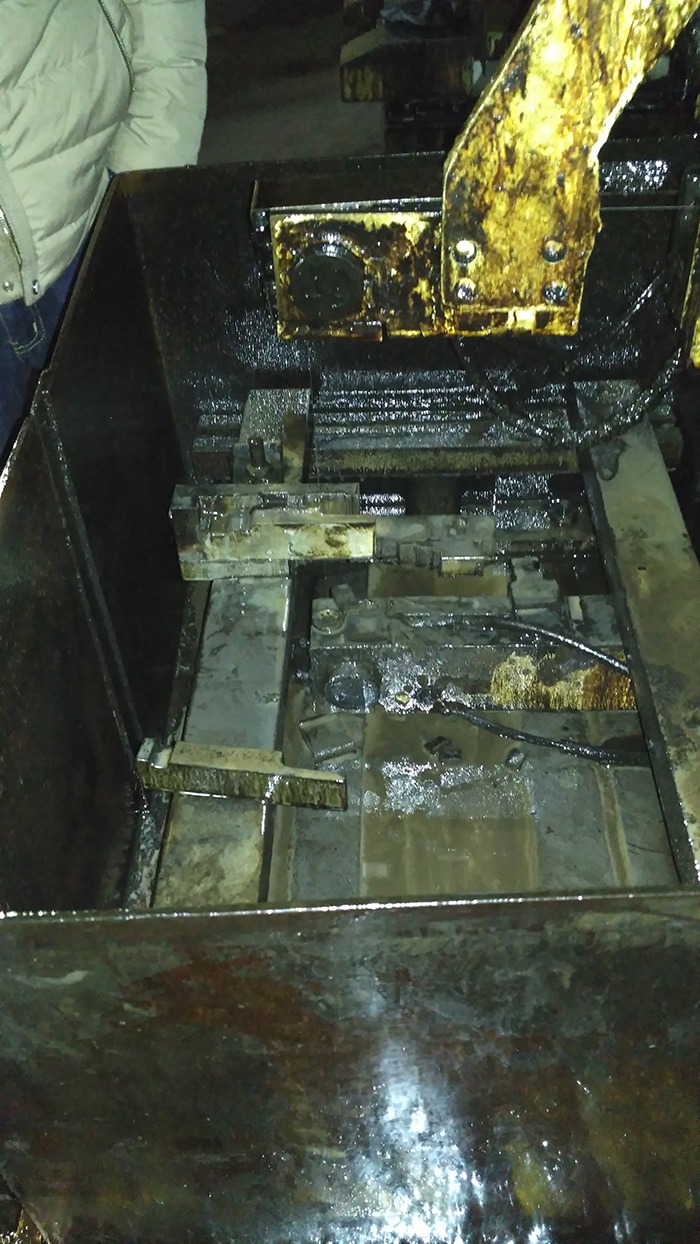
Mencegah Percikan Cairan Dielektrik pada EDM Kawat: Metode Spons
Cairan dielektrik yang mengalir turun melalui kerf pasti memercik: cairan berbasis minyak meninggalkan noda berminyak dan cairan berbasis air dapat membuat meja kerja berkarat. Artikel ini menjelaskan menempatkan lembaran spons tipis di meja kerja dan di roda pemandu atas untuk menahan percikan, dengan manfaat tambahan menangkap sisa dan memperpanjang umur cairan.
 Artikel Teknis 2023-12-15
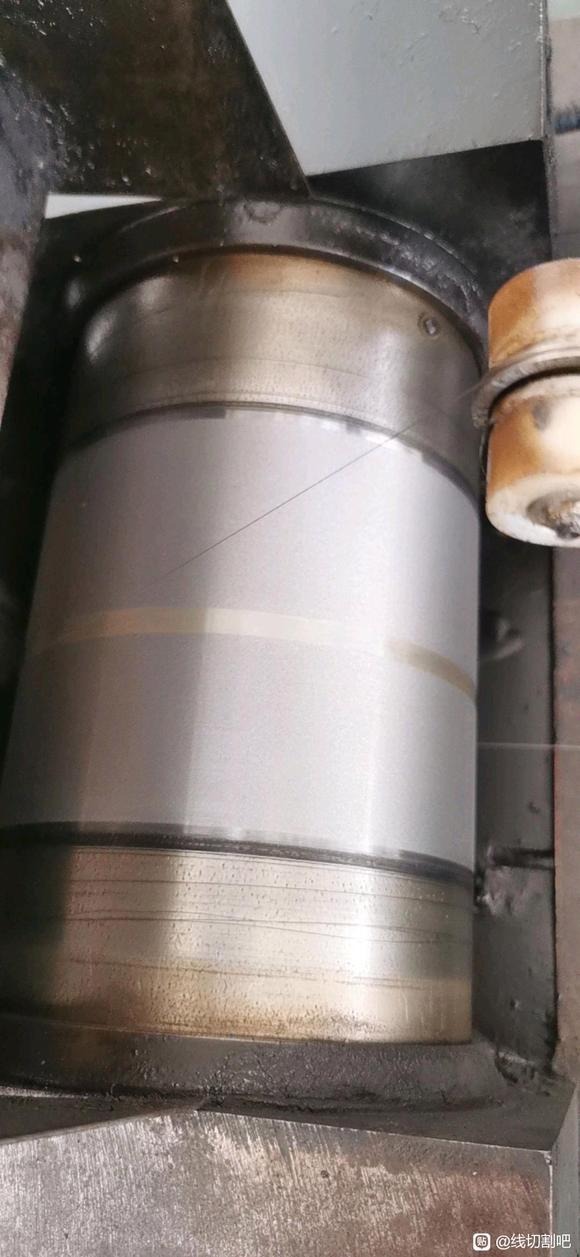
Gulungan Kawat EDM Kawat Macet dan Tidak Mau Berputar: Pemeriksaan Dua Poin dan Perbaikan
Ketika gulungan EDM kawat terkunci dan tidak mau berputar, pertama periksa apakah kawat molibdenum telah tersangkut di celah samping atau membelit poros, lalu periksa apakah baut pemasangan gulungan telah macet. Artikel ini mencakup kedua pemeriksaan dan langkah-langkah penyesuaian.
 Artikel Teknis 2023-11-30
Pemotongan EDM Kawat Tidak Stabil: Delapan Faktor Gangguan dan Urutan Pemeriksaan
Pemotongan EDM kawat yang tidak stabil secara langsung menghasilkan komponen cacat dan kawat putus. Artikel ini menjelaskan mekanisme pemotongan stabil, lalu mengelompokkan faktor gangguan menjadi delapan area — benda kerja, material, dielektrik, pengumpanan kawat, tegangan, pelacakan, sumbu, dan pengambilan daya — sebagai daftar periksa sistematis bagi operator.
 Artikel Teknis 2023-11-15
Endapan Hitam atau Kuning pada Komponen EDM Kawat: Penyebab dan Pembersihan
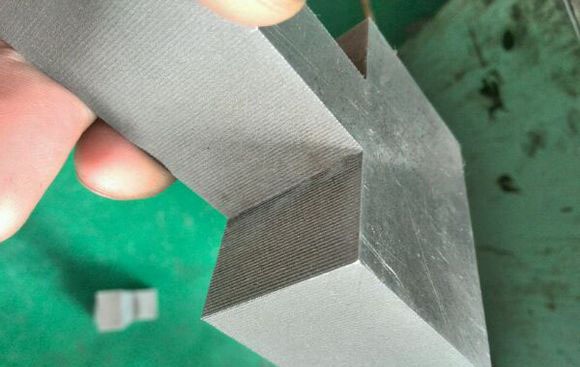
Komponen EDM kawat sering membawa residu permukaan hitam (berbasis minyak) atau kuning (berbasis air) yang terkait dengan formulasi dielektrik; residu ini dapat dibersihkan. Jika permukaan tetap hitam setelah dibersihkan, penyebabnya adalah parameter frekuensi tinggi yang tidak cocok dengan laju umpan sehingga membakar permukaan. Artikel ini menjelaskan cara membedakan kedua kasus dan cara mengatasinya.
 Artikel Teknis 2023-10-31
Apa yang Memengaruhi Kualitas Permukaan EDM Kawat: Dari Parameter Kelistrikan hingga Benda Kerja
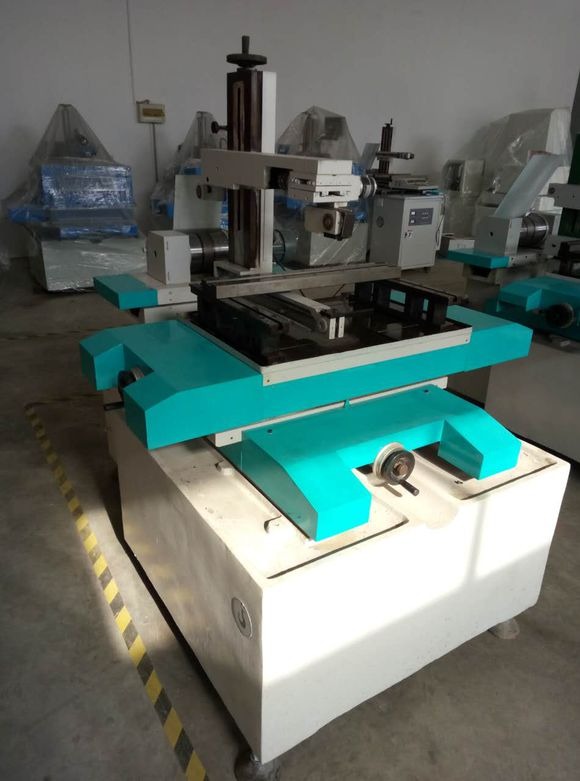
Kualitas permukaan EDM kawat bergantung pada banyak faktor yang terbagi dalam dua kelompok: non-kelistrikan (kawat, benda kerja, umpan, dielektrik, akurasi mesin) dan kelistrikan (interval pulsa, lebar pulsa, arus puncak, tegangan rangkaian terbuka). Artikel ini menjelaskan cara kerja setiap faktor sehingga operator memiliki kerangka kerja untuk meningkatkan kualitas permukaan.
 Artikel Teknis 2023-10-16
Cara Praktis Meningkatkan Kualitas Permukaan EDM Kawat: Sembilan Langkah yang Dapat Diterapkan
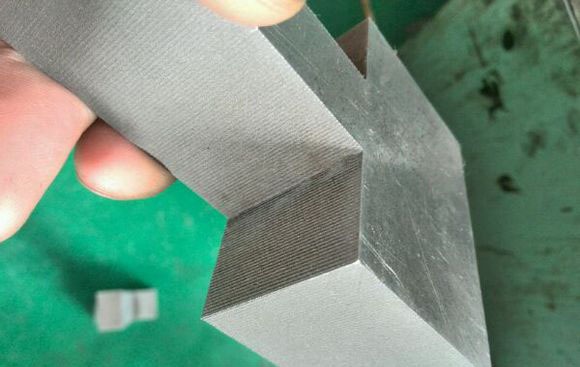
Kualitas permukaan EDM kawat ditentukan oleh dua elemen: ukuran kawah pembuangan individual dan, yang lebih penting, garis-garis bergaris yang ditinggalkan oleh pembalikan kawat. Artikel ini memaparkan sembilan langkah praktis yang mencakup parameter kelistrikan, bantalan roda pemandu, ketegangan, penjepitan, gerakan XY, pelacakan frekuensi variabel dan pemotongan multi-lintas, serta menjelaskan penyebab dan pengendalian garis hitam-putih.
 Artikel Teknis 2023-10-01
Memotong Benda Kerja Tebal dengan EDM Kawat: Masalah dan Penyesuaian Parameter
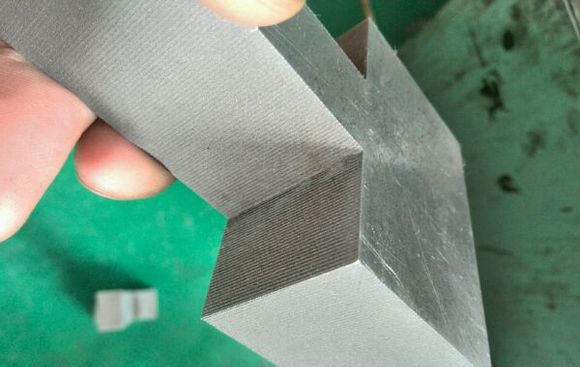
Memotong baja setebal lebih dari 200 mm pada EDM kawat dibatasi oleh kondisi erosi pembuangan: cairan tidak dapat masuk ke celah, pembilasan gagal, dan transfer energi terbatas, sehingga kawat cenderung putus. Artikel ini menganalisis lima kontradiksi pemotongan tebal dan memberikan penyesuaian praktis untuk lebar pulsa, interval pulsa, arus, dan pengaturan penguat daya.
 Artikel Teknis 2023-09-16
Kecepatan Pelacakan Servo EDM Kawat: Mendeteksi dan Mengoreksi Pelacakan Berlebihan dan Kurang
Menyesuaikan kecepatan pelacakan servo berbasis inverter tidak menaikkan kecepatan pemotongan; ini menjaga celah pembuangan tetap stabil. Artikel ini menjelaskan pelacakan berlebihan dan pelacakan kurang, serta cara mengatur kecepatan pelacakan menggunakan aturan arus korsleting 80% dan perilaku jarum amperemeter.
 Berita Perusahaan 2023-09-01
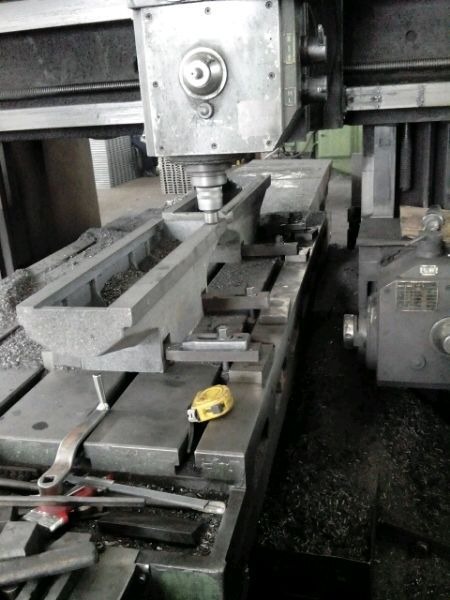
Membeli Mesin EDM Kawat Bekas: 13 Poin Inspeksi Praktis
Pasar mesin EDM kawat bekas aktif di seluruh dunia, tetapi pembelian yang ceroboh mudah disesali. Panduan ini memaparkan 13 poin inspeksi yang mencakup akurasi, jangkauan mesin, kemampuan ulang, keausan ulir sekrup dan rel pemandu, penuaan kelistrikan, kondisi pengumpanan kawat, dan perencanaan anggaran.
 Berita Industri 2023-08-17
Pengolahan Cairan Limbah EDM Kawat: Dari Pemilihan Cairan hingga Pembuangan Ramah Lingkungan
Cairan limbah EDM kawat mengandung serbuk logam, lumpur, dan kontaminan lain dan harus ditangani dengan benar untuk menghindari polusi dan masalah kepatuhan. Artikel ini menguraikan proses lima langkah: pilih cairan ramah lingkungan, bersihkan sirkuit cairan, saring, endapkan, dan gunakan kembali atau kontrakkan pembuangannya.
 Artikel Teknis 2023-08-02
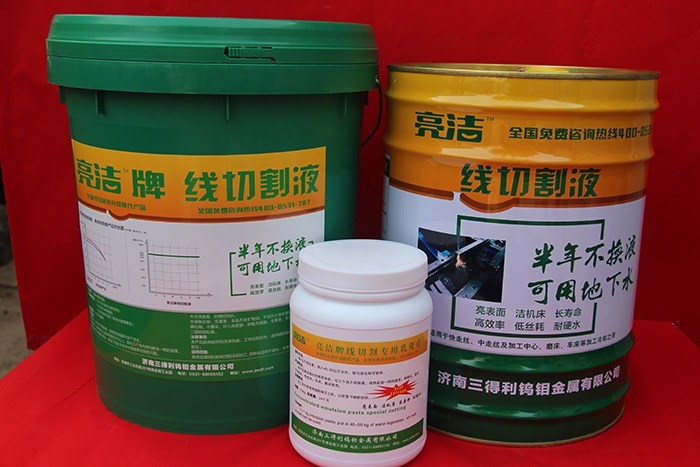
Penggunaan Dielektrik Berbasis Air: Rasio Pengenceran, Waktu Pengisian Ulang, dan Catatan Praktis
Penggunaan dielektrik berbasis air yang benar secara langsung memengaruhi kualitas permukaan, efisiensi pemotongan, dan umur mesin. Artikel ini membahas rasio pengenceran untuk air keran, air murni, dan air sumur sadah, kapan harus mengisi ulang atau mengganti cairan, cara menggunakan pasta konsentrat berbasis air, serta persyaratan dasar cairan kerja EDM kawat.
 Artikel Teknis 2023-07-18
Dielektrik Berbasis Air vs Berbasis Minyak untuk EDM Kawat: Perbandingan Praktis
Dielektrik berbasis minyak memiliki sejarah panjang tetapi menderita perpindahan panas yang buruk, risiko kebakaran, dan pembersihan yang sulit. Dielektrik berbasis air unggul dalam pendinginan, pembersihan, keamanan, dan biaya, dan pangsa pasarnya terus tumbuh. Artikel ini membandingkan keduanya berdasarkan hasil pemesinan, biaya, dan pengalaman pengoperasian.
 Artikel Teknis 2023-07-03
Mengapa Kawat Molibdenum Digunakan sebagai Elektroda EDM Kawat
Kawat molibdenum adalah elektroda standar industri untuk EDM kawat. Berikut alasannya mengapa kawat ini mengungguli kawat perak dan tembaga — dan mengapa kawat ini tetap menjadi pilihan praktis untuk pemotongan produksi.
 Artikel Teknis 2023-06-18
Kawat Putus pada EDM Kawat: Panduan Pemecahan Masalah Sistematis
Kawat putus yang sering terjadi jarang memiliki satu penyebab — kualitas kawat, sistem pengumpanan kawat, ketebalan benda kerja, kondisi dielektrik, dan parameter kelistrikan saling berinteraksi. Panduan ini menelusuri lima dimensi berdasarkan urutan prioritas untuk menemukan penyebab sebenarnya dan mengurangi waktu henti.
 Artikel Teknis 2023-06-03
Kawat Putus pada EDM Kawat: Penyebab Umum dan Perbaikan Praktis
Kawat putus adalah salah satu masalah EDM kawat yang paling umum. Berikut adalah penyebab yang biasa terjadi — keausan blok konduktif, run-out gulungan dan masalah lilitan — serta cara memperbaikinya.
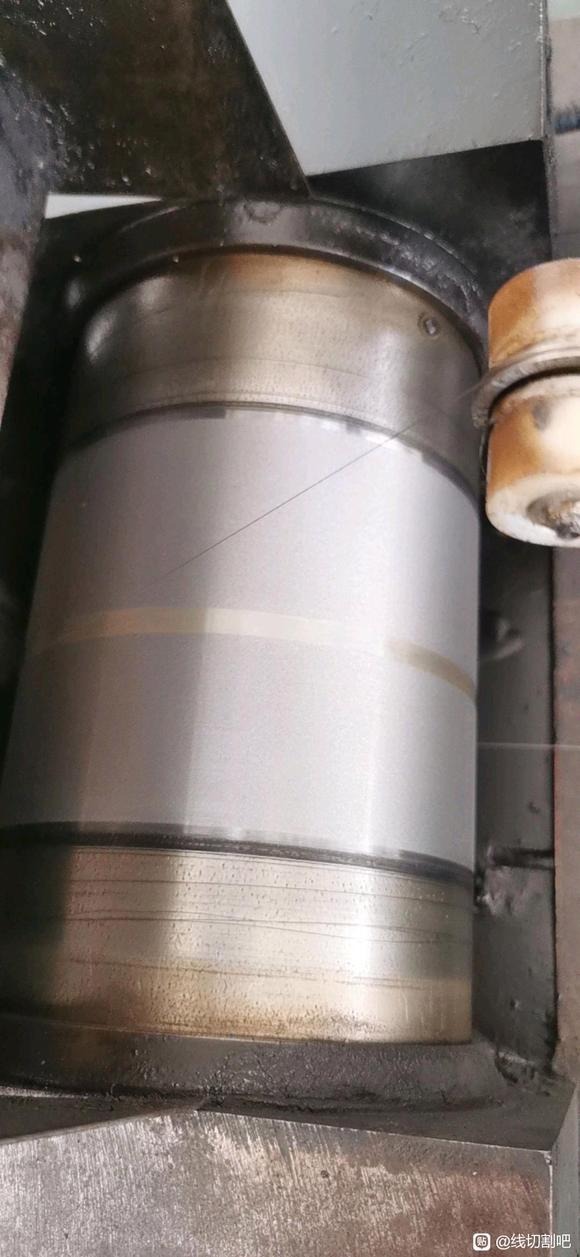 Artikel Teknis 2023-05-19
Pengaturan Sistem Pengumpanan Kawat: Cadangan Gulungan, Pemecahan Masalah Tumpang Tindih, dan Penyesuaian Deflektor
Sistem pengumpanan kawat — gulungan, deflektor kawat, dan rol pemandu — mengendalikan seberapa rapi kawat molibdenum melilit dan seberapa andal pembalikannya. Artikel ini menjelaskan berapa banyak cadangan yang harus disisakan di setiap ujung gulungan, cara mengatasi lilitan bertumpuk, prinsip penyesuaian deflektor dan rol pemandu, serta masalah material yang menyebabkan gulungan mengelupas.
 Artikel Teknis 2023-05-04
Pola Bunga pada Kawat Molibdenum: Penyebab dan Perbaikan Sistematis
Pola bunga — bintik hitam berkala dan bagian kawat molibdenum yang rapuh karena karbon — berasal dari pembuangan busur api terus-menerus yang disebabkan oleh de-ionisasi yang tidak lengkap. Artikel ini menjelaskan kondisi pembentukan dan pemicunya, serta memberikan metode langkah demi langkah untuk menemukan dan memperbaiki akar penyebabnya.
 Artikel Teknis 2023-04-19
Penyesuaian Ketinggian Lengan Pemandu Kawat: Detail Halus yang Memengaruhi Kualitas Permukaan
Ketinggian rangka pemandu kawat pada mesin EDM kawat harus sesuai dengan ketebalan benda kerja. Ketinggian yang tidak tepat memperburuk bekas pembalikan dan kualitas permukaan. Artikel ini menjelaskan prinsip penyesuaian dan jarak yang disarankan dari pusat roda pemandu dan nosel pembilasan ke permukaan benda kerja.
 Artikel Teknis 2023-04-04
Penyesuaian Ketegangan Kawat: Mengatur Kekencangan dengan Benar Adalah Kunci Hasil EDM Kawat
Kekencangan kawat molibdenum pada gulungan kawat sangat menentukan stabilitas pemotongan, kualitas permukaan, dan tingkat putus. Artikel ini membahas efek ketegangan yang tidak tepat, prosedur yang benar untuk pemuatan dan pengencangan kawat, serta poin-poin kunci untuk mempertahankan ketegangan.
 Artikel Teknis 2023-03-20
Pemuatan, Pengencangan, dan Pemasangan Kawat: Panduan Pengoperasian EDM Kawat Lengkap
Pemuatan, pengencangan, dan pemasangan kawat adalah tiga prosedur EDM kawat yang paling dasar dan secara langsung memengaruhi umur kawat, akurasi pemesinan, dan keselamatan. Panduan langkah demi langkah ini mencakup setiap prosedur, kesalahan umum seperti simpul, kawat kusut atau bertumpuk, serta cara menghindarinya.
 Artikel Teknis 2023-03-05
Kalibrasi Vertikalitas Kawat: Langkah Lengkap untuk MS-WEDM dan HS-WEDM
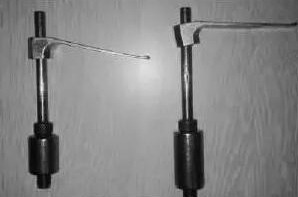
Mengkalibrasi vertikalitas kawat sebelum memotong memastikan permukaan referensi benda kerja dan permukaan potongan bertemu pada 90 derajat; melewatkannya membuat potongan miring dan merusak bagian. Artikel ini mencakup prinsip kalibrasi, penyelarasan berbasis percikan, prosedur langkah demi langkah untuk mesin EDM kawat kecepatan sedang dan tinggi, serta pemilihan alat.
 Artikel Teknis 2023-02-18
Penjepitan Benda Kerja untuk EDM Kawat: Pemilihan Perlengkapan, Metode Penjepitan, dan Penyelarasan
Penjepitan adalah fondasi kualitas pemesinan EDM kawat. Artikel ini menjelaskan prinsip pemilihan perlengkapan, empat metode penjepitan untuk berbagai skenario, teknik penyelarasan indikator dial dan penggores, serta tips penjepitan multi-titik untuk benda kerja besar yang berat.
 Artikel Teknis 2023-02-03
Deformasi Benda Kerja pada EDM Kawat: Penyebab dan Tujuh Tindakan Pencegahan
Deformasi benda kerja selama pemotongan EDM kawat berasal dari gangguan keseimbangan tegangan sisa internal, dan bagian berdinding tipis yang sempit serta material yang dikeraskan sangat rentan terhadapnya. Artikel ini menganalisis penyebab di seluruh material, perlakuan panas, desain struktur, perencanaan proses, penjepitan dan jalur pemotongan, serta mencantumkan tujuh tindakan pencegahan praktis.
 Artikel Teknis 2023-01-19
Tegak Lurus Sumbu X/Y pada EDM Kawat: Analisis Penyebab dan Metode Penyesuaian
Tegak lurus dua sumbu dalam EDM kawat dibangun di atas kelurusan setiap sumbu dan ditentukan oleh tegak lurus dua pasang rel pemandu pada meja tengah. Artikel ini menjelaskan cara menilai apakah kondisi di luar toleransi berasal dari rel pemandu atau gangguan ulir sekrup, prinsip penyesuaian, dan mengapa gerakan rel yang halus diperlukan sebelum pengukuran apa pun.